



Öntési ciklusidő: a szűk keresztmetszetek azonosítása és a folyamatok optimalizálása
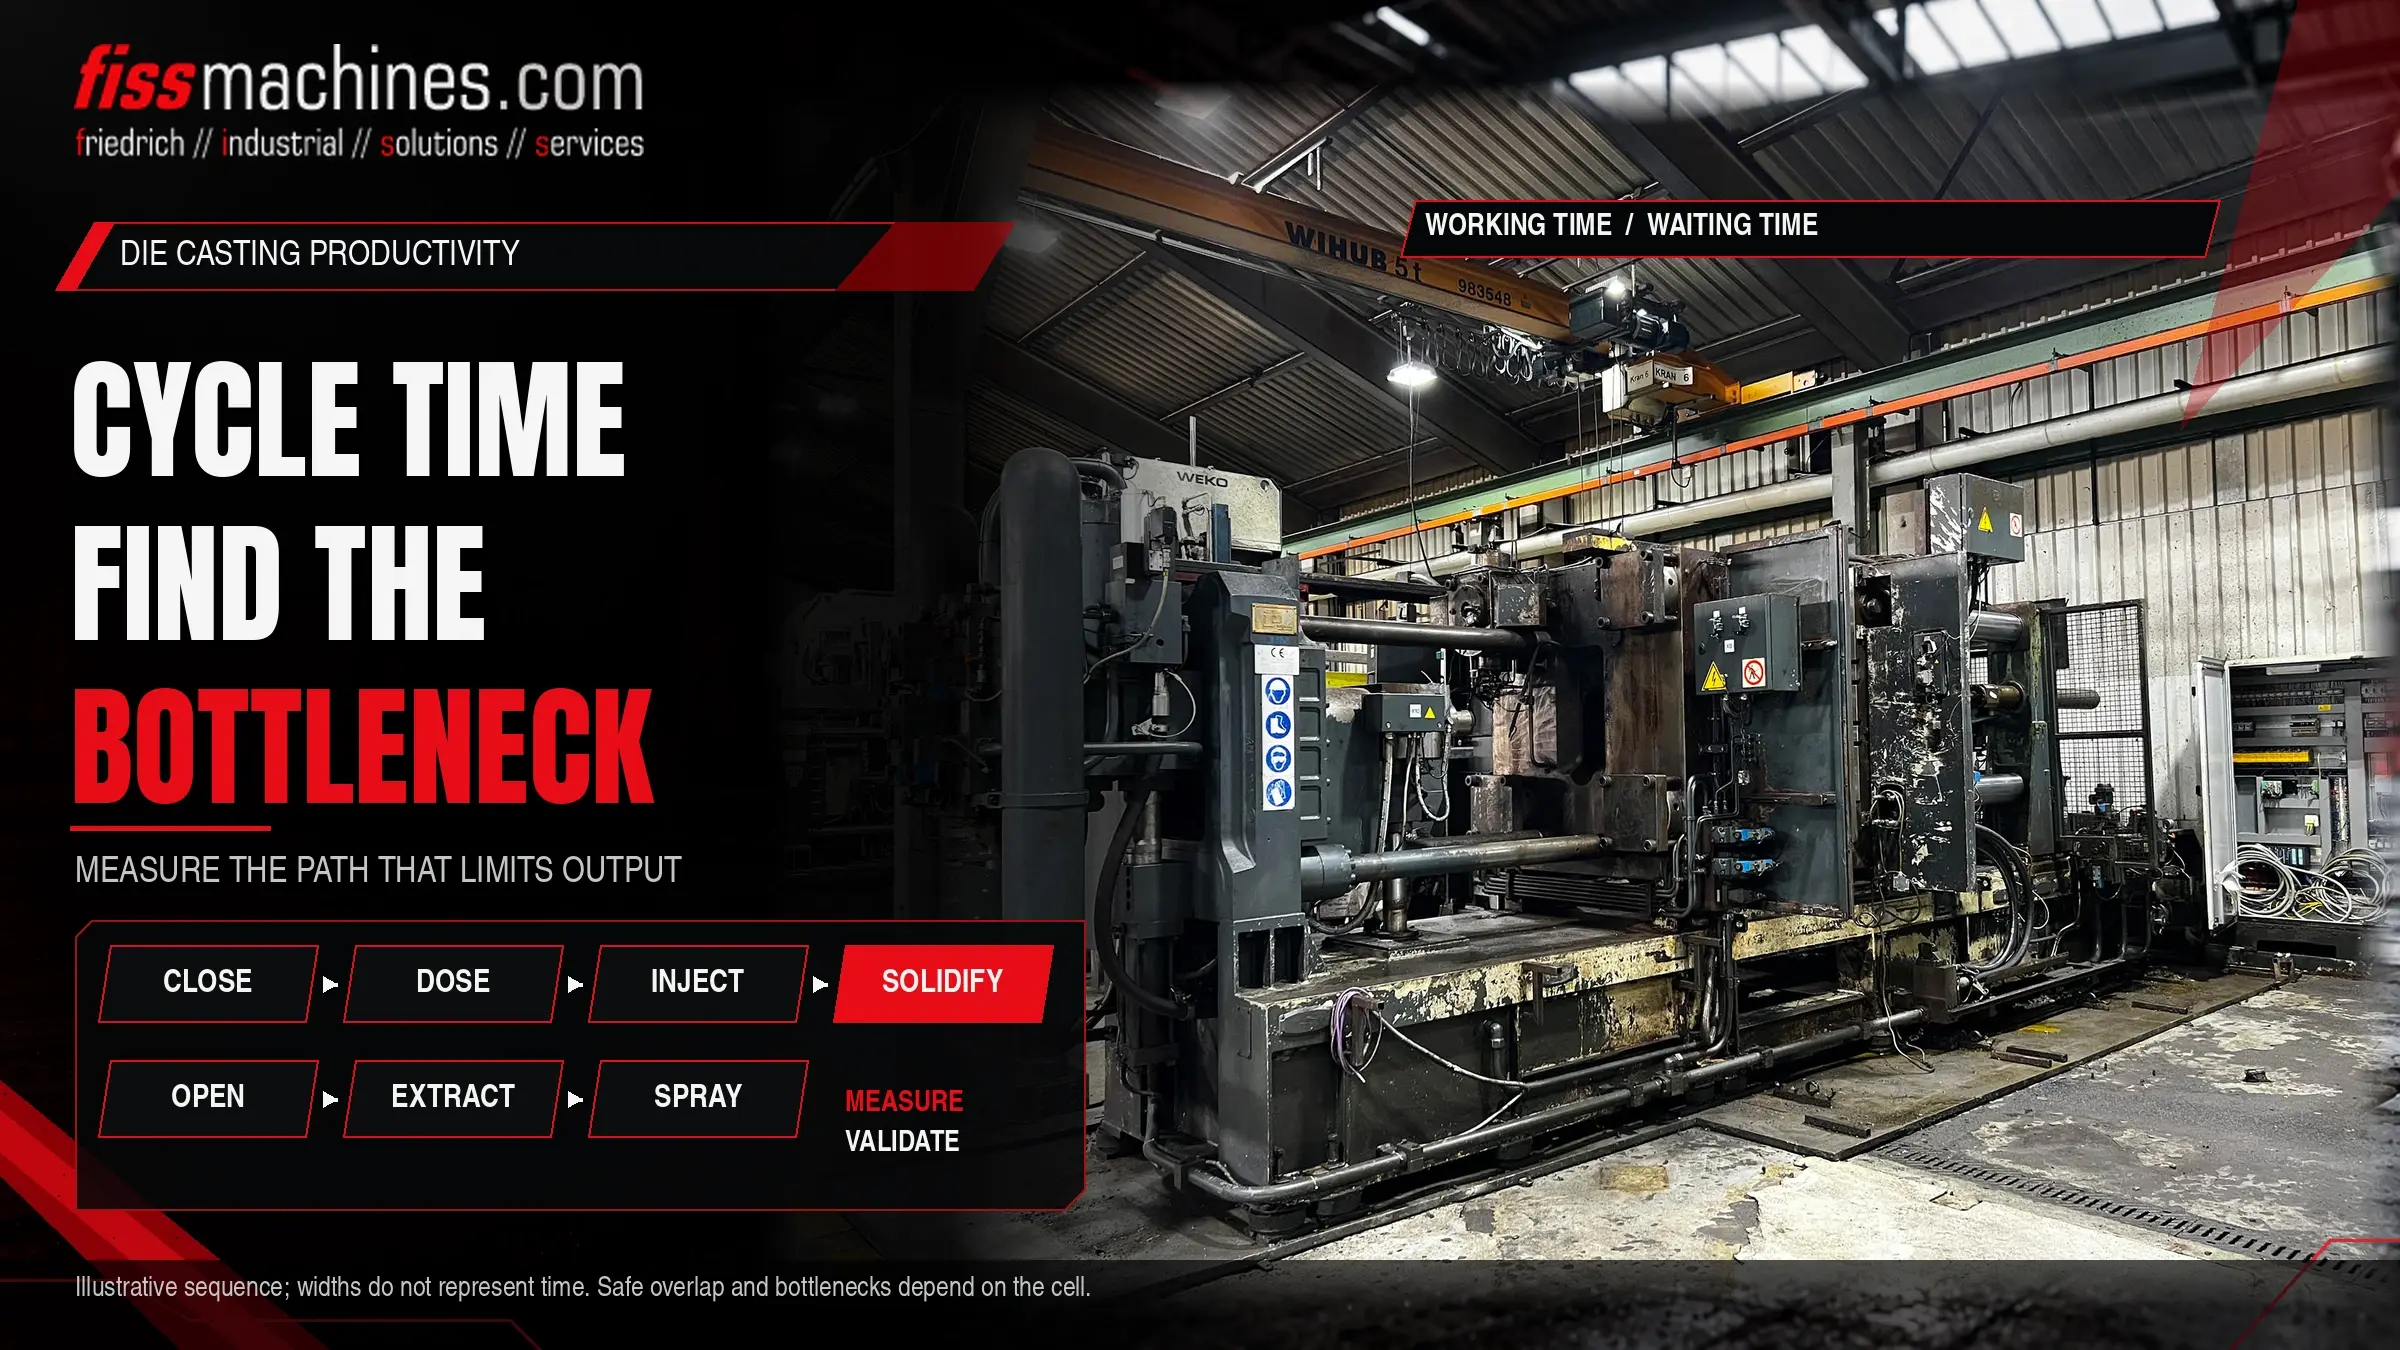
A nyomásos öntőcellák ciklusideje határozza meg, hogy egy műszak alatt hány alkatrész gyártható, és így azt is, hogy egy gépi óra valójában mennyibe kerül. Ugyanakkor a gép kijelzőjén látható szám ritkán ad magyarázatot arra, hogy hova tűnik el az idő. A szerszám bezárása, az adagolás, az öntés, a megszilárdulás, a kinyitás, a kivezetés, a permetezés és a kezelés mind ugyanazokért a másodpercekért versengenek. Azon lépés megtalálása, amely ténylegesen korlátozza a termelést, és annak a minőség romlása nélküli lerövidítése inkább szisztematikus feladat, mint egyszerűen minden beállítás gyorsítása.
Hogyan lehet megtalálni a szűk keresztmetszetet egy öntési ciklusban?
Bontsa fel a ciklust az egyes lépésekre, mérje meg mindegyik időtartamát több öntés során, és jelölje meg, mely lépések egymás után, és melyek párhuzamosan futnak. A szűk keresztmetszet az a lépés a szekvenciális útvonalon, a kritikus útvonalon, amely a legtöbb időt veszi igénybe vagy a leginkább változik. Csak az adott lépés lerövidítése csökkenti a ciklusidőt; a párhuzamos lépések felgyorsítása nem változtat semmit.
A megszilárdulási idő gyakran a legnagyobb egyedi akadály, de ez összefügg az alkatrész minőségével és a szerszám hőmérsékletével. Általában könnyebb időmegtakarítást elérni a várakozási időkben, a kezelési és a permetezési szakaszokban.
Miből áll egy nyomásos öntési ciklus?
A pontos sorrend a gép típusától, az alkatrésztől és az automatizáltságtól függ, de egy hideg kamrás cellában általában az alábbi lépések zajlanak le. Melegkamrás gépeknél az adagolást a „gooseneck” töltés váltja fel, ami jelentősen lerövidíti a folyamat ezen részét.
| Elem | Fő befolyásoló tényezők | Jellemző befolyásoló tényezők | A gondatlan rövidítés kockázata |
|---|---|---|---|
| Sablon zárása és reteszelése | Lapka löket, sebességprofil, szerszámvédelmi fázis | Optimalizált löketek és sebességátmenetek | A szerszámvédelem kevésbé hatékony, a szerszámra gyakorolt hatások |
| Adagolás és öntés | Kanálmozgás vagy adagolókemence, adag súlya | Az adagolást korábban kezdjük meg, a szerszám zárásával párhuzamosan, amennyiben ez biztonságos | A fém lehűl a hüvelyben, egyenetlen nyersdarab |
| Öntés és intenzívebbítés | Az alkatrész gyártási követelményei | Általában nagyon kevés; nem jellemző szűk keresztmetszet | Közvetlen hatással van a kitöltésre és a porozitásra |
| Kikristályosodás (zárt szerszám) | Falvastagság, ötvözet, szerszámhőmérséklet, hűtési elrendezés | A szerszám hűtése és hőegyensúlya, helyi hűtés | Deformáció, forró repedések, kivetési problémák |
| Öntőforma kinyitása, magkihúzás, kivetés | Lökethossz, csúszószekvenciák, kivetőmozgás | Átfedő mozgások, amennyiben a vezérlés ezt lehetővé teszi | Ütközések, a csúszkák vagy az öntvény károsodása |
| Kivétel | Robot vagy kivonó pályája, megfogás, alkatrész-ellenőrzés | Rövidebb pályák, korábbi belépés a szerszámterületre | Ütközésveszély, instabil megfogás |
| Permetezés és lefújás | Sablonméret, permetezési minta, hőtechnikai követelmények | Optimalizált permetezési program, kevesebb, de célzott permetezés | Forrasztás, összeragadás, megváltozott chip hőmérséklet |
A ciklus helyes mérése
Egyetlen stopperóra-leolvasás nem elegendő. A ciklusok hossza változó, és az alkalmi hosszú várakozások gyakran többe kerülnek, mint egy kissé lassú mozgás. A leghasznosabb adatok a vezérlőjelek időbélyegeiből származnak, amelyeket sok gép és robot vezérlője képes naplózni. Ha ez nem lehetséges, több ciklus videofelvétele jelenthet praktikus alternatívát.
Határozza meg az egyes lépések kezdetét és végét
Használjon egyértelmű jelzéseket, például „szerszám reteszelve” vagy „a robot elhagyta a szerszámterületet” , hogy ugyanazt a lépést minden alkalommal ugyanúgy mérjék.
Rögzítsen sok ciklust
Rögzítsen egy reprezentatív időszakot, beleértve a normális zavaró tényezőket is. Az átlagértékek elrejtik a variációt; figyeljen a szórásra és a kiugró értékekre is.
Rajzolja le a sorrendet
Egy egyszerű idősoros oszlopdiagram megmutatja, mely lépések fedik egymást, és melyek várnak egymásra. A függő lépések leghosszabb lánca a kritikus út.
Válasszuk szét a várakozást a munkavégzéstől
Jelölje meg minden olyan időszakot, amikor egy egység készen áll, de jelre vár. A várakozási időt gyakran a legolcsóbban lehet megszüntetni.
Jellemző szűk keresztmetszetek a gyakorlatban
Kikristályosodás és szerszámhőmérséklet
A szerszám zárva tartásának idejét a legvastagabb szakaszok és az a tényező határozza meg, hogy a szerszám mennyire hatékonyan vezeti el a hőt. Ha a hűtés javítása nélkül rövidítjük le ezt az időt, akkor torzulás vagy kiadagolási problémák léphetnek fel. Az igazi előrelépés itt általában a szerszámból származik: hűtőcsatornák, helyi hűtés vagy kiegyensúlyozottabb hőelrendezés, amelyet gyakran egy megfelelően beállított hőmérséklet-szabályozó egységgel kombinálnak.
Permetezés
A permetezés hűti és védi a szerszám felületét, így egyszerre jelent időbeli korlátot és hőkezelési eszközt. Az évek során kialakult permetezési program gyakran tartalmaz felesleges átmeneteket. Ezek csökkentését a szerszám hőmérsékletének és a tapadásnak a figyelembevételével kell ellenőrizni.
Kiegészítő berendezések és kézfogások
A kivételi robotok, permetezők, vágóprések és szállítószalagok jelek segítségével kommunikálnak a géppel. A konzervatív reteszelések vagy a lassú kommunikáció olyan másodperceket adnak hozzá, amelyek sehol sem jelennek meg a gép beállításaiban. A „ automatizálás a nyomásöntő cellában” című cikkünkben bemutatjuk a tipikus perifériás egységeket és azok feladatait.
Adagolás
Ha az öntőkanál vagy az adagolókemence nem tud lépést tartani, a gép zárt szerszámmal vagy üres hüvellyel várakozik. Az adagolási kapacitást és pontosságot ezért minden cikluselemzés részeként ellenőrizni kell. A kemencetípusok közötti különbségeket a „Adagoló-, olvasztó- vagy tartókemence?”című cikkben tárgyaljuk.
A folyamat javítása a minőség kockáztatása nélkül
A folyamatlépések javítása leghatékonyabban kontrollált kísérletek keretében valósítható meg. Egyszerre csak egy dolgot változtasson meg, futtassa a gépet elég hosszú ideig a termikus egyensúly eléréséhez, majd hasonlítsa össze a ciklusidőt, a selejtarányt és az öntvényminőséget a változtatás előtt és után.
Általában alacsony kockázat
A felesleges várakozási idők eltávolítása, a mozgások párhuzamos elindítása ahol az irányítási és biztonsági koncepció ezt lehetővé teszi, a robot pályáinak rövidítése és a gép és a perifériák közötti lassú kommunikáció kijavítása.
Gondos ellenőrzést igényel
A megszilárdulási idő csökkentése, a permetezési mennyiség vagy mintázat megváltoztatása, valamint a mozgási sebességek növelése a szerszám közelében. Ezek befolyásolják a szerszám hőmérsékletét, az alkatrész minőségét és a kopást, ezért azokat az öntvények ellenőrzésével kell tesztelni.
Az egymást átfedő mozgásoknak a gép biztonsági koncepciójának keretein belül kell maradniuk. A reteszeléseket és a védőfunkciókat soha nem szabad megkerülni a ciklusidő rövidítése érdekében; a biztonsággal kapcsolatos logika módosításaihoz szakképzett értékelésre van szükség.
Ciklusidő, leállási idő és OEE
A rövidebb ciklusidő csak akkor kifizetődő, ha a cellában ténylegesen folyik a termelés. A berendezés teljes hatékonysága (OEE) a rendelkezésre állást, a teljesítményt és a minőséget ötvözi. Egy gyors ciklusú, de gyakori leállásokkal, hosszú szerszámcserékkel vagy magas selejtaránnyal járó cellát kevesebbet tud termelni, mint egy lassabb, de stabilabb. Érdemes ezért a cikluselemzés mellett a leállások okait és a selejtarányt is figyelembe venni.
OEE = rendelkezésre állás × teljesítmény × minőség
Rendelkezésre állás = üzemidő / tervezett gyártási idő; Teljesítmény = (ideális ciklusidő × legyártott alkatrészek száma) / üzemidő; Minőség = hibátlan alkatrészek / legyártott alkatrészek száma. Mindhárom érték 0 és 1 közötti törtszám.
Ellenőrzőlista a ciklusidő-elemzéshez
- Minden cikluslépéshez meghatározott kezdő- és végjelek
- Számos ciklus során rögzített adatok, beleértve a zavarokat is
- A kritikus út azonosítása; a párhuzamos lépések külön jelölése
- A gép, a robot, a permetező és a prés közötti várakozási idők számszerűsítése
- A megszilárdulási idő értékelése a szerszámhűtéssel és a hőmérséklettel együtt
- A permetezési program felülvizsgálata a felesleges átmenetek szempontjából
- Az adagolási kapacitás és pontosság ellenőrzése a ciklus célértékéhez viszonyítva
- A következő lépések (vágás, hűtés, szállítószalagok) kapacitásának ellenőrzése
- Minden változtatást külön teszteltek, és a selejt- és minőségi adatok alapján értékelték
- Minden egymást átfedő mozgás esetében betartott biztonsági koncepció
Gyakran feltett kérdések
A gyorsabb gép a legegyszerűbb módja a ciklusidő csökkentésének?
Ritkán. A gép mozgásai gyakran csak a ciklus kis részét teszik ki a megszilárduláshoz, a permetezéshez és a kezeléshez képest. A gyorsabb gép csak akkor segít, ha mozgásai a kritikus útvonalon vannak.
Miért romlott a ciklusidő a szerszámcsere után?
A különböző szerszámok eltérő hőviselkedéssel, permetezési programokkal és csúszósorozatokkal rendelkeznek. Minden szerszámot külön kell elemezni; egy másik szerszám beállításai csupán kiindulási pontként szolgálnak.
Korlátozhatja-e a vágóprés a cellát?
Igen. Ha a prés, a hűtőállomás vagy a szállítószalag nem tudja időben átvenni az alkatrészt, a robot vár, és vele együtt a gép is vár. A szűk keresztmetszet a öntőgépen kívül is lehet.
A FISS segít megtalálni a megfelelő gépeket és berendezéseket.
Ha elemzése azt mutatja, hogy egy gép, kemence vagy kiegészítő berendezés korlátozza a termelést, a FISS segíthet Önnek a munkadarabjához és a cikluscéljához megfelelő használt berendezések kiválasztásában.
