



Az alacsony nyomású öntés bemutatása: folyamat, gépek és alkalmazások
Az alacsony nyomású öntés (LPDC) alulról tölti meg az állandó fém öntőformát, gyors mozgású dugattyú helyett gáznyomást alkalmazva az olvadt fém felületén. Ennek eredménye egy nyugodt, szabályozható töltés és olyan öntvény, amelyet a megszilárdulás során folyamatosan táplálnak fémmel. Ezért ez a folyamat gyakori választás alumínium keréktárcsák és más, biztonsági szempontból fontos vagy nyomásálló alkatrészek gyártásához. A hasonló név ellenére működése jelentősen eltér a nagynyomású öntéstől, és a gépek felépítése is más.
Hogyan működik az alacsony nyomású öntés?
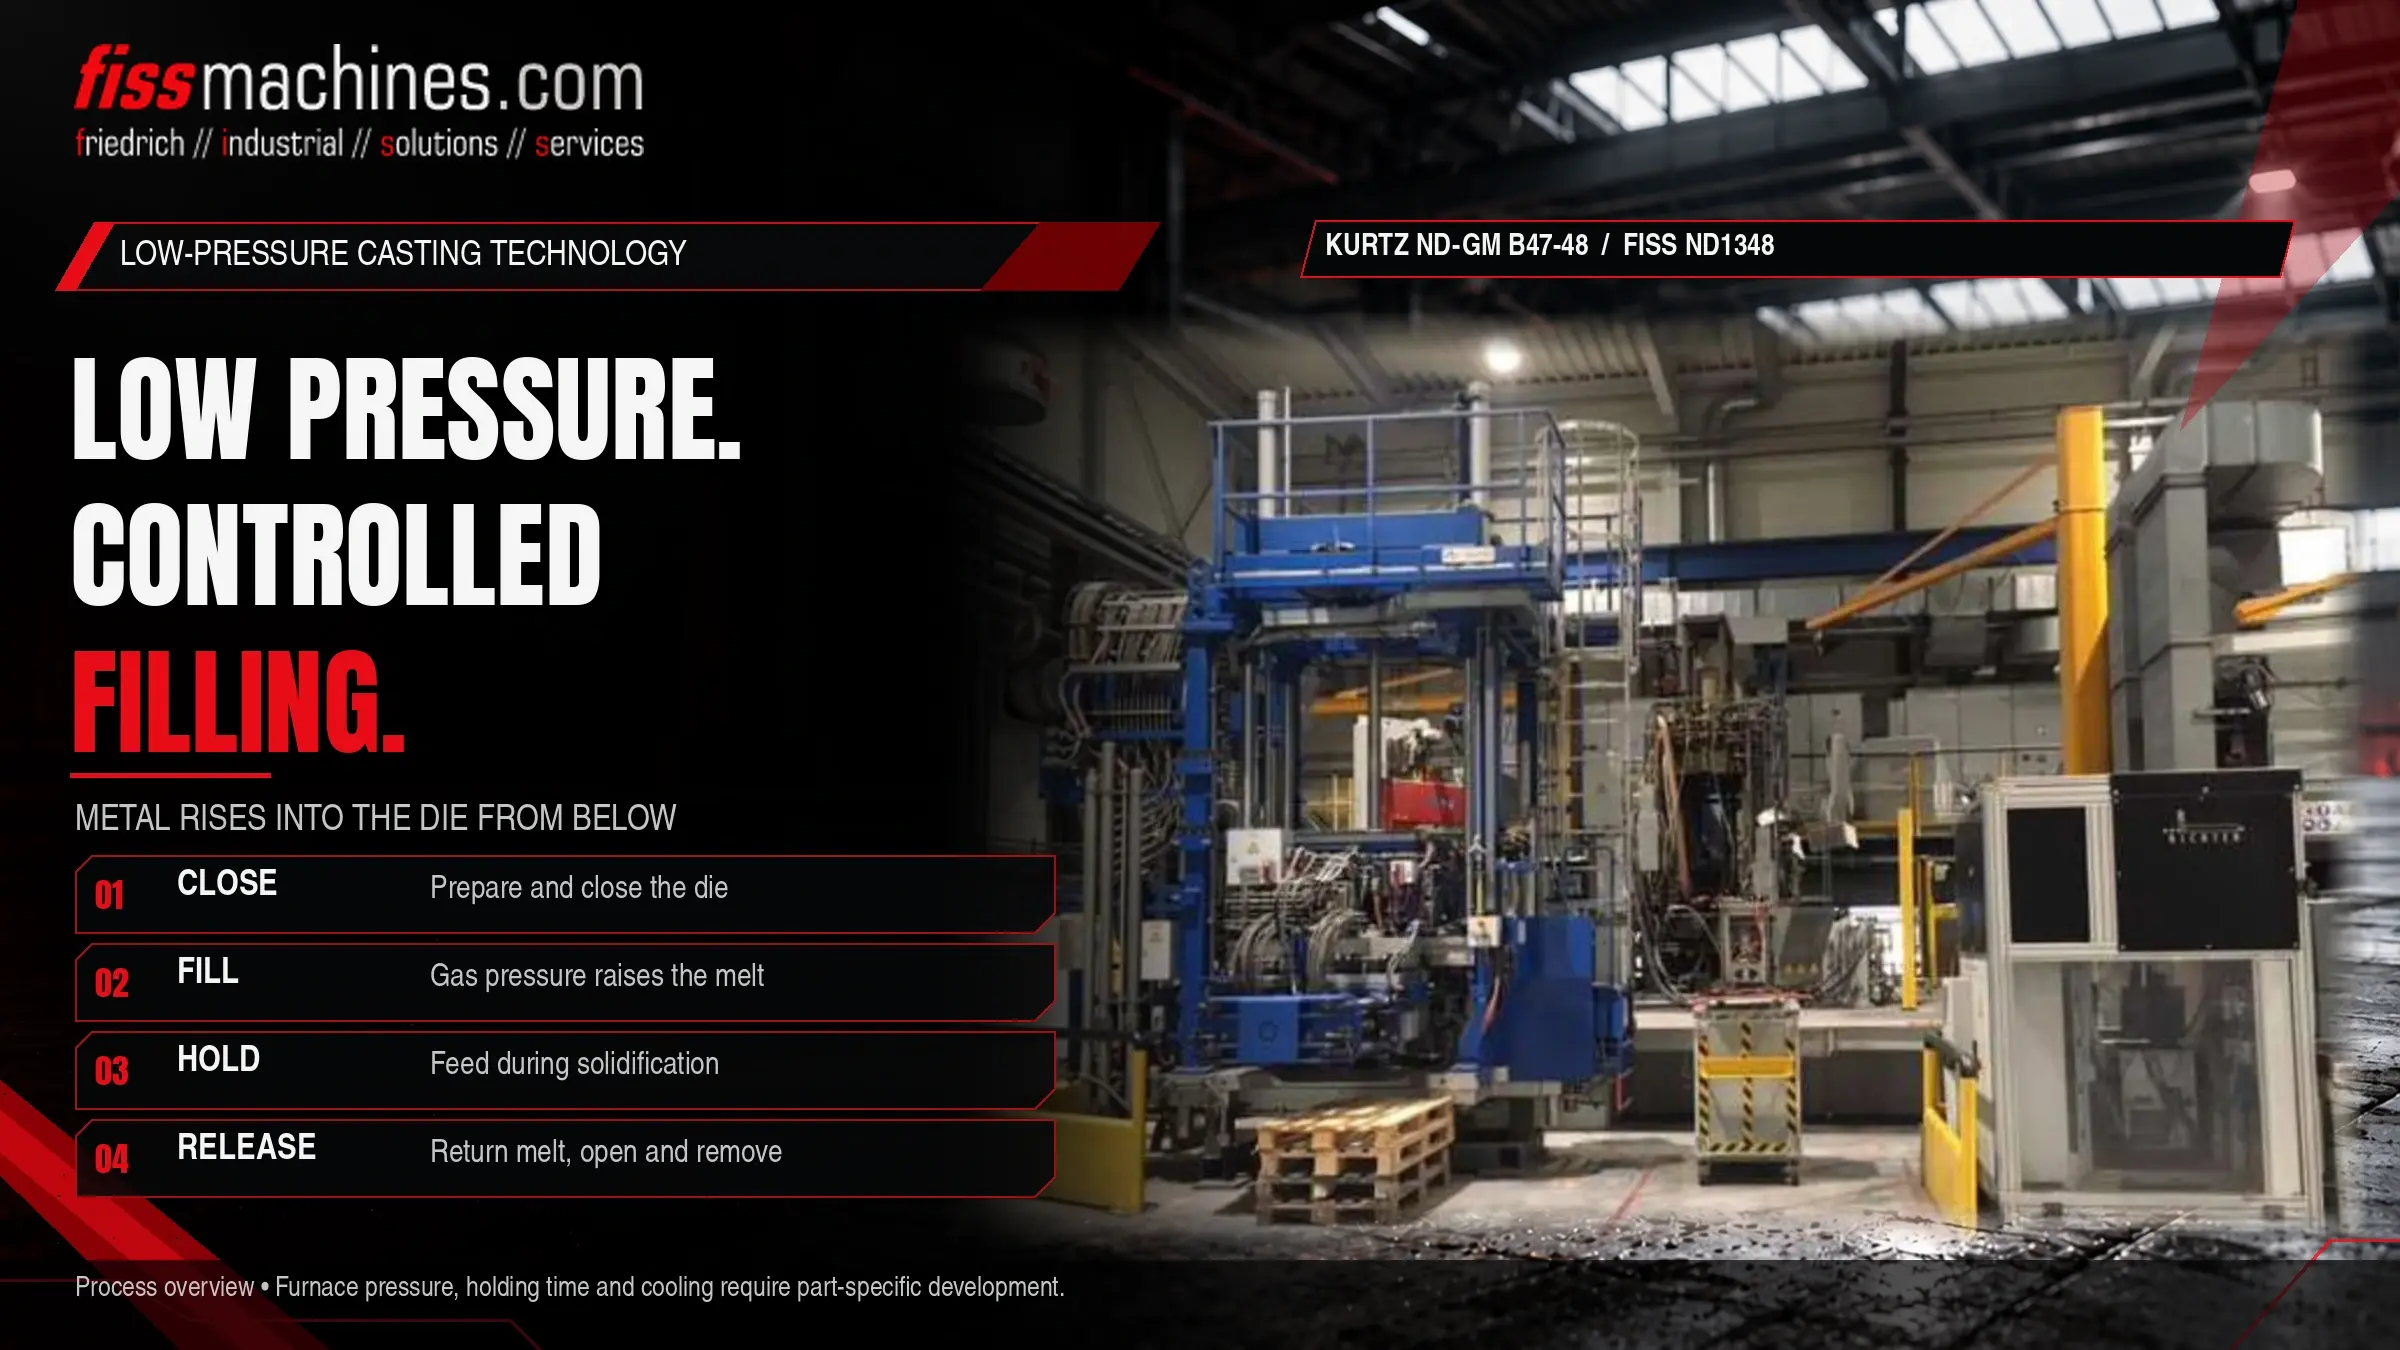
Egy zárt kemence tartja az olvadt fémet a szerszám alatt. Amikor a kemencét száraz levegővel vagy inert gázzal nyomás alá helyezik, az olvadt fém egy feltöltőcsövön keresztül emelkedik fel a szerszámüregbe. A nyomást fenntartják, amíg az öntvény felülről lefelé megszilárdul, így a feltöltőcső folyamatosan táplálja azt. A megszilárdulás után a nyomást leengedik, a csőben lévő folyékony fém visszacsordul a kemencébe, és a szerszám kinyílik.
A nagynyomású öntéshez képest a feltöltés sokkal lassabb, és a nyomás is jóval alacsonyabb. Az LPDC ezért közepes és vastagabb falú alkatrészekhez, homokmagokhoz és hőkezelésre szánt alkatrészekhez alkalmas, míg a HPDC a vékony falú és nagyon rövid ciklusú alkatrészek esetében a megfelelő választás.
Az alacsony nyomású ciklus lépésről lépésre
A szerszám bezárása
A szerszámot, amely általában fémbetétekkel és gyakran homokmagokkal rendelkezik a belső geometria kialakításához, a kemence tetején zárják össze.
Emelkedés és kitöltés
A kemencében a gáznyomás szabályozott görbe szerint emelkedik. A fém a felvezetőcsövön keresztül emelkedik fel, és alulról tölti meg az üreget, a levegőt viszonylag kis turbulenciával a szellőzőnyílások felé kiszorítva.
Nyomásfenntartás és megszilárdulás
A nyomást növelik és fenntartják. A formahűtést úgy alakítják ki, hogy az öntvény a beömlőnyílástól legtávolabb eső területektől a beömlőnyílás felé szilárduljon meg, amelyet a folyékony fém táplál a töltőcsőben.
Nyomáscsökkentés és kivétel
Miután a beömlőnyílás környéke megszilárdult, a nyomást leengedik, és a maradék folyékony fém visszakerül a kemencébe. A forma kinyílik, és az öntvényt általában egy kivételi eszközzel eltávolítják.
Az LPDC-nél a minőséget a kemence idő-nyomás görbéje és a formahűtés segítségével szabályozzák. A tényleges nyomásértékek a alkatrész magasságától, az ötvözettől, a forma kialakításától és a géptől függenek, és azokat a folyamat fejlesztése során állítják be.
Az alacsony nyomású öntőgép fő alkatrészei
A formája alatt elhelyezkedő, gázzáró tartókamra, fedéllel, tömítésekkel és utántöltő berendezéssel.
Összeköti az olvadt fémet és a formát; az olvadt ötvözetnek ellenálló anyagokból készül, és rendszeresen cserélni kell.
A szerszámfeleit és az oldalsó csúszóelemeket hidraulikus hengerek mozgatják; a szorítóerők jóval alacsonyabbak, mint a HPDC-gépeknél.
Nyomásszabályozó rendszer, valamint levegő- és/vagy vízhűtő körök az irányított kicsapódáshoz.
Számos berendezést cellák formájában építenek, több géppel, egy központi olvasztóterülettel és a fém kemencékbe történő szállításával. A tartókemencét a ciklusok között vagy bizonyos időközönként újratöltik, így az olvaszték előkészítése ugyanolyan fontos, mint bármely más alumíniumöntési folyamatban. Az öntödékben használt kemencetípusokról áttekintést találhat a használt kemencék kategóriánkban.
Alacsony nyomású és nagynyomású öntés összehasonlítása
Mindkét eljárás állandó acélszerszámokat használ, de az öntvény feltöltése és betáplálása alapvetően eltérő módon történik. A táblázat minőségi összehasonlítást nyújt; a tényleges értékek az alkatrésztől és az üzemtől függenek.
| Kritérium | Alacsony nyomású öntés | Nagynyomású öntés |
|---|---|---|
| Töltés | Alulról, betöltőcsövön keresztül, lassan és szabályozottan | Dugattyúval nagy sebességgel, öntőcsatornákon keresztül történő befecskendezés |
| A fémre ható nyomás | Alacsony gáznyomás az olvadt fém felületén | A dugattyú által átvitt magas hidraulikus nyomás |
| Adagolás a megszilárdulás során | Tartási nyomás alatt álló emelőcsövön keresztül | Fokozó nyomáson keresztül, amelyet a csatorna korai megszilárdulása korlátoz |
| Falvastagság | Közepes vastagságú és vastag falak | Vékony falak is lehetségesek |
| Magok | Homokmagok lehetségesek komplex belső formák esetén | Főként fém magok és csúszdák |
| Hőkezelés | Gyakran alkalmazzák | A beszorult gáz miatt a hagyományos HPDC alkatrészek esetében korlátozottan alkalmazható |
| Ciklusidő | Viszonylag hosszú | Rövid |
| Jellemző ötvözetek | Főként alumínium, valamint magnézium | Alumínium, cink, magnézium |
Érdemes megismerni az ellennyomásos öntés változatát is, amelynél a szerszámkamrát szintén nyomás alá helyezik, és a betöltést a nyomáskülönbség hajtja végre. Ezt akkor alkalmazzák, amikor a megszilárdulás még pontosabb szabályozására van szükség.
Hol alkalmazzák az alacsony nyomású öntést?
A legismertebb alkalmazási terület az alumínium autókerék, ahol a középpontból történő szimmetrikus töltés és a hőkezelési lehetőség kulcsfontosságú. Egyéb jellemző alkatrészek közé tartoznak a homokmagos hengerfejek, az alváz- és futómű-alkatrészek, valamint a nyomásálló burkolatok. Általános szabályként az alacsony nyomású öntést akkor veszik fontolóra, ha egy alkatrész közepes falvastagságot, integritási vagy mechanikai tulajdonságokra vonatkozó követelményeket, valamint olyan sorozatgyártási mennyiségeket ötvöz, amelyek megindokolják az állandó öntőformák használatát, de nem feltétlenül igénylik a nagynyomású öntés teljesítményét.
Mikor nem az LPDC az első választás
A nagyon vékony falú, nagy felületű és nagy mennyiségben gyártott házak esetében általában a nagynyomású öntés a megfelelőbb megoldás. A cinkötvözeteket többnyire melegkamrás öntéssel dolgozzák fel. A HPDC géptípusok összehasonlítását a „Hidegkamra vagy melegkamra?”című rész tárgyalja.
Mit kell ellenőrizni egy használt alacsony nyomású gépen
Számos, más öntőgépekről ismert szempont érvényes, például a hidraulika, a vezetők és a dokumentáció. Az alacsony nyomású öntésnél (LPDC) ehhez még néhány speciális terület is hozzáadódik. A kemencének gázszivárgásmentesnek kell lennie; a fedél tömítésén vagy a kemence testén fellépő szivárgások közvetlenül befolyásolják a nyomásgörbét. A tűzálló bélés állapota határozza meg, hogy mikor lesz szükség újrabélelésre. A nyomásszabályozó rendszer működését és a pótalkatrészek rendelkezésre állását ellenőrizni kell. Mivel pedig a kemence nyomás alatt álló edény, az üzembe helyezés előtt tisztázni kell az új telephelyen alkalmazandó ellenőrzési követelményeket.
Ellenőrzőlista: Az LPDC megfelelő-e az alkatrészhez, és a gép alkalmas-e rá?
- A falvastagság és az alkatrész mérete alkalmas egy lassú, alulról felfelé haladó töltési folyamatra
- A homokmagok vagy hőkezelés szükségességének értékelése
- A szükséges termelési mennyiség összehasonlítása a megvalósítható ciklusidőkkel
- A szerszám méretei és magassága kompatibilis a szorítóegységgel
- A kemence kapacitása és az újratöltési módszer alkalmas a lövéssorozatra
- A kemence szivárgásmentességét, a fedél tömítéseit és a tűzálló anyag állapotát ellenőrizték
- A feltöltőcső típusa, rendelkezésre állása és cseréjének eljárása ismert
- A nyomásszabályozó és hűtő körök működőképesek és dokumentálva vannak
- A nyomás alatt álló kemence ellenőrzési követelményei a helyszínen tisztázva
Gyakran feltett kérdések
Az alacsony nyomású öntés a nagynyomású öntés egyik fajtája?
Nem. Mindkettő állandó öntőformákat használ, de az LPDC alulról tölti be az olvadt fémet gáznyomással, míg a HPDC nagy sebességgel és nyomással fecskendezi be a fémet egy dugattyúval. A gépek, az öntőformák és a folyamatparaméterek eltérőek.
Miért hőkezelik gyakran az LPDC-öntvényeket?
A nyugodt feltöltés során kevés levegő kerül a fémbe, így az öntvényeket általában oldatkezeléssel és öregítéssel lehet kezelni a mechanikai tulajdonságok javítása érdekében. A hagyományos HPDC-nél a befogott gáz ilyen kezelés során hólyagokat okozhat.
Milyen szerepe van a betöltőcsőnek, és mennyi ideig tart?
A fémet a kemencéből a szerszámba szállítja, és a megszilárdulás során táplálja az öntvényt. Élettartama az anyagtól, az ötvözettől, a hőmérséklettől és a kezeléstől függ, ezért kopóalkatrészként kezelik.
Különböző ötvözeteket lehet-e önteni alacsony nyomású géppel?
Főként alumínium öntésére használják. Az ötvözetek cseréje esetén figyelni kell a kemence szennyeződésére, a felvezetőcső kompatibilitására és a formabevonatra, és ezt a folyamatért felelős személlyel kell egyeztetni.
A FISS használt alacsony nyomású öntőgépeket kínál.
Tájékoztasson minket az alkatrészéről, az ötvözetről és a tervezett termelési mennyiségről. A FISS megvizsgálja, hogy az alacsony nyomású öntés alkalmas-e az Ön igényeire, és melyik rendelkezésre álló gépek és kemencék felelnének meg az Ön alkalmazásának.
