



Alumínium, cink vagy magnézium? A nyomás alatt öntött anyagok összehasonlítása
Az alumínium-, cink- és magnéziumötvözetek teszik ki a nyomás alatt öntött alkatrészek túlnyomó többségét. Minden anyagcsalád sajátos kombinációját kínálja a súly, szilárdság, önthetőség és felületi minőség tekintetében, és mindegyik más-más követelményeket támaszt a géppel, az olvadt fém kezelésével és a szerszámmal szemben. Az anyagválasztás ezért nem csupán az alkatrészt, hanem a teljes gyártási folyamatot is meghatározza.
Melyik öntvényanyag illik melyik alkalmazáshoz?
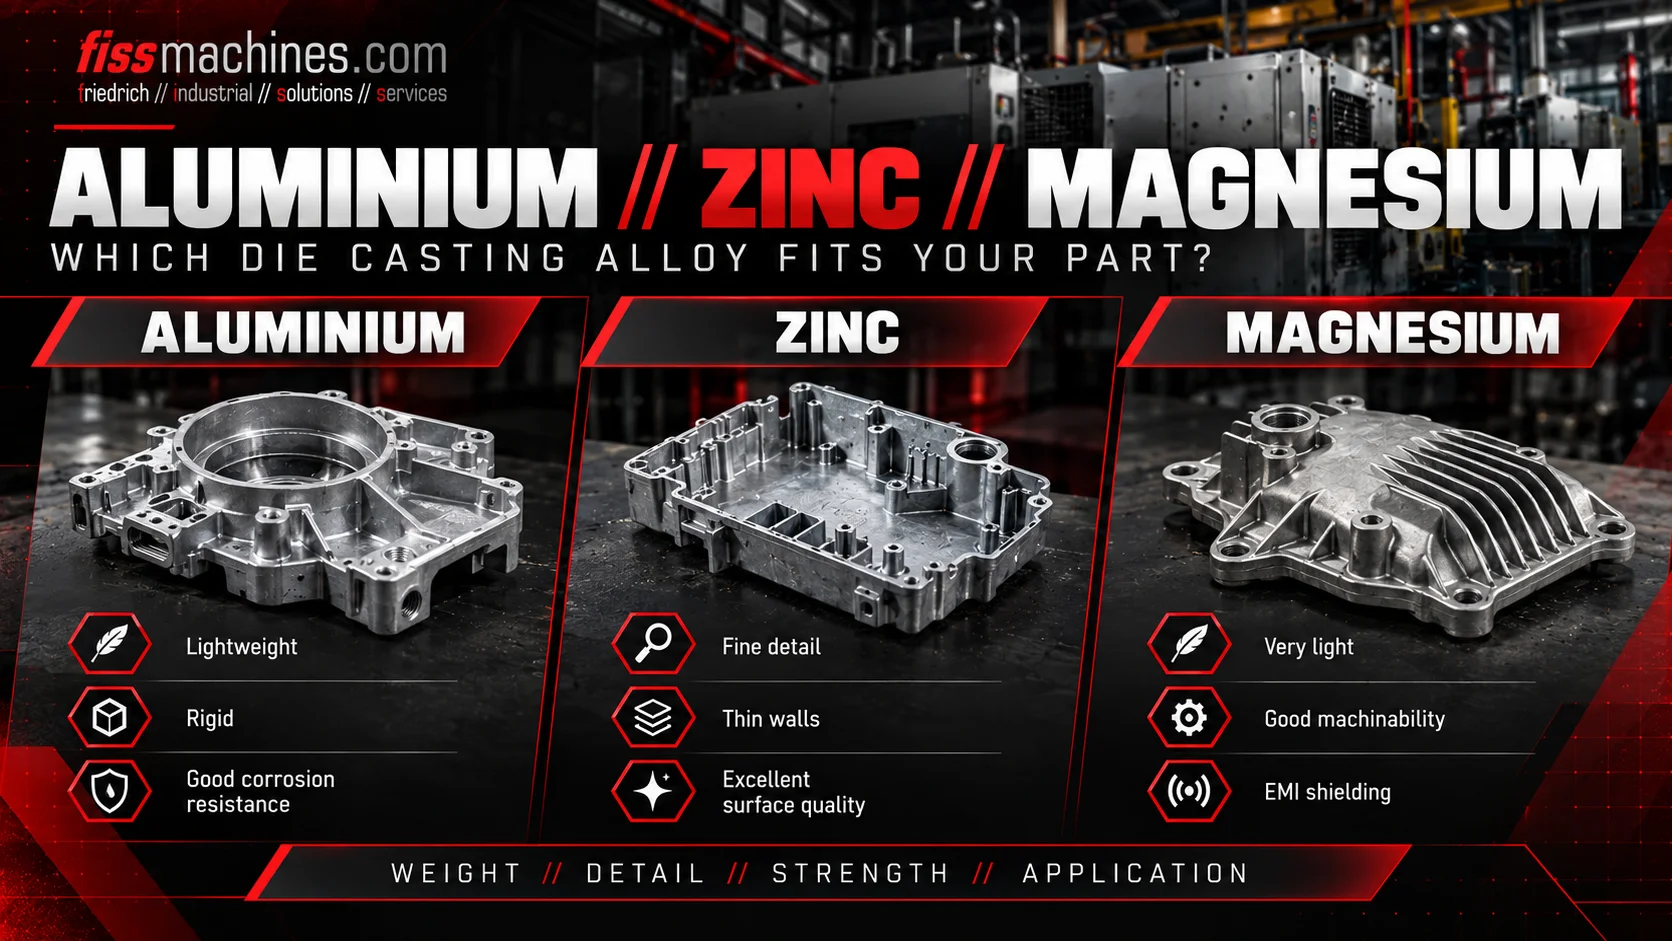
Az alumínium a legszélesebb körben használt anyag a könnyűszerkezetes és burkoló alkatrészek gyártásához, feldolgozása hidegkamrás gépeken történik. A cink nagyon vékony falakat, finom részleteket és kiváló minőségű felületeket tesz lehetővé dekoratív vagy galvanizált alkatrészekhez, és általában melegkamrás gépeken öntik. A magnézium a három közül a legalacsonyabb sűrűséggel rendelkezik, és olyan esetekben alkalmazzák, ahol a súly kritikus tényező; az alkatrész méretétől függően meleg- vagy hidegkamrás gépeken öntik.
A végső döntés a szükséges mechanikai tulajdonságoktól, az üzemi hőmérséklettől, a korróziós környezettől, a felületi kivitelezéstől és a gyártási mennyiségtől függ, amelyeket az ügyfél specifikációjával és az ötvözet-beszállítóval együtt kell tisztázni.
A három anyagcsalád áttekintése
Az alábbi táblázat kvalitatív tájékoztatást nyújt. A sűrűség, a megszilárdulási tartomány, a szilárdság és a nyúlás pontos értékei ötvözetenként eltérőek, ezért azokat mindig a vonatkozó szabványból vagy a beszállító adatlapjából kell leolvasni.
| Kritérium | Alumíniumötvözetek | Cinkötvözetek | Magnéziumötvözetek |
|---|---|---|---|
| Sűrűség (kb.) | kb. 2,7 g/cm³ | kb. 6,6–7 g/cm³ | kb. 1,8 g/cm³ |
| Jellemző géptípus | Hidegkamra | Melegkamra | Melegkamra kisebb alkatrészekhez, hidegkamra nagyobb alkatrészekhez |
| Feldolgozási hőmérséklet | Viszonylag magas | Alacsony | Az alumíniuméhoz hasonló |
| Vékony falak és finom részletek | Jó | Nagyon jó | Nagyon jó folyóképesség |
| A szerszám élettartama | A hőfáradás korlátozza | Hosszú, az alacsonyabb hőterhelésnek köszönhetően | Általában hosszabb, mint az alumínium esetében |
| Különös figyelmet igényel | Az olvadék tisztasága, hidrogén, hőrepedés | Kúszás magas hőmérsékleten, súly | Az olvadék védelme, tűzbiztonság, galvanikus korrózió |
Alumínium: a sokoldalú szabvány
Az alumínium öntvényötvözetek többnyire alumínium–szilícium alapúak, gyakran réz- vagy magnézium-adalékkal. A szilícium javítja a folyékonyságot és az önthetőséget; a réz növeli a szilárdságot, de csökkenti a korrózióállóságot; a mangánnal és magnéziummal ötvözött, alacsony vas-tartalmú változatokat olyan szerkezeti alkatrészekhez használják, amelyek nagyobb alakíthatóságot vagy hőkezelést igényelnek.
Mivel az olvadt alumínium károsítja a vasalapú alkatrészeket, azt nem tartják hosszú ideig érintkezésben az öntőrendszerrel. Ehelyett minden egyes öntésnél egy előre kimért mennyiséget mernek vagy adagolnak egy hidegkamrás nyomásos öntőgép öntőhüvelyébe. A magasabb feldolgozási hőmérséklet növeli a szerszámra nehezedő hőterhelést, ami miatt a hőrepedés az egyik fő kopási mechanizmus.
Cink: Pontosság, részletek és felület
A cink öntvényötvözetek – általában cink–alumínium ötvözetek kis réz- és magnézium-adalékkal – sokkal alacsonyabb hőmérsékleten olvadnak, mint az alumínium. Ez lehetővé teszi a forrókamrás feldolgozást, amelynél az adagoló rendszer az olvadt fémbe merül, valamint a rövid ciklusidőket és a szerszám rendkívül hosszú élettartamát.
A cink alkatrészek méretpontosak és kiválóan alkalmasak galvanizálásra és dekoratív felületkezelésre, ezért gyakran használják őket szerelvények, vasalatok, zárak és csatlakozók gyártásához. Hátrányaik a nagy sűrűség és az a hajlam, hogy magas hőmérsékleten tartós terhelés hatására kúsznak, ami korlátozza alkalmazásukat meleg, nagy terhelésű környezetben.
Magnézium: Maximális súlymegtakarítás
A magnézium a legkönnyebb, öntéssel gyártott szerkezeti fém. A gyakori ötvözetcsoportok az alumíniumot és a cinket tartalmazzák a szilárdság és az önthetőség érdekében, illetve az alumíniumot és a mangánt a nagyobb alakíthatóság érdekében. A magnézium jól kitölti a vékony falú részeket, és mivel nem károsítja az acélt úgy, mint az alumínium, kisebb alkatrészek esetén melegkamrás, nagyobbak esetén pedig hidegkamrás gépekben is feldolgozható.
Az olvadt magnézium könnyen oxidálódik, ezért védőgázzal kell védeni. Az erre a célra engedélyezett gázok környezetvédelmi előírások hatálya alá tartoznak, ezért minden telephelyen ellenőrizni kell a hatályos szabályokat. A forgácsok, finom részecskék és por külön tűzvédelmi intézkedéseket igényelnek, és a vizet távol kell tartani az olvadt anyagtól. A szerelvényekben az egyéb fémekkel való érintkezést úgy kell megtervezni, hogy elkerülhető legyen a galvanikus korrózió.
Mit jelent az anyagválasztás a gépek és az olvasztóműhely szempontjából
A hideg- vagy melegkamra, a lövedék végmérete és a dugattyú átmérője az ötvözettől és az alkatrésztől függ.
Az olvasztásnak, a hőmérséklet-tartásnak és az adagolásnak az ötvözethez, a hőmérséklethez és az átbocsátási teljesítményhez kell igazodnia.
A szerszámacél, a hőmérséklet-szabályozás és a permetezés nagymértékben függ az ötvözettől.
Különösen a magnézium esetében szükséges az olvadék elleni védelem és a tűzbiztonsági intézkedések.
A meglévő gyártósoron az anyagcsere ritkán egyszerű átállás. A forró kamrás cinkoló gépet nem lehet alumíniumra használni, az alumíniumból a magnéziumra való átálláshoz pedig az olvadékkezelő és biztonsági berendezések módosítására van szükség. A két géptípus közötti különbségeket cikkünkben tárgyaljuk: „Hidegkamrás vagy forrókamrás?”, a megfelelő olvasztó- és tartóberendezéseket pedig használt kemencéink között találhatja meg.
Az anyag kiválasztása előtt megválaszolandó kérdések
- Mely mechanikai tulajdonságokat írnak elő, és azok az öntött vagy a hőkezelt állapotban szükségesek?
- Milyen hőmérsékleten és milyen tartós terhelés mellett fog működni az alkatrész?
- Milyen korróziós környezetről van szó, és milyen csatlakozóelemekkel kerül kapcsolatba?
- Milyen felületi kivitelre van szükség: megmunkált, bevonatos, galvanizált vagy dekoratív?
- Mennyire kritikus az alkatrész súlya az anyag- és feldolgozási költségekhez képest?
- Milyen minimális falvastagságra és részletességi szintre van szükség a tervezéshez?
- Milyen géptípusok és olvasztóberendezések állnak már rendelkezésre a vállalaton belül?
- Rendelkezésre állnak-e a kiválasztott ötvözetre vonatkozó telephelyi engedélyek és biztonsági koncepciók?
Gyakran feltett kérdések
Miért nem öntik az alumíniumot forrókamrás gépeken?
Az olvadt alumínium károsítja a vasalapú anyagokat. Ha a lövőberendezést folyamatosan az olvadt alumíniumban tartanák, az gyors kopáshoz vezetne, ezért az alumíniumot minden lövésnél egy hidegkamrás lövőhüvelybe adagolják.
Ugyanazon alkatrész esetében a cink mindig nehezebb-e az alumíniumnál?
Ugyanazon térfogat esetén igen, mivel a cinkötvözetek sűrűsége körülbelül két és fél szerese az alumíniumé. A vékonyabb falak ezt részben ellensúlyozhatják, de a cinket ritkán választják, ha a fő cél a kis súly.
Egy gép képes-e alumíniumot és magnéziumot is feldolgozni?
Egy hidegkamrás gép elvileg mindkettőhöz használható, de az olvadt fém kezelése, a fedőgáz, az adagolás és a biztonsági berendezések eltérőek. Az átállást folyamatátalakításként kell megtervezni, nem egyszerűen anyagcserének.
A FISS segít az öntőgép és az olvasztóműhely megfelelő kiválasztásában az ötvözethez.
Akár alumínium-kapacitást bővítenek, akár új folyamatot állítanak be, a FISS használt hidegkamrás öntőgépeket és kemencéket kínál, és segítséget nyújt annak felmérésében, mely berendezések felelnek meg az Önök anyagának és alkatrészeinek.
