



Automatizálás a nyomásos öntőcellában: Mely kiegészítő berendezések tartoznak egy modern nyomásos öntőrendszerhez?
Egy modern nyomásos öntőcellában sokkal többről van szó, mint magáról a nyomásos öntőgépről. A fémellátás, a szerszámpermetezés, a hőmérséklet-szabályozás, az alkatrészek kivétele, a vágás, a szállítás és a kezelés egy összehangolt gyártási rendszer részeként kell működniük. Az automatizálás célja nem csupán a kézi munka helyettesítése, hanem az egyes folyamatlépések jobb megismételhetőségének, ellenőrizhetőségének és a folyamatos ipari gyártáshoz való alkalmasságának biztosítása.
Milyen berendezéseket használnak általában egy automatizált öntőcellában?
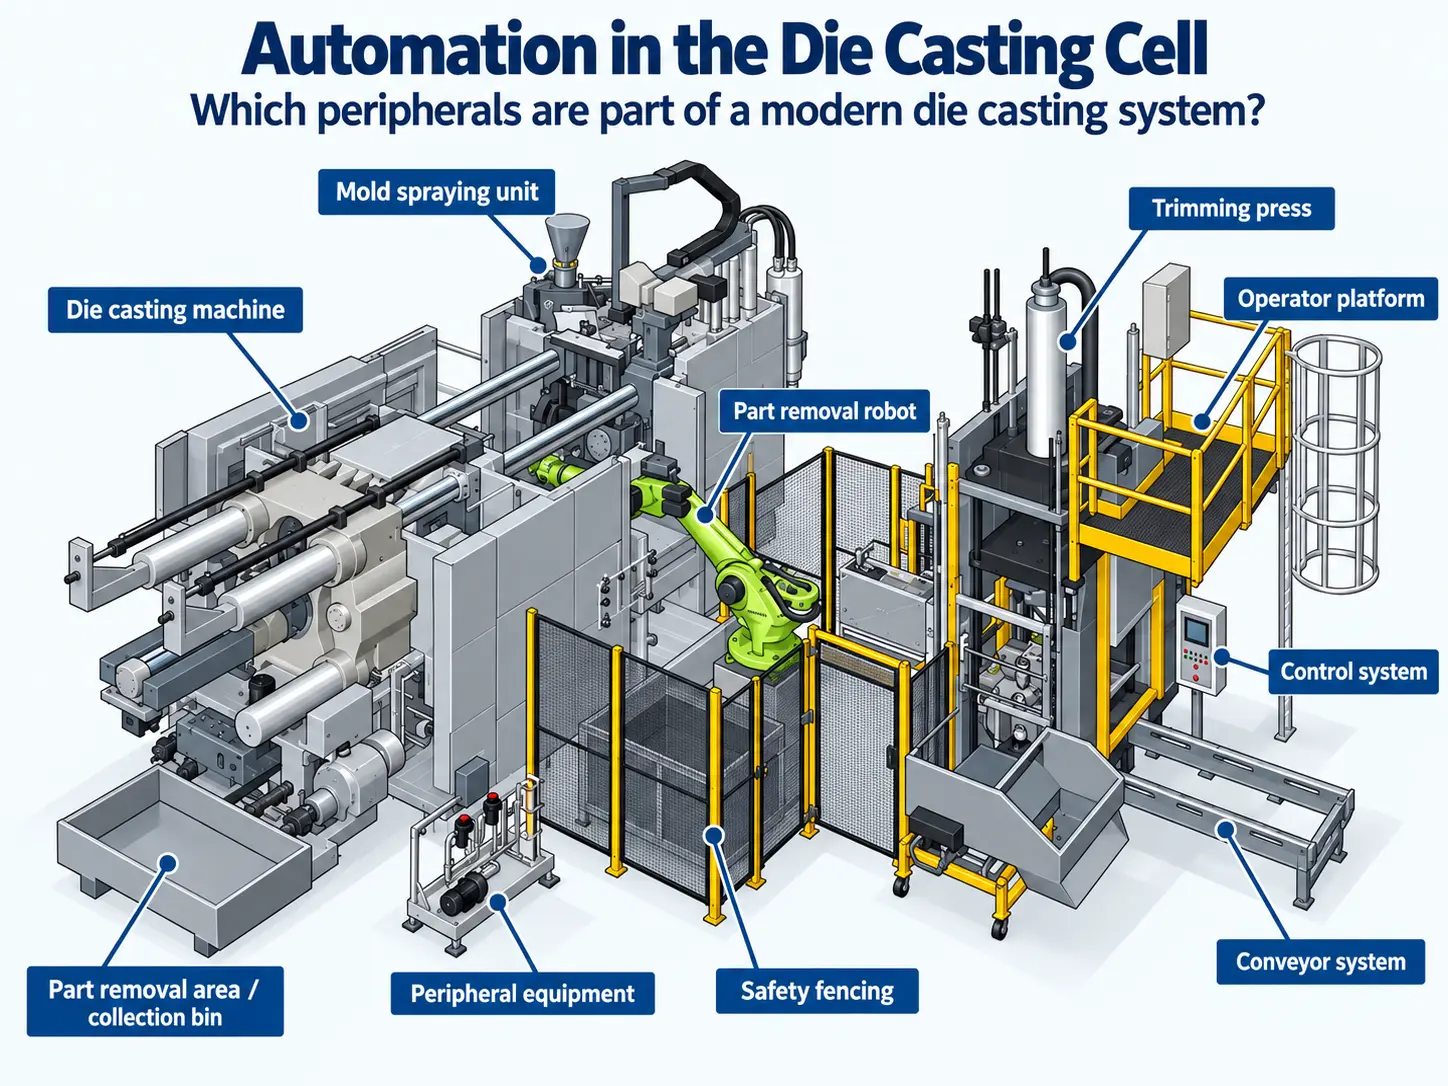
Az öntési folyamattól és az alkatrésztől függően egy automatizált nyomásos öntőcellában szerepelhet adagolókemence vagy fémadagoló rendszer, szerszámpermetező berendezés, hőmérséklet-szabályozó egységek, egy kivételi robot, vágóprés, szállító rendszerek és automatizált alkatrészkezelés.
Ezeket a komponenseket vezérlő interfészek és egy meghatározott folyamatmenet segítségével hangolják össze a nyomásos öntőgéppel. A pontos konfiguráció az ötvözettől, a géptípustól, a szerszámtól, az alkatrész geometriájától, a ciklusidőtől és a minőségi követelményektől függ.
Mi az a nyomás alatti öntőcell?
A nyomásos öntőcellában a fő nyomásos öntőgép és a tényleges öntési folyamat előtt, alatt és után szükséges kiegészítő berendezések találhatók. Ahelyett, hogy minden gépet különálló egységként kezelnének, a cellát a teljes gyártási folyamat figyelembevételével tervezték.
Az öntés előtt rendelkezésre kell állnia az olvadt fémnek, és a formát is elő kell készíteni a szükséges hőmérsékletre. Az öntés után az alkatrészt biztonságosan el kell távolítani, le kell választani a beömlőcsatornákról és a peremanyagról, el kell szállítani, és a gyártási koncepciótól függően ellenőrizni kell, vagy át kell adni a következő feldolgozási lépéshez.
Az egyes modulokat ezért nemcsak mechanikailag, hanem a ciklusidő, a vezérlőjelek, a biztonsági funkciók és az anyagáramlás tekintetében is össze kell hangolni.

Az olvadt fémtől a kész öntvényig
A pontos sorrend gyártósvonalonként eltérő, de egy magas fokú automatizáltságú hidegkamrás nyomásos öntőcellában gyakran ismétlődő szerkezetet követnek.
Az olvadt fém adagolása
A szükséges mennyiségű olvadt fémet a nyomásos öntőgéphez juttatják. Az automatizált hidegkamrás gyártás során ezt adagolókemence vagy más, vezérelt fémadagoló rendszer segítségével lehet elvégezni.
A szerszám előkészítése
Miután az előző öntvényt eltávolították, a nyitott öntőformát le lehet permetezni és előkészíteni a következő ciklusra. A leválasztószer felvitelét, a hűtést és a szárítást össze kell hangolni a szükséges öntőforma-hőmérséklettel.
Öntés
A szerszám bezárul, és megkezdődik az öntési ciklus. Az olvadt fémet befecskendezik a szerszám üregébe, nyomás épül fel, és az öntvény annyira megszilárdul, hogy a szerszám kinyitható legyen.
Az öntvény kivétele
Egy kivételi robot vagy eltávolító eszköz kiveszi az öntvényt a nyitott szerszámból, és biztonságosan továbbítja a gyártási folyamat következő állomására.
Vágás és elválasztás
A betöltőcsatornák, a túlfolyások és a peremek elválaszthatók egy vágóprésben vagy egy másik utómunkálati rendszerben. Az alkatrésztől függően további megmunkálási lépések is következhetnek. 06
Kezelés, ellenőrzés és szállítás
Az alkatrész ezután átvihető konténerekbe, szállítószalagokra, ellenőrző berendezésekbe vagy a további gyártási folyamatokba. Az automatizálás mértéke a gyártási koncepciótól függ.
A nyomásos öntőcellában található főbb automatizálási modulok
Nem minden öntőcellához ugyanazok a kiegészítő berendezések szükségesek. Mindazonáltal az ipari nyomás alatti öntés során számos modul jellemző.
Adagolókemence
Meghatározott mennyiségű olvadt fémet juttat az öntőkamrába. Az ismételhető adagolás biztosítja a stabil öntési feltételeket és az egyenletes gyártási ciklusokat.
Permetező egység
Elválasztószert visz fel, és elősegíti a szerszám szabályozott hűtését. A permetezési mintázatot, a mennyiséget, a levegőfúvást és a ciklusidőt a szerszámhoz és a folyamathoz kell igazítani.
Hőmérséklet-szabályozó egység
Fűtő- és hűtőközegek segítségével szabályozza a kiválasztott öntőformaköröket. A stabil hőmérsékleti viszonyok hozzájárulnak a reprodukálható öntési feltételekhez és az alkatrészek minőségéhez.
Kivételi robot
Kiveszi az öntvényt a formából, és továbbítja azt a következő feldolgozási állomásra. A robotok további kezelési feladatokat is elvégezhetnek, ha a cellák elrendezése ezt lehetővé teszi.
Vágóprés
Elválasztja az öntvényről a beömlőcsatornákat, a túlfolyó részeket és a peremeket. A vágószerszámnak illeszkednie kell az alkatrészhez és az öntési rendszerhez.
Szállítás és alkatrészkezelés
A szállítószalagok, átadóegységek és tartályok mozgatják az öntvényeket, a hulladékot és a kész alkatrészeket az állomások között, valamint ki a cellából.
Milyen előnyei vannak egy automatizált öntőcellának?
Az automatizálást nem szabad kizárólag a telepített robotok számának alapján értékelni . Fő értéke az ismétlődő műveletek vezérlésében és azoknak az öntőgéppel való összehangolásában rejlik.
| Cél | Az automatizálás hozzájárulása | Fontos feltétel |
|---|---|---|
| A folyamat ismételhetősége | Az adagolás, a permetezés, az extrakció és a kezelés végrehajtható meghatározott sorrendek és paraméterek alapján. | A berendezés állapotának és a folyamat beállításainak stabilnak kell maradniuk. |
| Egyenletes ciklus | Az automatizált modulok csökkenthetik a kézi beavatkozás által okozott eltéréseket. | A leglassabb folyamatlépés határozza meg a elérhető teljes sejtciklust. |
| A kezelő biztonsága | A robotok és az automatizált anyagmozgatás csökkenthetik annak szükségességét, hogy a személyzet magas hőmérsékletű és mozgó gépek által érintett területekre lépjen be. | A védőburkolatokat, a reteszelő mechanizmusokat és az általános biztonsági koncepciót megfelelően kell megtervezni. |
| Minőségellenőrzés | A folyamatfigyelés és az automatizált anyagmozgatás javíthatja a ismételhetőséget, és támogathatja a meghatározott ellenőrzési sorrendeket. | Az automatizálás nem helyettesíti a helyes folyamattervezést és a minőségértékelést. |
| Anyagáramlás | Az alkatrészek és a selejt meghatározott sorrendben szállíthatók a gyártási állomások között. | A puffereknek és az anyagmozgatási kapacitásnak meg kell felelniük a gyártási ütemnek. |
A gépek közötti interfészek éppoly fontosak, mint maguk a gépek
Az egymástól függetlenül működő gépek gyűjteménye nem alkot automatikusan működőképes automatizált öntőcellát. A berendezéseknek jeleket kell cserélniük, és egy meghatározott folyamatot kell követniük.
Például a nyomásos öntőgépnek tudnia kell, mikor hagyta el a permetező egység a formaterületet, mikor van a robot biztonságos helyzetben, és mikor fejeződött be a fémadagolás. Ugyanígy, a kiegészítő berendezéseknek információt kell kapniuk a gép állapotáról, a szerszám helyzetéről és az aktuális folyamatlépésről.
- „gép készen áll” és „ciklus indítása” jelek
- szerszám nyitott és zárt állapota
- a robot és a permetezőegység biztonsági pozíciói
- az adagolás befejezését jelző jel
- alkatrész észlelése vagy eltávolítása jelek
- hiba- és riasztáskezelés
- vészleállító és biztonsági áramkörök
- interfészek a folyamatfelügyeleti rendszerekhez
- szükség esetén adatcsere a magasabb szintű gyártási rendszerekkel
Van-e különbség az automatizálás tekintetében a hidegkamrás és a melegkamrás nyomásos öntés között?
Hidegkamrás nyomásos öntés
A hidegkamrás gépeknél az olvadt fémet minden öntési ciklusban át kell szállítani az öntőkamrába. Az automatizált fémadagolás ezért különösen fontos szerepet játszik számos alumínium nyomásos öntőcellában.
A nagyobb hidegkamrás cellákban a gépet gyakran kombinálják adagoló berendezésekkel, permetező rendszerekkel, robotokkal, hőmérséklet-szabályozással, vágóprésekkel és további utómunkálati berendezésekkel.
Melegkamrás öntés
Egy melegkamrás gépben az öntőegység közvetlenül csatlakozik az olvadt fémhez. Ezért nincs szükség egy külön fémadagolási lépésre, amely hasonló lenne egy tipikus hidegkamrás alumínium-cellához.
A permetezés, a kivonás, a hőmérséklet-szabályozás, a szállítás és egyéb automatizálási elemek azonban a alkatrész és a gyártási folyamat függvényében továbbra is fontosak maradhatnak.
A két gépkoncepcióról további információkat a következő cikkben talál: Hidegkamrás vagy melegkamrás? Melyik öntőgép a megfelelő az Ön alkalmazásához?
Hogyan válasszuk ki a kiegészítő berendezéseket?
A kiegészítő berendezéseket nem szabad a nyomásos öntőgéptől függetlenül kiválasztani. A kiindulási pont mindig a tervezett öntési folyamat és a gyártandó alkatrész.
Az öntési folyamat meghatározása
Az ötvözet, a hideg- vagy melegkamrás eljárás, az öntvény tömege, a szerszámkoncepció és a gyártási mennyiség határozzák meg a cellára vonatkozó alapvető követelményeket.
A szükséges ciklus meghatározása
Az adagolás, a befecskendezés, a kivétel, a hűtés, a levágás és a szállítás képesnek kell lennie a szükséges gyártási folyamat során történő működésre.
A mechanikai kompatibilitás ellenőrzése
A robot hatótávolságának, teherbírásának, beépítési helyigényének, átviteli magasságainak, a szerszámhoz való hozzáférésnek, a prés méreteinek és a szállítószalag elrendezésének meg kell felelnie a tényleges gyártási környezetnek.
A vezérlők és interfészek ellenőrzése
A jeleknek, a kommunikációnak, a biztonsági technológiának és a szoftvernek lehetővé kell tenniük az összes alkatrész megbízható együttműködését.
A teljes cellának értékelése
A végső értékelésnek nemcsak a műszaki kompatibilitást, hanem a karbantartást, a pótalkatrészeket, a dokumentációt, az energiaellátást, a helyigényt és az üzembe helyezési követelményeket is figyelembe kell vennie.
Teljes használt cellák vagy egyedi gépek?
Egy komplett használt öntőcellának vonzó lehet a választása, mivel a főgép és a kiegészítő berendezések már együtt működtek gyártási környezetben. Ez csökkentheti a mérnöki munkát, mint amikor minden modult külön-külön kell beszerezni.
Ez az előny azonban csak akkor érvényes, ha a meglévő konfiguráció megfelel az új gyártási feladatnak. Egy korábban összehangolt cellán is szükség lehet módosításokra, ha a szerszám, az öntvény tömege, a automatizálási sorrend vagy a helyi infrastruktúra megváltozik.
| Lehetőség | Lehetséges előny | Mit kell ellenőrizni |
|---|---|---|
| Teljes használt cella | A főgép és a perifériák már egy gyártórendszerbe vannak integrálva. | Alkalmasság az új alkatrészre, állapot, csatlakozási pontok, dokumentáció és szükséges módosítások. |
| Meglévő gép + használt automatizálás | A meglévő gyártóberendezések potenciálisan bővíthetők, anélkül, hogy a teljes cellát ki kellene cserélni. Mechanikai integráció, vezérlő interfészek, ciklusidő és biztonsági koncepció. | Mechanikai integráció, vezérlő interfészek, ciklusidő és biztonsági koncepció. |
| Egyedi alkatrészek | A cellát kifejezetten a tervezett folyamathoz igazítva lehet konfigurálni. | Ehhez nagyobb integrációs és tervezési erőfeszítésre lehet szükség. |
A FISS kínálatában szerepelnek használt öntőgépek, valamint automatizálási és kiegészítő berendezések hidegkamrás öntéshez .
Mit érdemes ellenőrizni egy használt öntőcellás gép vásárlása előtt?
- a főgép gyártója, modellje és gyártási éve
- szorítóerő és a fröccsöntőegység konfigurációja
- a kiegészítő berendezések teljes listája
- a robot modellje, teherbírása és munkatartománya
- a permetezőegység konfigurációja és a tengelyek mozgása
- adagoló rendszer és kompatibilis ötvözet
- hőmérséklet-szabályozó egységek és rendelkezésre álló fűtési/hűtési teljesítmény
- vágóprés és meglévő vágószerszámok
- szállítószalag és az anyagáramlás elrendezése
- vezérlőrendszerek és kommunikációs interfészek
- biztonsági berendezések, védőburkolatok és vészleállítási koncepció
- elektromos és közegigény
- karbantartási előzmények és műszaki állapot
- rendelkezésre álló kézikönyvek, rajzok és szoftvermentések
- pótalkatrészek és műszaki támogatás elérhetősége
- leszerelési, szállítási és újraüzembe helyezési követelmények
A nyomásos öntőgép csupán a gyártócellának a középpontja
Egy automatizált öntőcellában az öntés, a fémellátás, a hőkezelés, a szerszám előkészítése, az alkatrészek kivétele, a további feldolgozás és az anyagmozgatás egy összehangolt gyártási folyamatba van integrálva.
A sikeres automatizálás kulcsa ezért nem az egyes gépek száma, hanem az, hogy ezek a gépek mennyire illeszkednek az alkatrészhez, a nyomásos öntési folyamathoz és egymáshoz.
Egy új vagy használt cellát értékelve a teljes rendszert kell figyelembe venni: a géptechnológiát, a kiegészítő berendezéseket, az interfészeket, a ciklusidőket, a biztonságot, a dokumentációt és a jövőbeli gyártási folyamat követelményeit.
Kérdések a nyomásos öntőcellák automatizálásáról
Mi az az automatizált nyomásos öntőcell?
Az automatizált öntőcellában az öntőgép és a kiegészítő berendezések – például a fémadagoló, a permetező, a hőmérséklet-szabályozó, a robotikus kivétel, a vágóberendezés és az anyagmozgató berendezések – összehangolt gyártási folyamatban működnek együtt.
Melyik kiegészítő berendezés a legfontosabb?
Nincs olyan konfiguráció, amely minden folyamathoz egyaránt megfelelne. A tipikus berendezések közé tartoznak az adagoló rendszerek, a permetező egységek, a hőmérséklet-szabályozó egységek, a kivezető robotok, a vágóprések és a szállító rendszerek. A szükséges berendezések a alkatrésztől és az öntési folyamattól függenek.
Miért használnak permetező egységet a nyomásos öntés során?
A permetező egység kenőanyagot visz fel, és elősegíti a szerszámfelület szabályozott lehűtését az öntési ciklusok között. A permetezési mintázatot, a mennyiséget, a lefúvást és a ciklusidőt a szerszámhoz és a folyamathoz kell igazítani.
Mit csinál egy kivételi robot?
A kivezető robot eltávolítja az öntvényt a nyitott öntőformából, és átviszi a következő állomásra. A cellától függően a robot további anyagmozgatási feladatokat is elvégezhet.
Miért fontosak a hőmérséklet-szabályozó egységek?
A hőmérséklet-szabályozó egységek szabályozzák a kiválasztott öntőformaköröket, és segítik a meghatározott hőmérsékleti feltételek fenntartását. A stabil öntőforma-hőmérséklet fontos tényező a megismételhető öntési folyamatok szempontjából.
Az automatizálás mindig csökkenti a ciklusidőt?
Nem. Az automatizálás javíthatja a folyamatlépések ismételhetőségét, és csökkentheti a kézi műveletekből adódó eltéréseket, de az elérhető ciklusidőt a teljes folyamat határozza meg, beleértve a megszilárdulást, a permetezést, a kivételt, a vágást és az anyagmozgatást.
Mi az előnye egy komplett, használt öntőcellának a megvásárlásának?
Egy komplett használt cellával csökkenthető az integrációs munka, mivel a főgép és a kiegészítő berendezések már korábban is együtt működtek. Mindazonáltal a technikai kompatibilitást az új alkatrésszel, a szerszámmal és a gyártási környezettel még mindig ellenőrizni kell.
Össze lehet-e kapcsolni a meglévő automatizálást egy másik öntőgéppel?
Elvileg igen, de az integráció előtt ellenőrizni kell a mechanikai beszerelést, a robot hatótávolságát, a ciklusidőt, a vezérlő interfészeket, a biztonsági rendszereket és az összes alkatrész közötti kommunikációt.
A FISS segít a főgép és a perifériák összehangolásában.
Akár egyedi öntőgépet, automatizálási berendezéseket, akár komplett használt gyártócellát keres, a műszaki konfigurációnak illeszkednie kell a tervezett alkatrészhez és gyártási folyamathoz. A FISS támogatást nyújt a megfelelő használt gépek, kiegészítő berendezések és komplett öntőcellák keresésében.
Forrás
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (szerk.): Handbuch Urformen, Carl Hanser Verlag, fejezetek az adagolási technológiáról, a nyomásos öntésről és az öntvények utómunkálatairól; kiegészítve a FISS gyakorlati tapasztalataival a használt nyomásos öntőgépek, cellák és perifériák terén.
