



A CNC megmunkáló központok megértése: Technológiák, gyártók és a gép kiválasztása
A CNC megmunkáló központok az ipari fémmegmunkálás legfontosabb szerszámgépei közé tartoznak. Ezeket maráshoz, fúráshoz, menetvágáshoz és precíz funkcionális felületek megmunkálásához használják. Különösen öntött alkatrészek, házak és összetett ipari alkatrészek megmunkálásakor a pontosságnak, a termelékenységnek és a folyamat megbízhatóságnak szorosan össze kell kapcsolódnia. De mi a különbség a 3-tengelyes, 4-tengelyes és 5-tengelyes gépek, a függőleges és vízszintes megmunkáló központok, valamint az egyorsós és többorsós rendszerek között?
Melyik CNC megmunkáló központ a legmegfelelőbb az Ön alkalmazásához?
A megfelelő megmunkáló központ kiválasztása a munkadarabtól, az anyagtól, a szükséges pontosságtól, a megmunkálási műveletektől, a gyártási mennyiségtől és a célciklusidőtől függ. A tengelyek és orsók száma éppoly fontos, mint a munkadarab rögzítése, a CNC-vezérlés és az automatizálás.
A cél nem az, hogy a legtöbb funkcióval rendelkező gépet válasszuk, hanem az, hogy olyan megmunkálási koncepciót válasszunk, amely megfelel az alkalmazásnak, és gazdaságilag hatékony gyártási folyamatot biztosít.
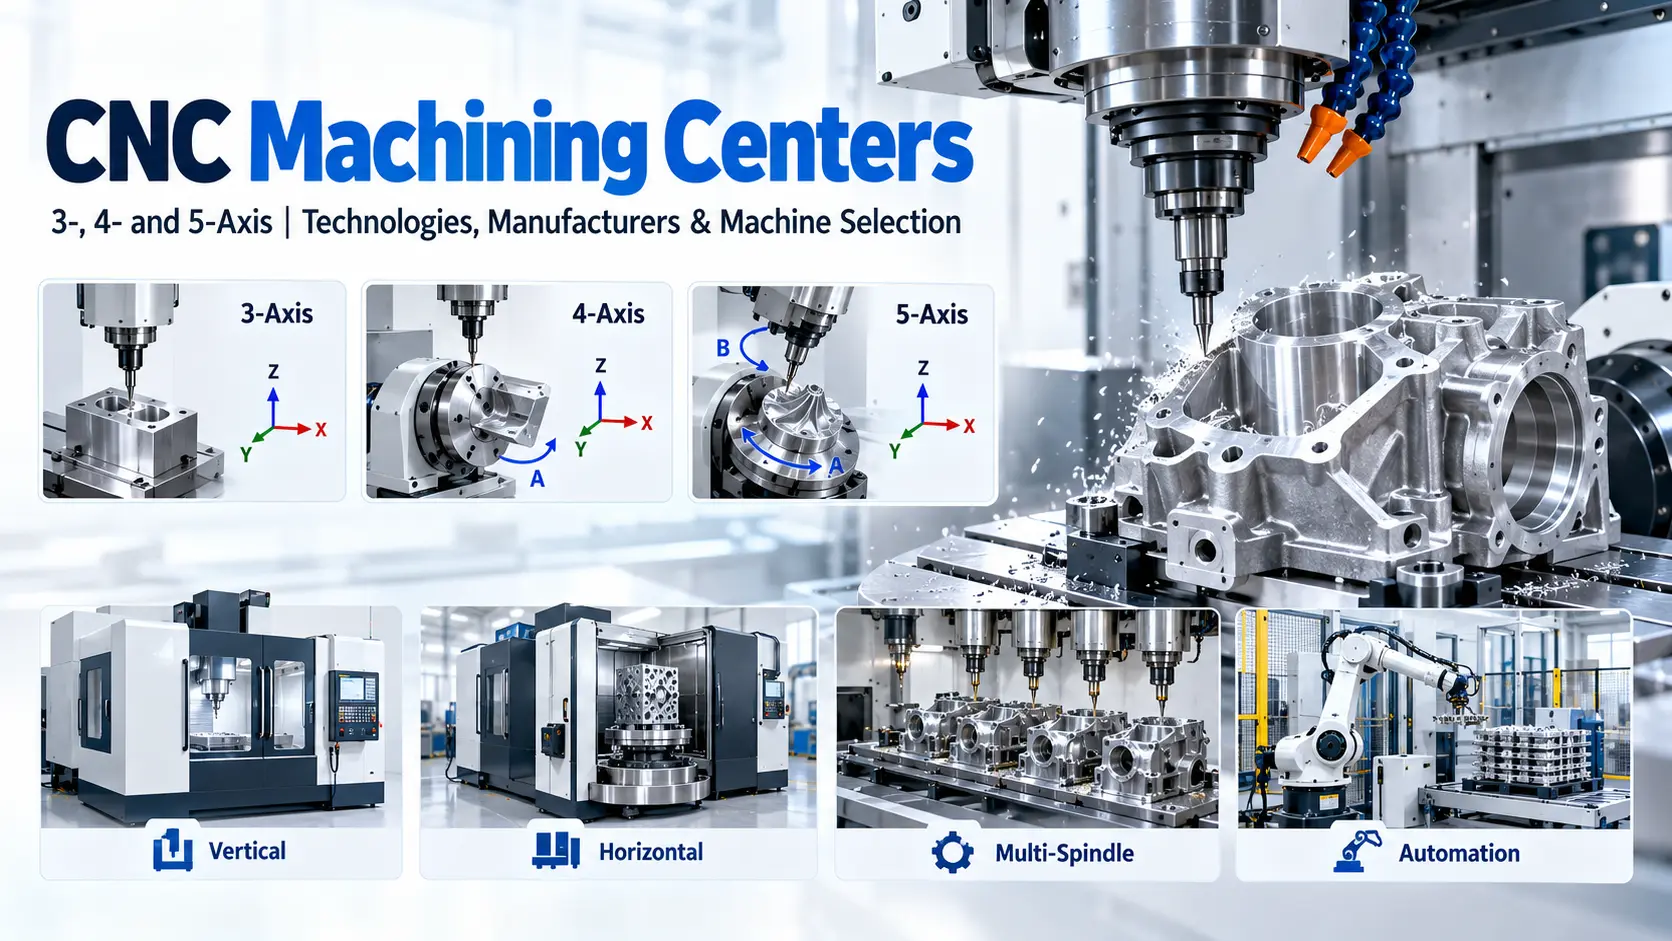
A 3-, 4- és 5-tengelyes CNC-megmunkálás áttekintése
A CNC megmunkáló központok a vezérelt tengelyek számában és elrendezésében különböznek egymástól. Ezek a különbségek befolyásolják, hogyan lehet a munkadarabot pozicionálni és megmunkálni, hány beállításra van szükség, és mely geometriák állíthatók elő hatékonyan.

A legmegfelelőbb megmunkálási koncepció a következőktől függ: a munkadarab geometriája, anyaga, a szükséges pontosság, a gyártási mennyiség és a megmunkálási stratégia. A több tengely nem feltétlenül jelenti azt, hogy minden alkalmazás esetében nagyobb a termelékenység.
Mi az a CNC megmunkáló központ?
A CNC megmunkálóközpont egy számítógéppel vezérelt szerszámgép, amelyet a munkadarabok gyártására használnak anyageltávolító eljárások segítségével. Az egyszerű marógépektől eltérően egy tipikus megmunkálóközpont automatikus szerszámcserélővel rendelkezik, és egy CNC-program keretében különféle megmunkálási műveleteket képes végrehajtani.
Ezek a műveletek közé tartozik a marás, a fúrás, a süllyesztés, a dörzsárazás és a menetvágás. A gép konfigurációjától függően esztergálás és kombinált marás-esztergálás is lehetséges.
A modern megmunkáló központok kombinálhatók továbbá palettacserélőkkel, robotokkal, automatizált befogórendszerekkel és mérőberendezésekkel, így teljes gyártócellákat hozva létre.
Felületek és kontúrok
A marószerszámok sík felületeket, zsebeket, hornyokat és összetett háromdimenziós kontúrokat megmunkálnak.
Furatok és precíziós illesztések
A fúrási, átfúrási és dörzsárazási műveletek során furatokat hoznak létre rögzítőelemek, csapágyak és egyéb funkcionális elemek számára.
Összeszerelési jellemzők
A belső menetek olyan műveletekkel készülnek, mint a menetfúrás vagy a menetmarás.
Miért igényelnek sok öntvény alkatrész öntés után CNC-megmunkálást?
A nagynyomású öntés, az állandó formás öntés és az alacsony nyomású öntés lehetővé teszi a komplex fémalkatrészek gyártását. Sok felület már az öntés során kialakul, és alig vagy egyáltalán nem igényel további megmunkálást.
Bizonyos funkcionális területek azonban szigorúbb mérettűréseket, pontosabb geometriai kapcsolatokat vagy speciális felületi minőséget igényelnek, mint amit a megfelelő öntési eljárással gazdaságosan vagy megbízhatóan el lehet érni.
Emiatt számos öntvényt utólagos megmunkálásnak vetnek alá. A tipikus alkalmazási területek közé tartoznak a motorházak, a sebességváltóházak, a hidraulikus alkatrészek, a szivattyúházak és egyéb ipari öntvények.
A CNC-megmunkálás ezért fontos utómunkálati folyamatot jelent az ipari gyártáson belül.
3-tengelyes, 4-tengelyes vagy 5-tengelyes megmunkálás: Miben különböznek egymástól?
A géptengelyek száma és elrendezése határozza meg azokat az irányokat, amelyekből a munkadarab megmunkálható. Ez befolyásolja a hozzáférhetőséget, a beállítások számát, a CNC-programozást és a megmunkálási stratégiát.
| Megmunkálási koncepció | Hogyan működik | Jellemző alkalmazások |
|---|---|---|
| 3-tengelyes megmunkálás | A megmunkálás a három lineáris tengely (X, Y és Z) segítségével történik. | Sík felületek, zsebek, furatminták, valamint egyszerűtől közepesen összetett marási műveletek. |
| 4-tengelyes megmunkálás | Egy további forgótengely lehetővé teszi a munkadarab vagy a szerszám forgatását vagy pozicionálását. | Házak többoldalas megmunkálása, valamint ismétlődő gyártási alkatrészek. |
| 5-tengelyes pozicionális megmunkálás | A 3+2-es megmunkálás során további forgótengelyek pozicionálják a munkadarabot vagy a szerszámot. A megmunkálás ezután rögzített tájolás mellett történik. | Többoldalas megmunkálás, szögletes furatok, valamint összetett munkadarab-geometriák. |
| 5-tengelyes szimultán megmunkálás | Három lineáris tengely és két forgótengely összehangoltan mozoghat a vágási művelet során. | Szabadformájú felületek, összetett kontúrok és igényes szerszámpályák. |
Az 5-tengelyes megmunkáló központ jelentős előnyöket kínál a komplex geometriák esetében. Ugyanakkor nem feltétlenül gazdaságosabb, mint egy 3-tengelyes vagy 4-tengelyes gép. Viszonylag egyszerű alkatrészek és nagy gyártási mennyiségek esetén egy speciális többorsós vagy vízszintes megmunkáló központ lehet a megfelelőbb megoldás.
Függőleges, vízszintes vagy többorsós megmunkálás?
A tengelyek számán túlmenően, a gép általános konfigurációja határozza meg, hogyan lehet a munkadarabot megmunkálni, befogni és automatizálni.
Függőleges megmunkáló központok
A függőleges megmunkáló központok jellemzője, hogy a főorsó függőleges irányú. Gyakran használják őket rugalmas marási, fúrási és menetvágási műveletekhez.
Vízszintes megmunkáló központok
A vízszintesen elhelyezett orsó a gép kialakításától függően alkalmas többoldalas megmunkálásra, forgácselvezetésre és automatizált palettarendszerek használatára.
Többorsós megmunkáló központok
A többorsós gépek több munkadarabot is párhuzamosan megmunkálhatnak. Ez növelheti a megmunkálási ciklusonkénti termelést, különösen a sorozatgyártás során.
5 tengelyes univerzális gépek
A további forgótengelyek javítják a hozzáférést a komplex munkadarab-geometriákhoz, és csökkenthetik a szükséges beállítások számát.
Maró-eszterga központok
A kombinált maró-esztergáló gépek integrálják a különböző megmunkálási folyamatokat. A felszereltségtől függően lehetővé teszik a komplex alkatrészek teljes körű megmunkálását.
Átszállító és gyártócellák
Több megmunkáló állomás vagy gép automatizált munkadarab-kezelésen keresztül kapcsolódik egymáshoz, így koordinált gyártási folyamatot hozva létre.
SW, CHIRON, GROB, HELLER, DMG MORI és OKUMA áttekintése
A használt CNC szerszámgépek piaca gyártók és megmunkálási koncepciók széles skáláját foglalja magában. Az ipari megmunkálási alkalmazások terén elismert márkák közé tartoznak az SW Schwäbische Werkzeugmaschinen, a CHIRON, a GROB, a HELLER, a DMG MORI és az OKUMA.
Az alábbi bemutatások kiemelik a kiválasztott gépsorozatok tipikus műszaki előnyeit. Ezek nem helyettesítik az adott gép értékelését, mivel a felszereltség és a megmunkálási képességek a modelltől, a konfigurációtól és a gyártási évtől függően változnak.
SW Schwäbische Werkzeugmaschinen
Az SW CNC-megmunkáló központokat fejleszt nagy termelékenységű ipari megmunkálási feladatokhoz. A vállalat különösen ismert az ismétlődő gyártási feladatokra tervezett egyorsós és többorsós gépekről.
Az olyan kétorsós koncepciók, mint az SW BA 622, lehetővé teszik két munkadarab párhuzamos megmunkálását.
Jellemző alkalmazási területek: sorozatgyártás és többorsós megmunkálásCHIRON
A CHIRON vertikális CNC megmunkáló központokat, maró-esztergáló megoldásokat és automatizálási koncepciókat kínál. A gépsorozattól függően a legfontosabb jellemzők közé tartozik a kompakt kialakítás, a dinamikus megmunkálás és a magas termelékenység.
Az egy- és kétorsós gépeket többek között az autóipari és ipari alkatrészgyártásban is alkalmazzák.
Jellemző fókusz: Rugalmas és termelékeny megmunkálásGROB
A GROB 5 tengelyes univerzális megmunkáló központokat kínál, amelyeket komplex marási feladatokra terveztek.
Az olyan gépsorozatok, mint a G350 és a G550, a vízszintes orsóelrendezést további forgótengelyekkel kombinálják. Ez lehetővé teszi a többoldalas és az 5-tengelyes megmunkálást.
Jellemző alkalmazási terület: 5-tengelyes univerzális megmunkálásHELLER
A HELLER számos vízszintes megmunkáló központot, valamint 5-tengelyes és maró-esztergáló megoldásokat kínál.
A 4-tengelyes H-sorozat például a produktív és ismételhető sorozatgyártásra összpontosít. Más gépsorozatok további megmunkálási lehetőségeket nyújtanak.
Jellemző alkalmazási terület: vízszintes, többoldalas megmunkálásDMG MORI / Mori Seiki
A DMG MORI marógépek, esztergagépek, 5-tengelyes megmunkáló központok, valamint kombinált gyártási megoldások széles választékát kínálja.
A használt gépek piacán a vásárlók találkozhatnak DMG-gépekkel, a Mori Seiki márkanév alatt forgalmazott régebbi gépekkel, valamint a DMG MORI nevet viselő gépekkel.
Jellemző alkalmazási területek: marás, esztergálás és teljes körű megmunkálásOKUMA
Az OKUMA CNC esztergagépeket, marógépeket, megmunkáló központokat és kombinált maró-eszterga gépeket gyárt.
A MULTUS sorozat például egyesíti az esztergálási és marási műveleteket egy gépi koncepció keretében. A tényleges képességek a konkrét konfigurációtól függenek.
Jellemző tevékenységi kör: CNC-esztergálás és kombinált megmunkálásMilyen szerepet játszik az automatizálás a CNC-megmunkáló központokban?
A tényleges vágási időn túlmenően, a be- és kirakás, a befogás, a szerszámcsere, a mérés és a munkadarab szállítása is befolyásolják a teljes ciklusidőt.
Az automatizált gyártócellák ezért arra törekszenek, hogy ezeket a kiegészítő műveleteket hatékonyabbá és megismételhetőbbé tegyék. A rendszertől függően palettacserélők, robotok, munkadarab-tároló rendszerek vagy egymással összekapcsolt megmunkáló állomások használhatók.
Egy raklapcserélő például lehetővé teszi egy új munkadarab előkészítését, miközben a gép egy másik alkatrészt megmunkál. A tényleges termelékenység-növekedés a megmunkálási időtől, a behelyezési koncepciótól és a teljes folyamat sorrendjétől függ.
Mi különösen fontos az öntött alkatrészek CNC-megmunkálásánál?
Az öntött alkatrészek eltérnek a precízen előmegmunkált félkész termékektől. Az öntési eljárástól függően a nyers méretek, felületek, lefutási szögek és megmunkálási ráhagyások változhatnak.
A munkadarab-rögzítő szerelvényeket ezért úgy kell megtervezni, hogy az öntvényt biztonságosan rögzítsék, anélkül, hogy elfogadhatatlan deformációt okoznának. Ugyanakkor, a funkcionális felületek közötti szükséges pozicionális viszonyokat is meg kell őrizni.
Különösen a csapágyfuratokkal, tömítőfelületekkel vagy precíz szerelési pontokkal rendelkező házak esetében, elengedhetetlen a megfelelő megmunkálási sorrend.
A nyers öntvény biztonságos rögzítése
A befogószerelvényeknek illeszkedniük kell a munkadarab geometriájához és a rendelkezésre álló referenciafelületekhez.
A szükséges helyeken távolítsa el az anyagot
A meghatározott megmunkálási ráhagyásoknak elegendőnek kell lenniük a kívánt funkcionális geometriák kialakításához.
A megmunkálási eredmények ellenőrzése
A mérésekkel ellenőrzik a méreteket, a geometriai viszonyokat, a felületeket és a megadott tűréshatárokat.
A megmunkálási műveletek emellett feltárhatnak korábban rejtett öntési hibákat is. Például a tömítőfelületen lévő belső pórusok megnyitása befolyásolhatja az alkatrész működőképességét.
Az öntvény minőségét, a megmunkálási stratégiát és az azt követő minőség-ellenőrzéseket ezért a lehető legkorábban össze kell hangolni.
Melyik CNC-gép alkalmas melyik gyártási feladatra?
A megmunkáló központ kiválasztását ideális esetben a munkadarab és a gyártási követelmények alapján kell kezdeni, nem pedig egy adott gépgyártó márka alapján.
A szükséges megmunkálási műveleteken túlmenően, figyelembe kell venni a beállítások számát, a gyártási mennyiséget és a szükséges megmunkálási pontosságot is.
| Gyártási feladat | Lehetséges gépi megoldás | Fő kiválasztási kritériumok |
|---|---|---|
| Egyszerű marás és fúrás | 3 tengelyes megmunkáló központ | Munkaterület, orsó, munkadarab-befogás és a szükséges pontosság. |
| Többoldalas megmunkálás | 4-tengelyes vízszintes megmunkáló központ vagy 5-tengelyes pozicionális megmunkáló központ | Megközelíthetőség, beállítási szám és megmunkálási sorrend. |
| Összetett szabadformájú felületek | 5-tengelyes megmunkáló központ | A gép kinematikája, CNC-vezérlés, programozás és pontosság. |
| Nagy volumenű sorozatgyártás | Többorsós megmunkáló központ vagy automatizált gyártócell | Ciklusidő, gyártási mennyiség, betöltés és a gép rendelkezésre állása. |
| Esztergálást és marást igénylő alkatrészek | Maró-esztergáló központ | A munkadarab geometriája, a szükséges műveletek és a munkadarab-befogási koncepció. |
Mit érdemes ellenőrizni egy használt CNC megmunkáló központ vásárlásakor?
Egy használt CNC megmunkálóközpont gazdaságilag vonzó alternatívája lehet egy új gép vásárlásának. Ugyanakkor műszaki felszereltségének és tényleges állapotának meg kell felelnie a tervezett felhasználási célnak.
A gyártó, a modell és a gyártási év nem lehetnek az egyetlen kiválasztási kritériumok. Az orsó állapota, a vezetősínek, a tengelyhajtások, a CNC-vezérlés, a szerszámcserélő és a kiegészítő berendezések szintén befolyásolják a gép jövőbeli használhatóságát.
- Gyártó, modell és gyártási év
- A gép típusa és a tengelyek száma
- A tengelyek mozgástartománya és a használható munkaterület
- A munkadarab maximális méretei és súlya
- Orsó fordulatszáma, teljesítménye és nyomatéka
- Orsócsapágyak, működési zajszint és hőmérsékleti viszonyok
- Szerszámcsatlakozó és szerszámtár
- Automatikus szerszámcserélő és szerszámcsere-idők
- Tengelyhajtások, vezetőpályák és golyósorsók
- Forgó- és elforgatható tengelyek
- CNC-vezérlés és elérhető szoftververzió
- A gép pontossága és a rendelkezésre álló ellenőrzési jelentések
- Rögzítő szerelvények és palettacserélők
- Hűtőfolyadék-ellátás és forgácselvezetés
- Hidraulikus, pneumatikus és biztonsági rendszerek
- Karbantartási előzmények és üzemórák
- Műszaki dokumentáció és pótalkatrészek rendelkezésre állása
- Leszerelési, szállítási és telepítési követelmények
Kétorsós CNC-megmunkálás: példaként az SW BA 622
Az SW Schwäbische Werkzeugmaschinen cég SW BA 622 modellje egy produktív sorozatgyártási koncepció példája.
Egy dokumentált értékesítési projekt keretében a FISS megszervezte egy ilyen típusú, használt, kétorsós, 5 tengelyes CNC megmunkáló központ eladását. A gépet felszerelték egy Siemens SINUMERIK vezérléssel, két főorsóval és kiterjedt felszereléssel az ipari megmunkálási folyamatokhoz.
Ez a gépkoncepció bemutatja, hogyan kombinálható a munkadarabok párhuzamos megmunkálása több megmunkálási tengellyel. Hogy egy ilyen konfiguráció gazdaságos-e, az elsősorban az alkatrésztől, a gyártási mennyiségtől, a munkadarab-befogási technológiától és a szükséges ciklusidőtől függ.
További információk a befejezett projektről: Az SW BA 622 sikeres eladása a FISS által .
Használt CNC megmunkáló központok vétele és eladása
A FISS támogatja az ipari vállalatokat a használt megmunkáló központok, CNC marógépek, esztergáló központok és komplett gyártási megoldások nemzetközi adás-vételében.
Az aktuális rendelkezésre állás függvényében, különböző gyártók gépei is szóba jöhetnek, ideértve a SW, CHIRON, GROB, HELLER, DMG MORI, Mori Seiki és OKUMA márkákat.
A projekttől függően a műszaki értékelés, a szétszerelés, a szállítás és az újratelepítés is fontos szerepet játszhatnak a teljes gépügyletben.
A rendelkezésre álló gépek áttekintése a FISS kategóriában található, Használt CNC megmunkáló központok .
A megfelelő CNC-gép kiválasztása a megmunkálási feladattól függ
Hogy egy függőleges 3-tengelyes megmunkáló központ, egy vízszintes 4-tengelyes gép, egy 5-tengelyes univerzális megmunkáló központ vagy egy többorsós gyártórendszer a legmegfelelőbb megoldás-e, az a tervezett gyártási folyamattól függ.
A munkadarab geometriáját, anyagát, a szükséges pontosságot, a gép kinematikáját, a munkadarab befogását és az automatizálást egy teljes rendszer részeként kell figyelembe venni.
Az olyan gyártók, mint az SW, a CHIRON, a GROB, a HELLER, a DMG MORI és az OKUMA, különböző műszaki koncepciókat kínálnak. Használt gép vásárlása esetén azonban elengedhetetlen a gép konkrét konfigurációjának és tényleges műszaki állapotának értékelése.
Kérdések a CNC megmunkáló központokról
Mi a különbség a CNC-marógép és a megmunkálóközpont között?
A megmunkáló központ általában több megmunkálási műveletet kombinál egy automatikus szerszámcserélővel. A konfigurációtól függően a CNC marógépek lehetnek egyszerűbbek, vagy hasonlóan átfogóak. A kifejezések a gyakorlatban átfedik egymást.
Mikor érdemes 5-tengelyes megmunkáló központot választani?
Az 5-tengelyes gép különösen hasznos lehet bonyolult munkadarab-geometriák, szögletes megmunkálási felületek esetén, vagy olyan alkalmazásoknál, amelyek több irányból történő megközelítést igényelnek. A legfontosabb kérdés az, hogy csökkentheti-e a beállítási műveletek számát, a megmunkálási időt vagy a minőségi kockázatokat.
Milyen előnyei vannak a kétorsós CNC-gépnek?
Kialakításától függően, egy kétorsós gép képes egyszerre két munkadarabot megmunkálni. Ez növelheti a termelési teljesítményt a sorozatgyártásban, feltéve, hogy az alkatrész és a munkadarab-befogási koncepció megfelelő.
Melyik megmunkáló központok alkalmasak az alumínium öntvények megmunkálására?
A munkadarab méretétől, a megmunkálandó felületektől és a gyártási mennyiségtől függően, függőleges, vízszintes, 4-tengelyes, 5-tengelyes és többorsós CNC megmunkáló központok lehetnek alkalmasak. A választást mindig a konkrét megmunkálási követelmények alapján kell elvégezni.
Melyik CNC megmunkáló központok gyártói jöhetnek szóba?
A jól bevált gyártók közé tartoznak a következők: SW Schwäbische Werkzeugmaschinen, CHIRON, GROB, HELLER, DMG MORI és OKUMA. A legmegfelelőbb gyártó kiválasztása a szükséges gépkoncepciótól és a tervezett alkalmazástól függ.
Mi a legfontosabb egy használt CNC megmunkálóközpont vásárlásakor?
A fontos tényezők közé tartozik: az orsó állapota, a tengelyek pontossága, a CNC-vezérlés, a szerszámcserélő, a munkadarab-befogó berendezések, a karbantartási előzmények és a kompatibilitás a tervezett gyártási folyamattal.
Kereshet-e a FISS egy konkrét CNC megmunkáló központot?
Igen. Ha jelenleg nincs megfelelő gép a raktárkészletben, a FISS célzott gépkeresést végezhet a gyártó, a modell, a műszaki követelmények, a helyszín és a kívánt szállítási határidő alapján.
A FISS támogatja a használt CNC megmunkáló központok vásárlását és eladását.
Legyen szó SW, CHIRON, GROB, HELLER, DMG MORI vagy OKUMA márkáról: A gép koncepciójának, műszaki felszereltségének és állapotának meg kell felelnie a tervezett gyártási alkalmazásnak.
Műszaki háttér és források
Műszaki gyártói információk a következőktől: SW Schwäbische Werkzeugmaschinen, CHIRON, GROB, HELLER, DMG MORI és OKUMA. További információk: Gépek leírása és projektreferenciák a FISS Machines-től.
