



Energiahatékonyság a nyomásos öntés során: hol használják fel az energiát és hol lehet megtakarítani
Az energia a nyomásos öntőüzemek egyik legnagyobb költségtétele, és felhasználása számos fogyasztóra oszlik: kemencékre, gépek hidraulikájára, hőmérséklet-szabályozó egységekre, kompresszorokra és elszívórendszerekre. A hatékony megtakarításhoz tudni kell, hol használják fel valójában az energiát – és fel kell ismerni, hogy minden selejt alkatrész a teljes energiamennyiséget felhasznált.
Hol tudnak a nyomás alatti öntők a legtöbb energiát megtakarítani?
A legnagyobb befolyásoló tényező általában a fém: az olvasztás és a hőmérséklet-fenntartás igényli a legtöbb energiát, ezért minden újraolvasztott csatorna, túlfolyó és selejt kilogrammja számít. További tényezők a igényalapú hajtású gépek hidraulikája, a szerszámok és kemencék hőgazdálkodása, a sűrített levegő és a következetes készenléti üzemmód-kezelés.
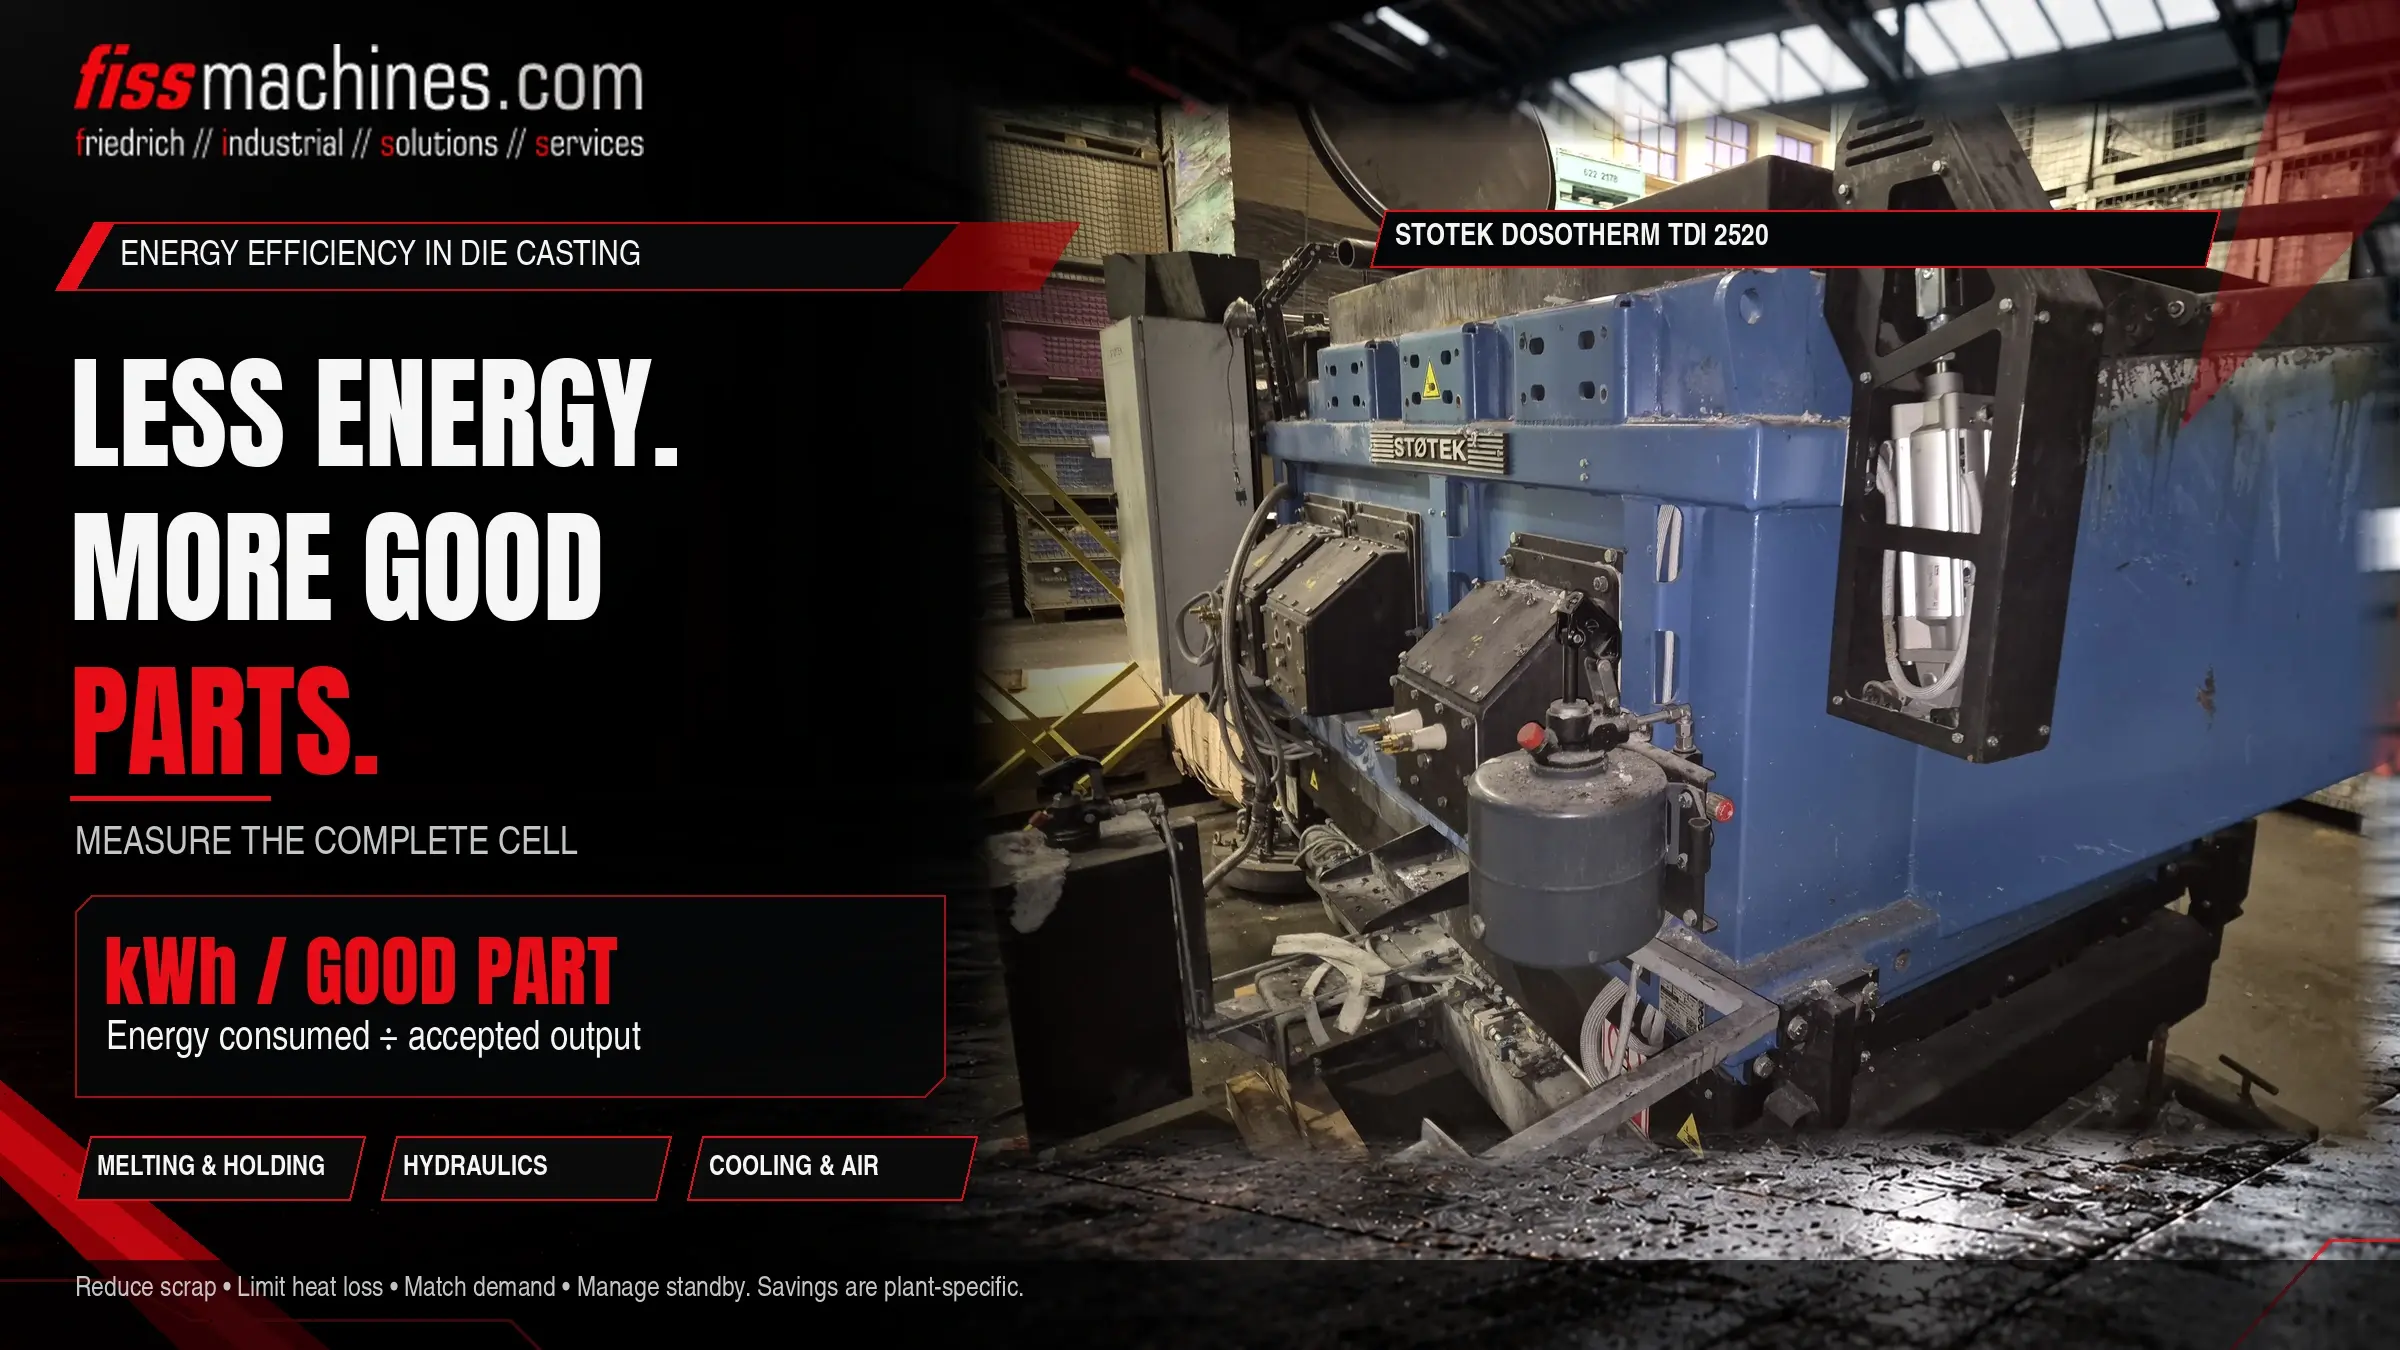
Első lépés a mérés: egy olyan kulcsmutató, mint például az egy darab jó termékre jutó energia, megmutatja, mely intézkedéseknek van ténylegesen hatása.
Hová kerül az energia egy öntőcellában
Az Egyesült Államok Energiaügyi Minisztériumának a fémöntőiparról szóló brosúrája az energiafelhasználás 55%-át az olvasztásnak tulajdonítja. Ez az adat már régebbi, és az egész öntőiparra vonatkozik, de megerősíti azt, amit a nyomás alatti öntők a saját üzemeikben tapasztalnak: a hőtechnikai folyamatok dominálnak.
Olvasztás és hőmegtartás
Olvasztókemencék, melegítő- és adagolókemencék, öntőkanál-szállítás. Az energiára folyamatosan szükség van, a szünetek alatt is.
Gép-hidraulika
Szorító-, lövésvég-, kivető- és magszivattyúk. Az állandó fordulatszámú szivattyúk esetében a teljesítmény nagy része hasznos munka nélkül folyik.
Hőmérséklet-szabályozás és levegő
Sablonhőmérséklet-szabályozó egységek, hűtés, sűrített levegő a permetezéshez és fújáshoz, elszívás és szállítás.
Először mérj, aztán dönts!
Adatok nélkül az energiatakarékossági intézkedések csupán találgatások maradnak. Sok üzemben az energiafogyasztást csak a főmérőn rögzítik. A kemencéknél, gépeknél és kompresszoroknál elhelyezett almérők pedig láthatóvá teszik az energiaelosztást.
- A jó darabokra vagy a jó öntvények kilogrammjára jutó energia, mint központi mutató
- Alapterhelés szünetek, hétvégék és szerszámcserék idején
- Azonos gépek vagy műszakok összehasonlítása
- A selejt és a visszaküldött termékek rögzítése kilogrammban, nem csak darabszámban
Ehhez az ISO 50001 szerinti energiagazdálkodási rendszerek biztosítanak szisztematikus keretet.
Kevesebb fém a körforgásban, kevesebb hőveszteség
Minden olyan kilogramm fémet, amely nem kerül be a jó darabok közé, újra meg kell olvasztani. A hozam – azaz a jó öntvények tömege és az öntött fém tömege közötti arány – ezért fontos energetikai mutató. Az optimalizált betöltőcsatornák és túlfolyók, a stabil folyamatok és az alacsony selejtarány csökkentik a visszavitt mennyiséget.
- Tartsa zárva a kemence fedeleit és ajtóit, és gondoskodjon a tömítések épségéről
- Rendszeresen ellenőrizze a szigetelést és a tűzálló bélés állapotát – a kemence burkolatán megjelenő forró pontok hőveszteségre utalnak
- Ne állítsa a tartási hőmérsékletet a folyamat igényeinél magasabbra
- Kerüljék a hosszú tartási időket és a felesleges öntőkanál-szállítást
- A kemence méretét és olvasztási kapacitását igazítsa a tényleges igényhez
Hogy melyik kemencetípus melyik feladatra alkalmas, azt az „Adagolókemence, olvasztókemence vagy tartókemence?” című részben ismertetjük. Használt kemencék a „Kemencék” menüpont alatt találhatók.
Hidraulika: áramlás csak akkor, amikor szükség van rá
A régebbi öntőgépeken az állandó fordulatszámú motorok gyakran folyamatosan hajtják a szivattyúkat, még akkor is, ha a gép a befúvásra, az alkatrész eltávolítására vagy a következő öntésre vár. A változó fordulatszámú hajtások az áramlást a tényleges igényhez igazítják.
A Bühler például ServoDrive nevű kiegészítőt kínál Carat és Ecoline sorozatához – ez egy frekvenciavezérelt motor és egy többlépcsős, állandó térfogatú szivattyú kombinációja –, és állítása szerint ezzel a gép villamosenergia-fogyasztásának több mint 40 %-át lehet megtakarítani. Ezek a számok a gyártók állításai; a tényleges megtakarítás a géptől, a ciklustól és a várakozási idők arányától függ.
Sablonhőmérséklet-szabályozás, permetezés és hűtés
A szerszámot egy bizonyos hőmérsékleti tartományon belül kell tartani: induláskor fel kell melegíteni, gyártás közben pedig hűteni kell. A hőmérséklet-szabályozó egységek, a szigetelt vezetékek és a jól megtervezett szerszámhűtő rendszer kevesebb energiával biztosítják ezt az egyensúlyt. A permetezés is hűti a szerszámot – a túlzott permetezési mennyiség viszont felesleges leválasztószert, sűrített levegőt és gyakran további fűtési energiát igényel.
Ezekkel a témákkal kapcsolatos háttérinformációk a „Hőmérséklet-szabályozás a nyomás alatti öntésben” és a „Sablonpermetezés a nyomás alatti öntésben” című cikkekben találhatók.
Sűrített levegő: drága és gyakran szivárog
A sűrített levegő az egyik legdrágább energiaforma egy gyárban. A Compressed Air Challenge szivárgásokról szóló tájékoztatója szerint a szivárgások a kompresszor teljesítményének 20–30 %-át pazarolhatják el; egy nem megfelelően karbantartott üzemben a szivárgási arány valószínűleg a teljes termelési kapacitás körülbelül 20 %-át teszi ki, míg egy jól karbantartott rendszerben ennek 10 % alatt kell lennie.
- Rendszeres szivárgáskeresés, pl. ultrahangos készülékekkel, és azonnali javítás
- Ellenőrizze, hogy a leeresztési műveletek rövidíthetők-e vagy helyettesíthetők-e
- Ne állítsa be a hálózati nyomást magasabbra, mint amennyire a legigényesebb fogyasztó szüksége van
- Zárják el az ellátást azoknál a celláknál, amelyek nem állnak termelésben
Használt gépek és modernizálás
Az energiahatékonyság nem csupán a legújabb gépek kérdése. Egy új gép gyártása is energiát és nyersanyagokat fogyaszt; egy jó állapotú gép további használata ezt elkerüli. Átfogó felújítással a régebbi gépek is korszerűsíthetők, például igényalapú hajtásokkal, amennyiben a gyártó ezt kínálja.
A használt gépek szerepéről a fenntartható gyártásban bővebben a „Fenntartható alternatíva” oldalon olvashat.
A stabil folyamatok jelentik a legjobb energiatakarékossági intézkedést
A nyomásos öntésnél az energiahatékonyság a fémmel kezdődik: a legnagyobb hatást a kis selejtmennyiség, a jó kihozatal és a jól szigetelt kemencék biztosítják. Ehhez hozzájárul a igényalapú hidraulika, a következetes készenléti üzemmód-kezelés, a jó hőgazdálkodás és a szűk sűrített levegő hálózat. Azok, akik az energiafogyasztást a hibátlan alkatrészekenként mérik, prioritásba tudják rendezni az intézkedéseket és ellenőrizni tudják azok hatását.
Kérdések az energiahatékonyságról a nyomás alatti öntés során
Mi fogyasztja a legtöbb energiát egy nyomásos öntőműhelyben?
Általános szabály, hogy a fém olvasztása és melegen tartása. Az Egyesült Államok Energiaügyi Minisztériumának az öntőiparról szóló kiadványa az energiafelhasználás 55%-át az olvasztásnak tulajdonítja. A pontos megoszlás az adott üzemtől függ.
Megéri-e a szervohajtás utólagos beépítése?
Ez a géptől és az üzemeltetési profiltól függ. Minél nagyobb a várakozási és tartási idők aránya a ciklusban, annál nagyobb a megtakarítási potenciál. A fogyasztás mérése a korszerűsítés előtt és után megbízható alapot nyújt a döntéshez.
Hogyan mérhető az egy darabra jutó energiafogyasztás?
A kemencék, gépek és kompresszorok mellé elhelyezett almérőkkel, a gyártási adatokkal kombinálva. Egy adott időszak alatti energiafogyasztást elosztjuk a gyártott hibátlan alkatrészek számával vagy tömegével.
A használt öntőgépek kevésbé energiahatékonyak?
Nem feltétlenül. A hajtástechnika, az állapot és a folyamat stabilitása fontosabb, mint a kor. Egy jól karbantartott használt gép hatékony lehet, különösen, ha nagyjavítás során modernizálják.
Állapotukban ellenőrzött gépek és kemencék.
A FISS használt öntőgépeket, kemencéket és kiegészítő berendezéseket szállít, valamint tanácsot ad az Ön gyártási igényeinek megfelelő gyártócellák kiválasztásában – beleértve a nagyjavítást és az üzembe helyezést is.
Források
Az Egyesült Államok Energiaügyi Minisztériuma, Ipari Technológiai Hivatal: Fémöntés – A jövő iparága (brosúra, 2000 körül) – energiafelhasználás a fémöntés során: olvasztás 55 %, formakészítés 12 %, hőkezelés 6 %.
Bühler Group: ServoDrive frissítés – frekvenciavezérelt motor többlépcsős, állandó térfogatú szivattyúval, a gyártó állítása szerint „több mint 40 %” villamosenergia-megtakarítás, Carat és Ecoline sorozat, buhlergroup.com.
Compressed Air Challenge: 7. számú tájékoztató – Sűrített levegő rendszer szivárgásai (frissítve 2026-ban), az Egyesült Államok Energiaügyi Minisztériumának (DOE) ipari kézikönyvéből.
ISO 50001 – Energiagazdálkodási rendszerek: követelmények és alkalmazási útmutató.
FISS Machines: Fenntartható alternatíva, fiss-machines.com, hozzáférés: 2026. október 29.
