



Gravitációs kokillaöntés vagy nagynyomású öntés? A megfelelő eljárás kiválasztása
Mindkét eljárás során a fém újrafelhasználható fém öntőformába kerül, és mindkettőt szokás fémformaöntésnek nevezni. A hasonlóság azonban itt véget ér. Gravitációs kokillaöntésnél a fém saját súlyánál fogva áramlik a formába, nagynyomású öntésnél pedig egy dugattyú nagy sebességgel és nagy nyomással préseli be. A két eljárás közötti választás meghatározza az alkatrész kialakítását, a szerszámberuházást, az elérhető minőséget és a szükséges géptípust. Ez a cikk összehasonlítja a két eljárást, és bemutatja, mikor melyik a célszerű.
Mi a fő különbség?
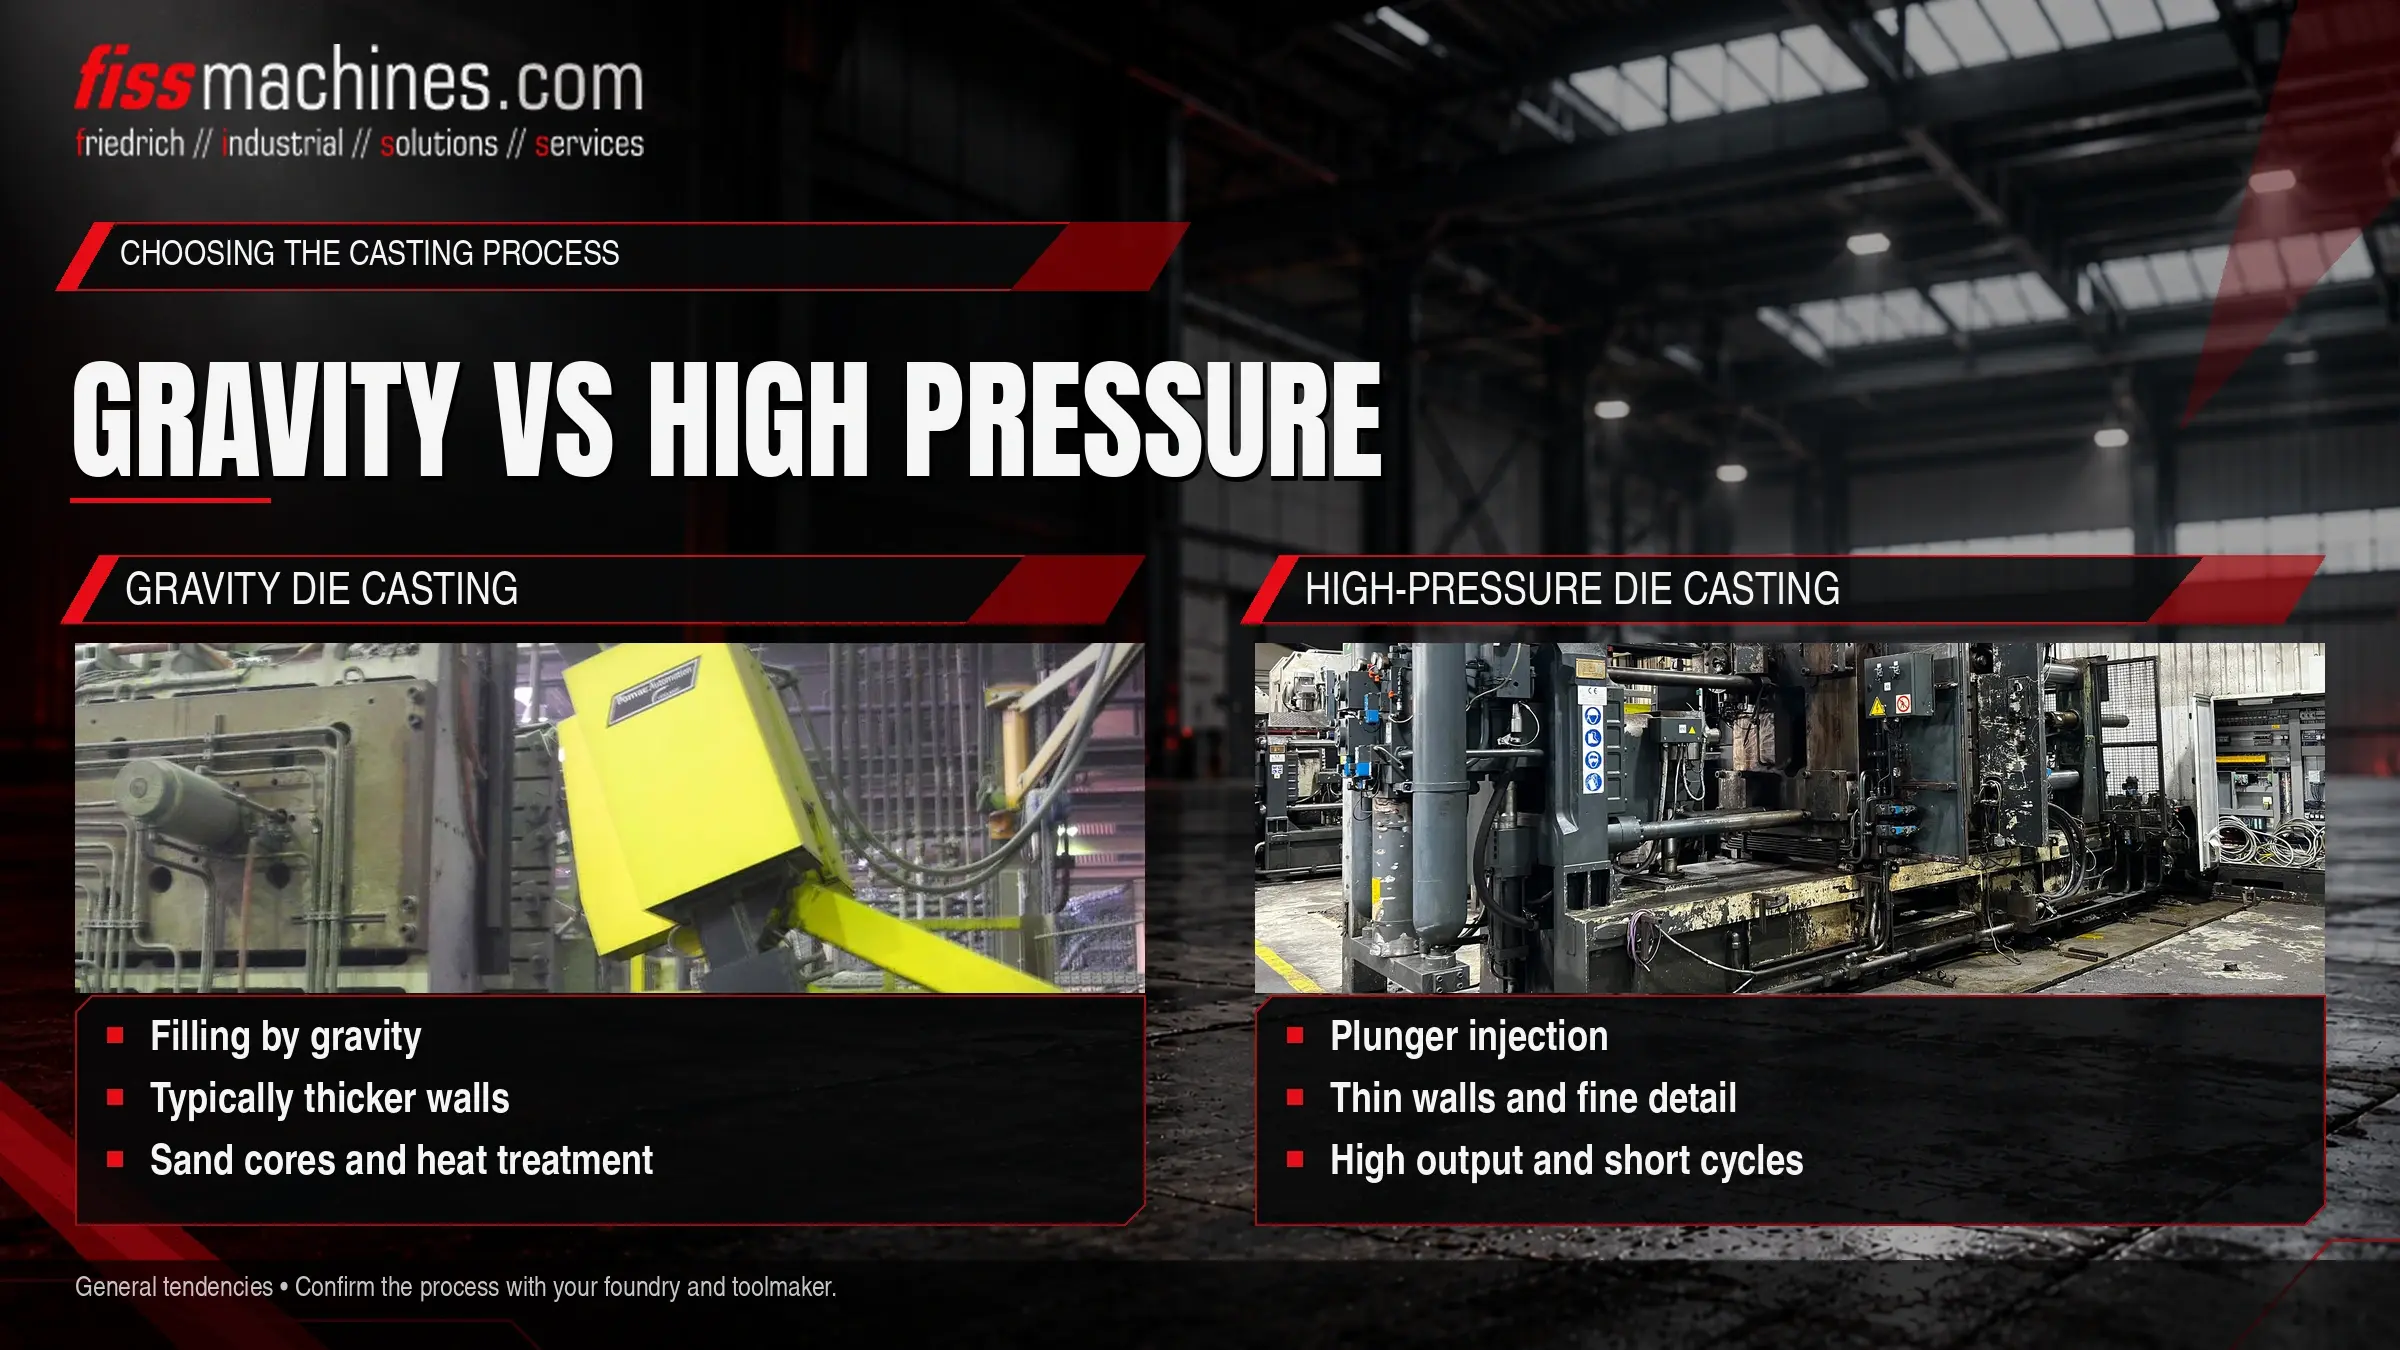
A gravitációs kokillaöntés (más néven állandó formás öntés) során a bevont fém kokillát öntéssel töltik meg, gyakran billentéssel szabályozva az áramlást. A formatöltés lassú, a falak jellemzően vastagabbak, homokmagok is alkalmazhatók, és az öntvények általában hőkezelhetők. A nagynyomású öntés a fémet nagyon rövid idő alatt juttatja a formába, ami vékony falakat, finom részleteket és rövid ciklusidőt tesz lehetővé, ugyanakkor nagyobb gépeket és drágább szerszámokat igényel.
A gravitációs kokillaöntés nem homoköntés: a kokilla állandó forma, amelyet számos öntvényhez újra felhasználnak, míg a homokformát minden öntés után szétbontják.
A fogalmak tisztázása
Az öntészeti szakkifejezések régiónként eltérnek, ami az ajánlatkérések és árajánlatok során félreértésekhez vezet. A brit szóhasználatban a jelző nélküli „die casting” általában nagynyomású öntést jelent, a „gravity die casting” pedig a gravitációs kokillaöntést. Észak-Amerikában ugyanezt a gravitációs eljárást többnyire „permanent mold casting” néven ismerik. Németül „Kokillenguss” a neve.
| Eljárás | Forma | A fém bejutása |
|---|---|---|
| Homoköntés | Elvesző homokforma, minden öntés után szétbontják | Öntéssel, gravitációval |
| Gravitációs kokillaöntés | Állandó fém kokilla, igény szerint homokmagokkal | Öntéssel, gravitációval, gyakran billentéssel |
| Nagynyomású öntés | Állandó acél öntőszerszám tolókákkal és kilökőkkel | Dugattyúval, nagy sebességgel és nagy nyomással besajtolva |
A kisnyomású öntés a kettő között helyezkedik el: szintén állandó formát használ, de azt alulról, gáznyomással tölti meg. Ez önálló eljárás saját gépekkel, ezért itt részletesen nem foglalkozunk vele.
Hogyan működik a gravitációs kokillaöntés?
A kokillát előmelegítik, és tűzálló kokillabevonattal (simítóval) látják el. A bevonat hőszigetelő réteget képez a fém és a forma felülete között, befolyásolja a fém hűlési sebességét, és segíti az öntvény kiemelését. Az olvadt fémet beöntőtölcsérbe öntik, ahonnan az elosztócsatornákon és tápfejeken keresztül jut a formaüregbe. Billenő gépeken a kokilla öntés közben elfordul, így a fém nyugodtabban és kisebb turbulenciával áramlik be. A dermedés után a kokilla kinyílik, és az öntvényt kiveszik; az esetleges homokmagokat ezt követően ütik ki.
Gépek és berendezések
A gravitációs kokillaöntés kézi működtetésű kokillákkal is végezhető, a sorozatgyártás azonban általában gravitációs kokillaöntő gépeken történik, amelyek nyitják és zárják a formafeleket, mozgatják a magokat, billenő kivitelben pedig a kokillát is elforgatják. A gépek viszonylag könnyűek, mivel nem kell nagy fémnyomásnak ellenállniuk. Az öntés történhet kézzel vagy automatizáltan, például robotos merítőkanállal.
Jellemző alkatrészek
Jellemző példák a hengerfejek, gyűjtőcsövek, szivattyú- és szelepházak, futóműalkatrészek és szerelvények. Az alumíniumötvözetek dominálnak, de rézötvözeteket, például sárgarezet is öntenek állandó formába, többek között szaniter szerelvényekhez.
Miben különbözik a nagynyomású öntés?
Nagynyomású öntésnél (HPDC) a fémet hidraulikusan működtetett dugattyú préseli a formába, vagy hidegkamrás töltőkamrából, vagy melegkamrás hattyúnyakból. A formát a nagy fémnyomásra méretezett záróegység tartja zárva, ezért a nagynyomású öntőgépek jóval nehezebbek. A formát tűzálló bevonat helyett formaleválasztó szerrel permetezik. A hidegkamrás és melegkamrás gépek közötti különbségeket a Hidegkamrás vagy melegkamrás? című cikk, a formatöltés fizikáját pedig a Formatöltés és vákuum című cikk ismerteti.
Gravitációs kokillaöntés és nagynyomású öntés egymás mellett
| Szempont | Gravitációs kokillaöntés | Nagynyomású öntés |
|---|---|---|
| Formatöltés | Gravitációval, lassan, billenthető | Dugattyús besajtolás nagyon rövid idő alatt |
| Falvastagság | Jellemzően vastagabb falak | Vékony falak és finom részletek is lehetségesek |
| Magok | Fém- és homokmagok, összetett üregek is kialakíthatók | Fémmagok és tolókák; az alámetszések korlátozottak |
| A formafelület kezelése | Tűzálló kokillabevonat | Formaleválasztó szer permetezése minden ciklusban |
| Hőkezelés | Általában lehetséges | Hagyományos alkatrészeknél korlátozott |
| Felület és tűrések | Jó, a bevonat textúrája látszódhat | Nagyon jó felület, szűk tűrések |
| Ciklusidő | Viszonylag hosszú | Rövid |
| Gép- és szerszámberuházás | Alacsonyabb | Magasabb |
| Gazdaságos sorozatnagyság | Kis- és közepes sorozatok | Közepes és nagyon nagy sorozatok |
Melyik eljárás illik az Ön alkatrészéhez?
A gravitációs kokillaöntés általában akkor előnyös, ha
- a falak közepesen vastagok vagy vastagok, és a keresztmetszetek változnak
- a belső csatornákhoz homokmagok szükségesek
- az alkatrészt hőkezelni vagy hegeszteni kell
- az éves darabszám nem indokolja egy nagynyomású öntőszerszám beszerzését
- rézötvözetek alkalmazása szükséges
A nagynyomású öntés általában akkor előnyös, ha
- a falak vékonyak, a felületek nagyok
- nagy darabszám és rövid ciklusidő szükséges
- a szűk tűrések csökkentik a forgácsolási igényt
- cink- vagy magnéziumötvözetek alkalmazását tervezik
- hőkezelés nem szükséges, vagy speciális technológiai útvonalat alkalmaznak
Ezek tendenciák, nem szabályok. Egy áttervezéssel az alkatrész az egyik eljárásból átkerülhet a másikba, például a falvastagság módosításával vagy egy homokmag tolókával való kiváltásával. A tervezés, az öntöde és a szerszámkészítő korai egyeztetése általában megtérül.
Gyakran ismételt kérdések
Ugyanaz a gravitációs kokillaöntés, mint a homoköntés?
Nem. Mindkettő a gravitációt használja, de a homoköntés elvesző homokformával dolgozik, míg a gravitációs kokillaöntés állandó fém kokillával. Kokillában is alkalmazhatók homokmagok, ami olykor félreértésekhez vezet.
Használható nagynyomású öntőgép gravitációs öntésre?
Nem. A két eljárás eltérő berendezéseket igényel: a gravitációs kokillaöntő gépek a kokilla mozgatását és billentését végzik, míg a nagynyomású öntőgépek a besajtolóegység és egy nagy tömegű záróegység köré épülnek.
Miért választják gyakran a gravitációs kokillaöntést sárgarézhez?
A rézötvözetek olvadáspontja magas, ami nagy igénybevételt jelent a nagynyomású öntés besajtoló elemei és szerszámai számára. Számos sárgaréz alkatrész esetében a kokillában végzett gravitációs öntés bevált gyártási út.
A FISS mindkét eljáráshoz kínál használt gépeket.
Akár a gravitációs öntés, akár a nagynyomású öntés felé mutat az alkatrésze, a FISS segít áttekinteni a megfelelő használt gépeket és a vásárlás előtt tisztázandó kérdéseket.
