



Egy- vagy kétlemezes gép? A nyomásos öntési szorítórendszerek összehasonlítása
Minden nyomás alatti öntőgépnek zárva kell tartania a szerszámot, miközben a fémet nagy nyomás alatt befecskendezik. Hogy ezt hogyan valósítja meg, az a szorítórendszertől függ. A karos gépek mechanikus összeköttetést és a rögzítőrudak rugalmas nyúlását használják; a kétlemezes gépek rögzítik a rögzítőrudakat, és hidraulikusan fejtenek ki erőt. Mindkét elv bevált, de eltérnek egymástól a kialakítás, a helyigény, a beállítás és a karbantartás tekintetében.
Mi a különbség a karos és a kétlemezes szorítás között?
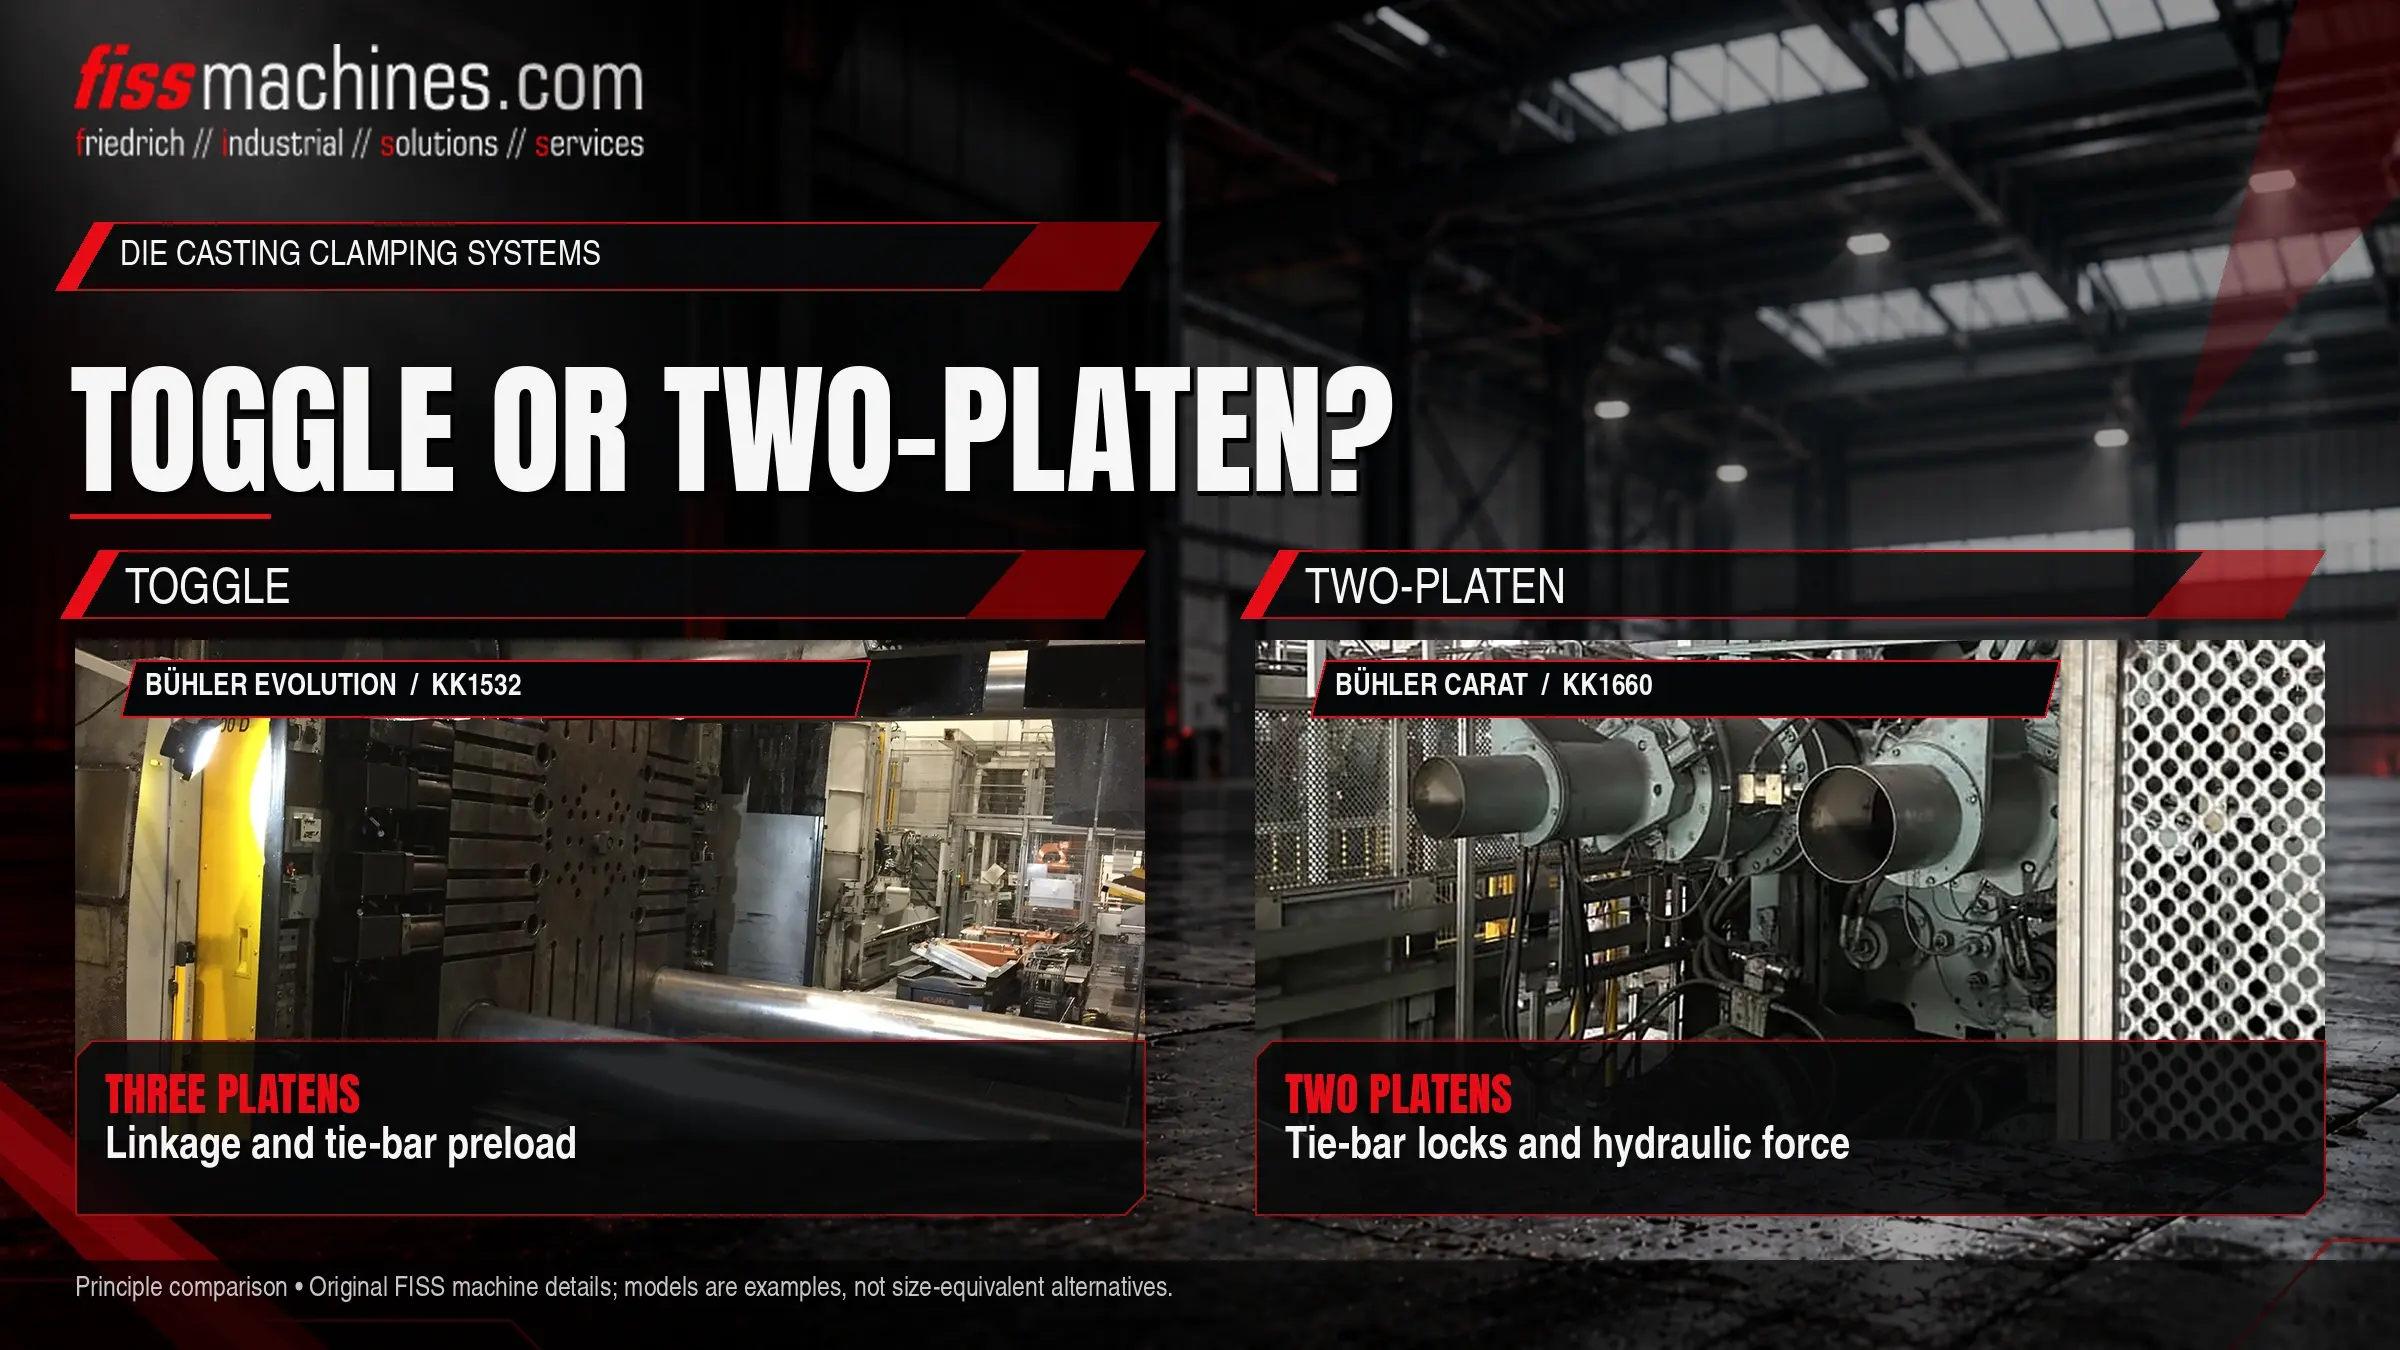
A toggle-gépnek három lemeze van. Egy hidraulikus henger megnyújtja a kapcsolószerkezetet, amíg az szinte teljesen kinyúlik; ez előfeszíti a összekötő rudakat, és mechanikusan hozza létre a szorítóerőt. A kétlemezes gépnek nincs hátsó lemeze és nincs összekötő szerkezete sem. A mozgó lemez a rögzítőrudakhoz van rögzítve, és rövid löketű hidraulikus hengerek alakítják ki a szorítóerőt.
Hogy melyik rendszer a jobb, az nem csupán az elven múlik, hanem a gép méretétől, a szerszám méreteitől, a rendelkezésre álló alapterülettől és az üzem karbantartási lehetőségeitől is függ.
Hogyan működik a billenőszorító egység?
A toggle-gép egy rögzített lemezből, egy mozgó lemezből és egy hátsó lemezből áll, amelyeket összekötő rudak kötnek össze. A mozgó és a hátsó lemez között helyezkedik el a toggle-összekötő. Egy viszonylag kicsi hidraulikus henger mozgatja az összekötőt; ahogy a kinyújtott helyzetéhez közeledik, a mechanikai előny hirtelen megnő. Amikor a szerszámfelei összeérnek, a kapcsolószerkezet továbbhalad a reteszelési helyzetébe, és rugalmasan megnyújtja a kötőrudakat. Ez a megnyúlás hozza létre a szorítóerőt.
Mivel az erő attól függ, hogy a kötőrudak mennyire nyúlnak meg, a szorítólemezek közötti távolságot a szerszám magasságához kell igazítani. Ez úgy történik, hogy a szerszám magasságának beállításával a hátsó szorítólemezt a kötőrudak mentén mozgatják. A szerszám gyártás közbeni hőtágulása megváltoztatja a hatékony előterhelést, ezért a szorítóerőt figyelemmel kell kísérni, és szükség esetén újra be kell állítani.
Jellemző szilárdsági értékek
Gyors zárási és nyitási mozgások, mechanikusan reteszelhető pozíció és viszonylag kis hidraulikus térfogat a szorítómozgáshoz.
Jellemző kopási pontok
A kapcsolószerkezet csapjai és perselyei, a kenés, a szerszámmagasság-beállító mechanizmus, valamint a kopás vagy az eltérítés miatt kialakuló egyenetlen húzókar-terhelés.
Hogyan működik a kétlemezes szorítóegység?
A kétlemezes gépnek csak rögzített és mozgó lemeze van. A mozgatóhengerek gyorsan mozgatják a mozgó lemezt a zárt helyzetbe. A rögzítő elemek, például a mozgó lemezen található osztott anyák, ezután bekapcsolódnak a kötőrudak hornyaiba. Végül a rövid löketű szorítóhengerek a kötőrudak meghúzásával fejtenek ki szorítóerőt.
Mivel az erő hidraulikusan keletkezik, nyomáson keresztül állítható be, és nem függ ugyanúgy a mechanikus előterheléstől. A különböző szerszámmagasságokat a rögzítőrudak rögzítési tartományán belül lehet beállítani, nem pedig külön szerszámmagasság-beállítással. Hátsó lemez és emelőkarok nélkül a gép általában rövidebb, mint egy hasonló karos kivitelű gép.
Jellemző előnyök
Kompakt hossz, közvetlenül a nyomással beállítható szorítóerő, valamint – a kiviteltől függően – jó hozzáférés a szerszámterülethez.
Jellemző kopási pontok
Rögzítőanyák és rögzítőrudak hornyai, a szorítóhengerek tömítései, a nyomás megtartási viselkedés, valamint a rögzítést és a pozíciót figyelő érzékelők.
Toggle és kétlemezes gépek egymás mellett
| Kritérium | Toggle-gép | Kétlemezes gép |
|---|---|---|
| Erő kifejtése | Mechanikus, a rugalmas összekötő rudak megnyúlása révén | Hidraulikus, rögzítés utáni szorítóhengerek révén |
| Lapok | Három (rögzített, mozgó, hátsó) | Kettő (rögzített, mozgó) |
| Sablonmagasság beállítása | A hátsó nyomólemez szerszámmagasságának beállítása | A rögzítőrudak rögzítési tartományán belül |
| A gép hossza | Hosszabb a kapcsolószerkezet és a hátsó nyomólemez miatt | Általában kompaktabb |
| Erőbeállítás | Előfeszítéssel; a szerszám hőmérséklete befolyásolja | Hidraulikus nyomáson keresztül |
| Fő karbantartási területek | Összekötő szerkezet, kenés, beállító mechanizmus | Rögzítőrendszer, hengertömítések, hidraulika |
A billenőkaros szorítás már régóta elterjedt számos méretű öntőgépen . Több gyártó is kínál kétlemezes kivitelű modelleket, gyakran nagyobb méretű gépeknél, ahol a csökkentett hossz és a nehéz összekötő szerkezet hiánya különösen szembetűnő. A rövidebb gép egyszerűsítheti a kiegészítő berendezések, például a kiemelőrobotok és a permetezők elrendezését is; „Automatizálás a nyomásos öntőcellában” című cikkünk ismerteti a gép körüli tipikus berendezéseket.
Mit jelent a szorítórendszer használt gép vásárlásakor?
Használt gépek esetében a szorítási elv főként abban változik, hogy mire kell figyelni az ellenőrzés során. A karos gépeknél a hajtómű játéka gyakran a húzókar egyenetlen megnyúlásaként vagy a szerszám egyik oldalán megjelenő peremként jelentkezik. A kétlemezes gépeknél a rögzítőelemek állapota és a szorítóhengerek nyomásmegtartó képessége a legfontosabb.
Mindkét esetben a rögzítőrudak nyúlásának mérése teljes szorítóerő mellett objektív információt nyújt az erőeloszlásról. Ha kopást észlelnek, a szorítóegység célzott felújításával gyakran helyreállítható a működése; a FISS szervizt és támogatást nyújt használt öntőgépekhez.
A szorítóegység ellenőrzési pontjai
- A szorítási elv és a névleges szorítóerő dokumentáció alapján történő ellenőrzése
- A rögzítőrudak közötti távolság és a szerszám magasságtartománya összehasonlítva a szerszámmal
- Az összes rögzítőrudon teljes szorítóerő mellett mért alakváltozás
- Toggle: a csapok és perselyek holtjátéka, a kenőrendszer működése
- Toggle: a szerszámmagasság-beállítás zökkenőmentesen mozog a teljes tartományban
- Kétlemezes: a rögzítőanyák és a rögzítőrudak hornyai sértetlenek
- Kétlemezes: a szorítóhengerek nyomását észrevehető csökkenés nélkül tartják
- A zárópozícióban mért lemezek párhuzamossága
- A tervezett elrendezéshez szükséges alapterület és a gép körüli hozzáférhetőség ellenőrzése
Gyakran feltett kérdések
Általánosságban véve melyik szorítórendszer a jobb?
Nem. Mindkét elv bevett gyakorlat a nyomásos öntésben. A megfelelő választás a gép méretétől, a szerszámtól, az elrendezéstől és a karbantartási lehetőségektől függ.
Miért változik a szorítóerő egy karos gépen a gyártás során?
Ahogy a szerszám felmelegszik, tágul, és növeli a rögzítőrudak nyúlását a zárt helyzetben. Figyelemmel kísérés és újrabeállítás nélkül a tényleges erő eltérhet a beállított értéktől.
Befolyásolja-e a szorítórendszer az öntvény minőségét?
Közvetve. Az egyenetlen vagy elégtelen szorítóerő öntvényperemet és méreteltéréseket okozhat. A lényeg az, hogy az erő megfelelő legyen és egyenletesen oszlik el, függetlenül az elvtől.
A FISS segít megtalálni a megfelelő szorítási koncepciót.
Tekintse át a használt öntőgépek aktuális kínálatát, és hagyja, hogy a FISS segítsen összehasonlítani a rendelkezésre álló gépeket az Ön öntőformájának méreteivel, a szükséges szorítóerővel és az elrendezéssel.
