



A fröccsöntési görbék megértése: Folyamatfigyelés a fröccsöntés során
Egy modern nyomásos öntőgépen minden öntési ciklus nyomot hagy: a dugattyú pozíciója, sebessége és a hidraulikus nyomás néhány tizedmásodperc alatt rögzítésre kerül. Helyesen értelmezve ezek az öntési görbék megmutatják, hogy a gép végrehajtotta-e a tervezett műveletsort, hol tért el a tervtől, és melyik alkatrész lehet a felelős ezért. Ezek az öntödék egyik leghasznosabb diagnosztikai eszközei, feltéve, hogy az adatok megbízhatóak, és az azokat értelmező szakemberek tudják, mi számít normálisnak.
Mit árul el egy öntési görbe?
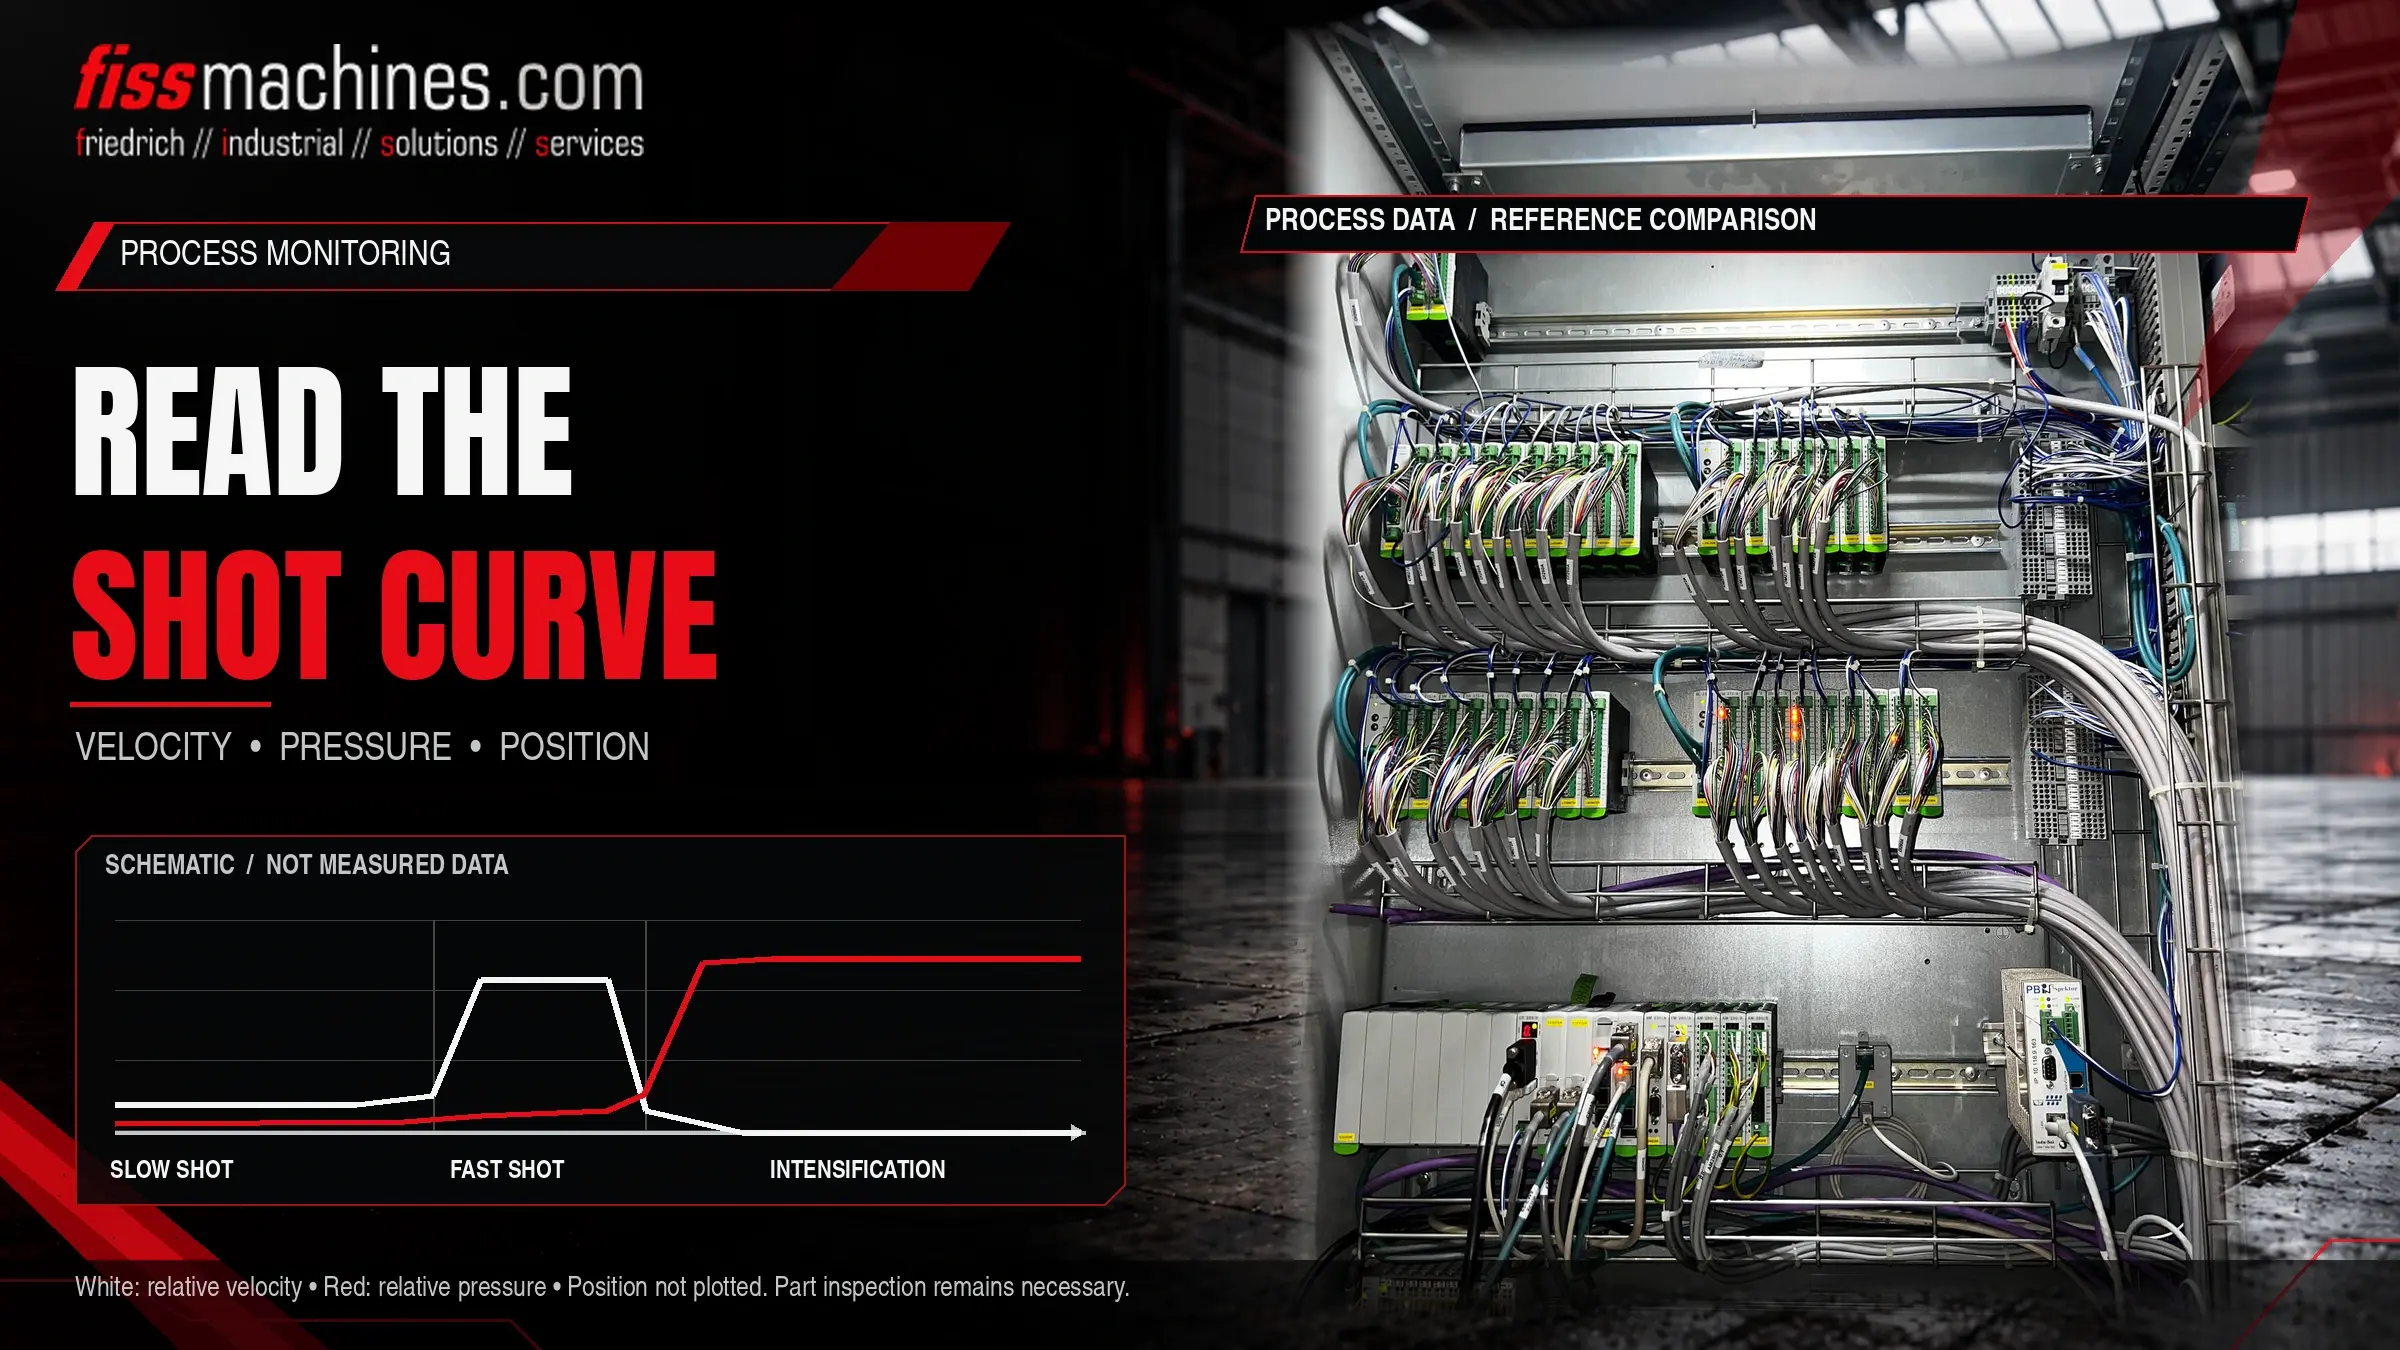
Az öntési görbe egy adott öntés során a dugattyú útját, sebességét és a nyomást ábrázolja az idő vagy a löket függvényében. Egy ismert, megfelelő referencia- lökethez viszonyítva feltárja az eltéréseket a lassú fázisban, az átmenetben a gyors löketbe, a gyors löket sebességében, a nyomás felépülésében az intenzifikáció során, valamint a dugattyú végső helyzetében.
Egy görbe nem bizonyítja, hogy az öntvény jó minőségű. Csak azt mutatja, hogy a gép a tervezett módon működött-e; azt, hogy ez a működés hibátlan alkatrészeket eredményez-e, azt még az öntvények vizsgálatával kell megerősíteni.
Mely jelek alkotják az öntési görbét?
A csatornák pontos összetétele a géptől és annak vezérlésétől függ, de a legtöbb rendszer hasonló alapadatokat rögzít. Egyes értékeket közvetlenül mérnek, másokat számítanak ki. Ha egy görbe szokatlannak tűnik, fontos tudni, hogy melyik melyik.
| Jel | Forrás | Mit mutat | Korlátozás |
|---|---|---|---|
| A dugattyú helyzete | Lineáris helyzetérzékelő a lökethengeren | Lökethossz az idő függvényében, átkapcsolási pont, végpozíció | A felszerelésnek és a kalibrálásnak helyesnek kell lennie |
| Dugattyú sebessége | Általában a pozíciójelből származik | Lassú löketprofil, gyors löketsebesség, lassulás | Érzékeny a mintavételi frekvenciára és a szűrésre |
| Hidraulikus nyomás | Nyomásérzékelők a lökethengeren (dugattyú- és rúdoldalon) | Ellenállás a feltöltés során, nyomásfokozás | Az érzékelő reakciója és az áramkörön elfoglalt helyzete befolyásolja a görbét |
| Fémnyomás | A hidraulikus nyomások és a felületi arányok alapján számított | A fémre ható hozzávetőleges nyomás | Számított érték; a súrlódási és dinamikai veszteségeket nem veszi figyelembe |
| A nyomástároló nyomása | Az akkumulátor áramkörén elhelyezett érzékelő, amennyiben van ilyen | A gyors lövésekhez és az erősítéshez rendelkezésre álló energia | Nem minden gépen rögzítik |
Számos cellában a görbék mellett lövésenkénti egyedi értékeket is tárolnak, például a gyors lövés sebességét, az átkapcsolási pozíciót, az erősítés emelkedési idejét, a dugattyú végső pozícióját és a ciklusidőt. Ezek az értékek lehetővé teszik a trendek nyomon követését több száz lövésen keresztül anélkül, hogy minden egyes görbét megnyitnánk.
A lövésgörbe lépésről lépésre történő értelmezése
A töltési fázisok fizikáját – beleértve azt is, hogy miért kell a lassú löketnek a fém előtt levegőt tolnia, és miért fontos a szellőzés és a vákuum – a formatöltésről és a vákuumról szóló cikkünkben magyarázzuk el. Itt arra összpontosítunk, hogy mire kell figyelni a rögzített adatokban.
Kezdőpozíció és lassú fázis
Ellenőrizze, hogy a dugattyú mindig ugyanabból a pozícióból indul-e, és egyenletesen gyorsul-e. A lassú fázisban megjelenő egyenetlen sebességgörbe a szelep viselkedésére, a hüvelyben fellépő súrlódásra vagy a változó betöltési térfogatra utalhat.
Átváltás a gyors öntésre
Hasonlítsa össze azt a löketpozíciót, ahol a sebesség hirtelen emelkedik, a beállított értékkel. Az átváltás eltolódása befolyásolja, hogy mennyi fém van már a betöltőrendszerben, amikor a gyors fázis megkezdődik.
A gyors öntés sebessége és fékezése
Figyelje meg a szintet, a stabilitást és a gyors fázis végét. A töltés végén jelentkező csúcsértékek gyakran összefüggenek a fröccsöntés végének fékezési viselkedésével, és megterhelhetik a szerszámot és a gépet.
Intenzifikáció és végső pozíció
Értékelje, milyen gyorsan emelkedik a nyomás az üreg megtöltése után, és hogy stabil marad-e. A dugattyú végső helyzete jelzi a keksz hosszát, és így azt is, hogy mennyire volt egyenletes az adagolás.
Jellemző eltérések és lehetséges okok
Az alábbi táblázat a gyakori mintákat sorolja fel. Az okok csak vizsgálandó lehetőségek, nem pedig automatikus diagnózisok; több ok is fennállhat egyszerre, és ugyanaz a minta különböző gépeken különböző okokból származhat.
| Minta | Lehetséges okok | Első ellenőrzések |
|---|---|---|
| A végpozíció lövésenként eltér | Egyenetlen adagolás, a fém megszilárdul a hüvelyben | Adagoló rendszer, öntőkanál vagy kemence, hüvely hőmérséklete |
| A gyorslövet sebessége alacsonyabb a beállítottnál | Alacsony akkumulátor töltöttség, szelepreakció, megnövekedett súrlódás | Az akkumulátor nyomása és előtöltése, szelepek, dugattyú és hüvely kopása |
| Lassú nyomásnövekedés | Szorzó vagy szelep problémák, belső szivárgás, gáz előtöltés | Nyomásfokozó áramkör, tömítések, akkumulátor állapota |
| Nyomáscsökkenés a szünet alatt | Belső szivárgás, fémperem a válási vonalon | Hengertömítések, visszacsapó szelepek, szerszámrögzítés és elválasztóvonal |
| Zajos vagy szaggatott sebességgörbe | Érzékelő- vagy vezetékproblémák, agresszív szűrési beállítások, beragadt dugattyú | Érzékelő, kábelezés, adatbeállítások, dugattyú kenése |
Mielőtt egy szokatlan görbe miatt megváltoztatná a folyamatbeállításokat, győződjön meg arról, hogy az érzékelő, annak rögzítése és a rögzítési beállítások megfelelőek-e. Egy lazán rögzített jeladó meggyőzően utánozhatja a mechanikai hibát.
Gyakorlati felügyeleti stratégia kidolgozása
Referenciaképek és tűréshatárok
A monitorozás egy meghatározott referenciával kezdődik: görbékkel és egyedi értékekkel, amelyek egy stabil futásból származnak, amelynek eredményeként a minőség-ellenőrzés által jóváhagyott alkatrészek készültek. A kulcsértékek körüli tolerancia-sávok lehetővé teszik a cellának, hogy az eltérő gyártási sorozatokat automatikusan jelölje meg. A túl szűk sávok téves riasztásokat eredményeznek, és hamarosan figyelmen kívül hagyják őket; a túl széles sávok pedig lehetővé teszik, hogy a valódi eltérések észrevétlenül maradjanak.
A mérési adatok összekapcsolása az alkatrészekkel
Az öntvényadatok értéke jelentősen megnő, ha minden egyes öntvény összekapcsolható az általa előállított öntvénnyel, például egy öntvényszámláló vagy alkatrészjelölés segítségével. Az eltérő öntvények így kiszűrhetők, és az ellenőrzési eredmények időben összefüggésbe hozhatók a folyamatadatokkal. Hogy a válogatókapuk, a jelölés és a kezelés hogyan illeszkednek be egy cellába, azt a nyomásos öntőcellák automatizálásáról szóló cikkünkben tárgyaljuk.
Megfigyelés kontra zárt hurkú szabályozás
A görbék rögzítése nem azonos azok szabályozásával. Sok gép a fröccsöntést beállított szelepállásokkal hajtja végre, és rögzíti az eredményt; mások valós időben, minden egyes löket során módosítják a fröccsöntést. Mindkettő felügyelhető, de a várható szórás és az eltérés jelentése eltérő.
Adagolási görbék használt gépek értékelésekor
A gyártás során rögzített görbék értékes bizonyítékot nyújthatnak arra vonatkozóan, hogy a lövés hogyan viselkedett a gép leállítása előtt. Ha rendelkezésre állnak, kérjen különböző időszakokból származó görbéket, ne csak egy példát. Ha nincsenek, akkor – amennyiben biztonságosan lehetséges – egy felügyelet alatt végzett próbaüzem lehetővé teszi a görbék helyszíni rögzítését. A régebbi gépeknél előfordulhat, hogy egyáltalán nincs lövésfigyelő rendszer; ebben az esetben gyakran lehetséges utólagos felszerelése, de az érzékelőket, a vezérlésbe való integrációt és a szükséges erőfeszítéseket előre fel kell mérni.
Ellenőrzőlista a megbízható lövésfigyeléshez
- A pozíció- és nyomásérzékelők azonosítva, biztonságosan felszerelve és kalibrálva
- Egyértelműen meghatározták, mely csatornákat mérik, és melyeket számítanak ki
- A mintavételi gyakoriság és a szűrés dokumentálva van, és állandó szinten tartják
- A referencia lövéseket egy sorozatból határozták meg, amelyben a kiadott alkatrészek szerepeltek
- A legfontosabb egyedi értékekre tűréssávokat állítottak be, és azokat rendszeresen felülvizsgálják
- A lövésadatok az alkatrészekhez, vagy legalábbis az időhöz és a lövésszámlálóhoz vannak kapcsolva
- Az akkumulátor nyomásait és az előtöltést be kell építeni a karbantartási rutinokba
- A felelősségi körök meghatározva: ki ellenőrzi a riasztásokat és ki módosíthatja a beállításokat
- A karbantartás utáni görbeváltozások összehasonlítása az előző referenciaértékekkel
Gyakran feltett kérdések
A görbén látható fémnyomás megegyezik-e az üregben uralkodó tényleges nyomással?
Általában nem pontosan. Ezt jellemzően a hidraulikus nyomások és a hengerfelületek alapján számítják ki, így a súrlódás és a dinamikai hatások nem kerülnek figyelembevételre, ráadásul az üregben uralkodó nyomás a betöltéstől és a megszilárdulástól is függ. Tekintsük ezt inkább az egyes öntések közötti összehasonlító értéknek.
Helyettesíthetik-e a fröccsöntési görbék a röntgenvizsgálatot vagy más alkatrészvizsgálatot?
Nem. Ezek azt mutatják, hogy a gép megismételte-e a műveletsorozatot. A porózusság vagy egyéb hibák a szerszámból, az olvadt anyagból vagy a szerszám hőmérsékletéből is származhatnak, amelyeket az öntési görbe nem rögzít.
Milyen gyakran kell frissíteni a referencia görbéket?
Valahányszor a szerszám, az öntőhüvely, a dugattyú vagy a vonatkozó beállítások megváltoznak, valamint nagyobb karbantartás után. A régi referenciaadatokat őrizze meg, hogy a változások nyomon követhetők maradjanak.
Felszerelhető-e egy régebbi gép lövésfigyelő rendszerrel?
Sok esetben igen, utólagosan felszerelhető érzékelők és egy külön rögzítő rendszer vagy frissített vezérlés segítségével. A megvalósíthatóság a hidraulikus kialakítástól, a szerelési helytől és az adatok felhasználásának módjától függ.
A FISS támogatja a gépek értékelését és szervizelését.
Akár egy használt hidegkamrás gép lövésvégét vizsgálja, akár saját berendezése ellenőrzését tervezi, a FISS megbeszéli Önnel a rendelkezésre álló adatokat és a következő műszaki lépéseket.
