



Befecskendezési tömeg és öntési térfogat: a megfelelő befecskendező egység kiválasztása
A szorítóerő általában az első adat, amit az emberek összehasonlítanak, de egy nyomásos öntőgépnek minden öntésnél a megfelelő mennyiségű fémet kell a megfelelő nyomáson leadnia. Az adag súlya, a dugattyú átmérője, az adaghüvely térfogata és a fajlagos öntési nyomás szorosan összefüggenek egymással. Ezen összefüggések megértése segít eldönteni, hogy egy befecskendező egység valóban alkalmas-e egy szerszámhoz és alkatrészhez.
Hogyan lehet ellenőrizni, hogy a befecskendező egység elég nagy-e?
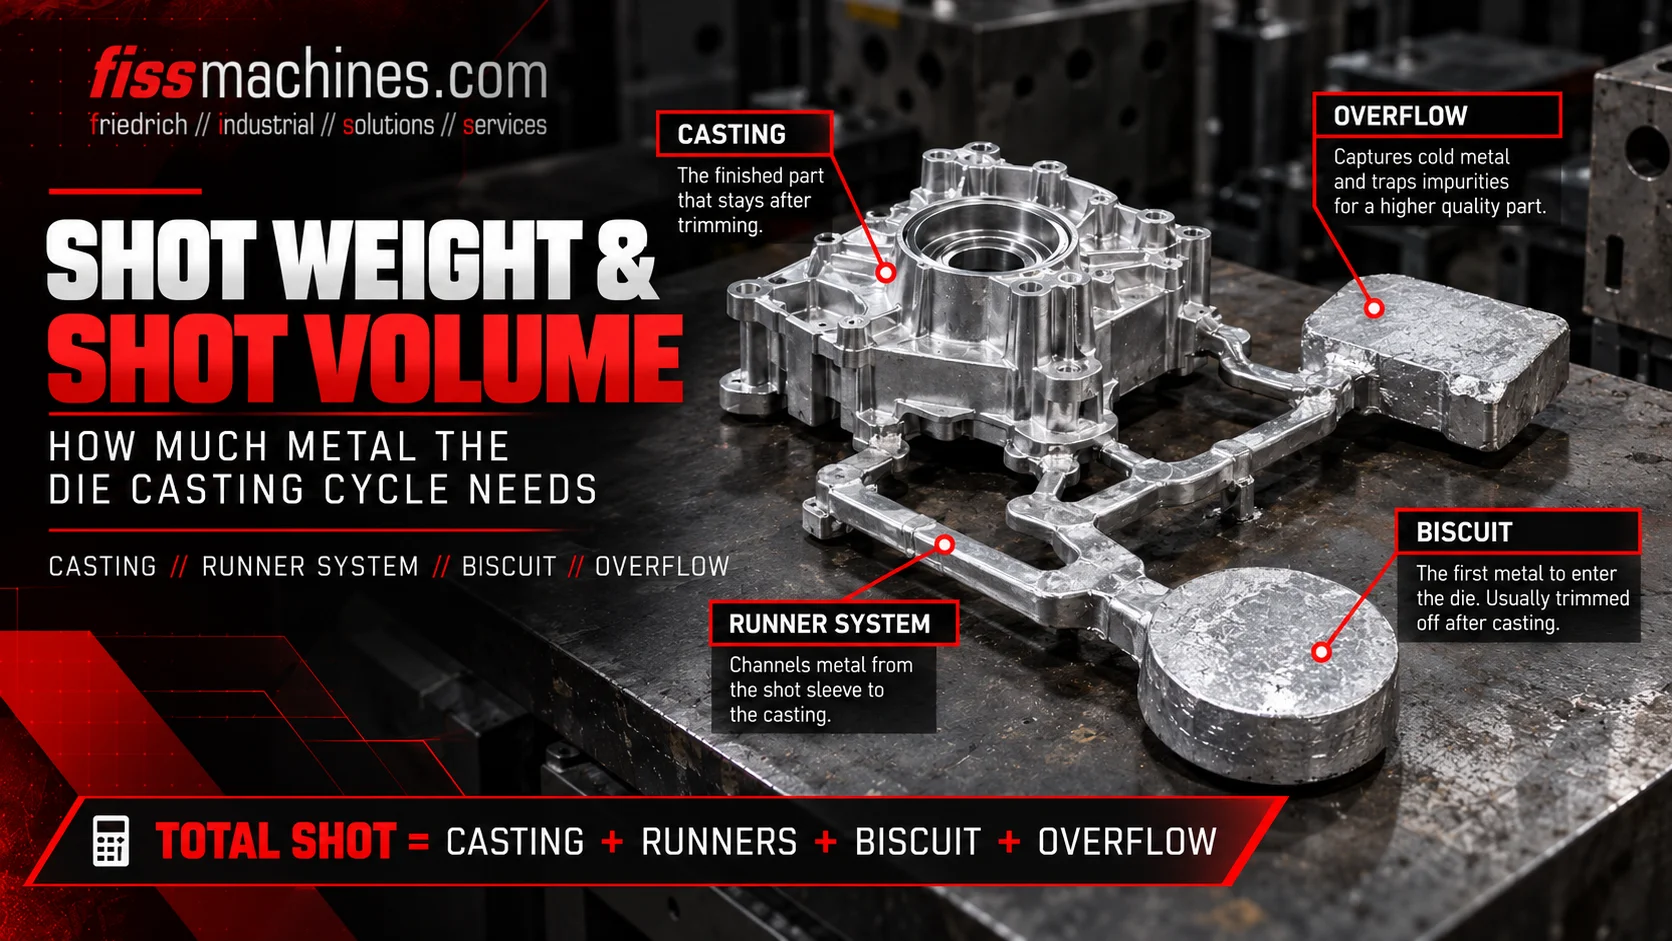
Adja össze a teljes öntvényt: az összes öntvényt, valamint a csatornákat, a beömlőnyílásokat, a túlfolyókat és a nyersdarabot. Konvertálja ezt a tömeget fémtérfogattá a folyékony ötvözet sűrűségének felhasználásával. Ezután hasonlítsa össze a tervezett dugattyúátmérőhöz tartozó használható fröccsöntőhüvely térfogatával, és ellenőrizze a kapott töltési arányt, valamint a fröccsöntőfej által az adott átmérővel generálható fajlagos öntési nyomást.
A túl nagy dugattyú csökkenti az elérhető öntési nyomást; a túl kicsi pedig nem biztos, hogy elegendő fémet képes befogadni. A helyes választás a kettő közötti egyensúly, amelyet a gép adatai és a szerszám kialakítása igazol.
Mi tartozik az öntvénytömeghez?
Az adag súlya az egy ciklusban befecskendezett fém teljes tömege, nem csak a kész öntvény súlya. A gyakorlatban a betöltőrendszer és a túlfolyások jelentősen hozzájárulhatnak az adag súlyához, különösen vékonyfalú alkatrészek vagy többüreges öntőformák esetében.
| Összetevő | Funkció | Megjegyzés |
|---|---|---|
| Öntvények | A tényleges alkatrészek, egy vagy több darab egy öntésenként. | A megmunkálás előtti bruttó tömeget vegye figyelembe. |
| Öntőcsatornák és beömlőnyílások | A fémet a hüvelyből az üregbe vezetik. | A szerszám kialakítása határozza meg. |
| Túlfolyók és szellőzőnyílások | A hideg, oxidált fémet gyűjtik össze, és segítik az üreg szellőzését. | A korai számítások során gyakran alábecsülik jelentőségüket. |
| Biscuit | A dugattyú előtt maradó fém, amely továbbítja a nyomást. | Vastagsága az adagolás pontosságától függ. |
A forrókamrás gépeknél nincs biscuit; az anyagot a nyakcsövön és a fúvókán keresztül vezetik be, és a számításban a beömlőcsatorna veszi át a helyét.
Az adagolt anyag tömegének átváltása fémtérfogatra
Az öntőhüvely térfogatot, nem pedig tömeget tartalmaz. Az öntvény tömegét ezért el kell osztani az ötvözet folyékony állapotban mért sűrűségével, amely alacsonyabb, mint a szilárd öntvény sűrűsége. Az alumíniumötvözetek esetében a folyékony sűrűség az öntési hőmérséklet közelében nagyjából 2,3–2,4 g/cm³; a pontos értéket az ötvözet adataiból kell kiolvasni.
Vfém =mlövedék /ρfolyadék
Vmetal cm³-ben,mshot g-ban, ρliquid g/cm³-ben. Feltételezés: a teljes öntvényt, beleértve a nyersöntvényt is, figyelembe vesszük, és az öntéskor a fém teljesen folyékony állapotban van.
A gépek műszaki adatai gyakran megadják az egyes dugattyúátmérők esetén a maximális adag súlyát. Mielőtt összehasonlítaná ezeket az értékeket a saját számításával, ellenőrizze, hogy mely ötvözetre és mely referenciafeltételekre alapulnak ezek az értékek.
Töltési arány: Mennyire van megtöltve a lövéshüvely?
A töltési arány azt írja le, hogy az öntőhüvely használható térfogatának mekkora részét foglalja el a fém az öntés után. Ez jelentősen befolyásolja, mennyi levegő van az öntőhüvelyben, és hogyan viselkedik a fémhullám az öntés lassú első szakaszában.
Töltési arány =Vfém / (Adugó ×Leff)
Aplunger = π × d² / 4 cm²-ben (d = a dugattyú átmérője cm-ben); Leff = a hüvely használható hossza cm-ben a dugattyú kezdőhelyzetben lévő felülete és a hüvely szerszám felőli vége között.
Alacsony töltési arány esetén nagy légtér marad a fém felett, ami növeli a hullámképződés és a levegőbeszorulás valószínűségét, és gondosan beállított, lassú öntést igényel. Nagyon magas töltési arány csökkenti a légtér mennyiségét, de kevesebb mozgásteret hagy az öntéshez, és növelheti annak kockázatát, hogy a fém kiömljön az öntőnyíláson. A megfelelő célértékek a hüvely hosszától, a lassú betöltés profiljától és az alkatrésztől függenek, és a folyamat során ellenőrizni kell őket. Hogy a későbbi töltési fázisok hogyan befolyásolják a minőséget, azt a formatöltésről és a vákuumról szóló cikkünkben magyarázzuk.
Fő öntési nyomás és dugattyúátmérő
Az öntőhenger erőt fejt ki. A fémre ható nyomás ezen erő és a dugattyú felületének hányadosaként adódik. Ugyanazon öntőerő mellett egy kisebb dugattyú ezért nagyobb fajlagos nyomást eredményez, de kevesebb fémet tart vissza.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Mivel 1 kN/cm² egyenlő 100 barral. A súrlódásból és a dinamikai hatásokból származó veszteségeket ebben az egyszerűsített összefüggésben figyelmen kívül hagyjuk.
A fajlagos nyomás határozza meg a szükséges szorítóerőt is, mivel a fémnyomás az öntvény és a betöltőrendszer vetületi területére hat. A fröccsöntő fejet és a szorítóegységet ezért mindig együtt kell értékelni.
Egy egyszerűsített számítás
Az alábbi számadatok hipotetikusak, és csupán a módszer szemléltetésére szolgálnak. Feltételezések: 3,5 kg alumínium öntvény (öntvények, öntőcsatornák, túlfolyók és nyersöntvény), a folyadék sűrűsége 2,4 g/cm³, a használható hüvelyhossz 50 cm és a nyomóerő 400 kN.
| Dugattyú átmérője | Dugattyú felülete | Hüvely térfogata | Töltési arány | Fajlagos nyomás |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | kb. 76 % | kb. 1 040 bar |
| 80 mm | 50,3 cm² | 2 513 cm³ | kb. 58 % | kb. 800 bar |
Fémtérfogat mindkét esetben: 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. Az összehasonlítás megmutatja a kompromisszumot: a kisebb dugattyú nagyobb nyomást és teltebb hüvelyt eredményez, míg a nagyobb alacsonyabb nyomás mellett nagyobb térfogat-tartalékot hagy. Melyik változat felel meg az alkatrésznek, az annak minőségi követelményeitől és a szerszám kialakításától függ.
Ellenőrzőlista a fröccsöntő egység értékeléséhez
- A teljes fröccsöntési tömeg meghatározása, beleértve a túlfolyást és a nyersdarabot is
- A folyékony ötvözet sűrűsége az ötvözet adatai alapján került meghatározásra, nem a szilárd sűrűség
- A géphez rendelkezésre álló dugattyúátmérők és adagolóhüvelyek azonosítása
- A használható hüvelyhossz mérése vagy a dokumentációból való átvétele
- Minden lehetséges dugattyúátmérőre kiszámították a töltési arányt
- A lövéserő és az abból adódó fajlagos nyomás összehasonlítása a követelményekkel
- A szorítóerő ellenőrzése a kapott nyomás és a vetített terület alapján
- A kanál vagy kemence adagolási pontossága elegendő az egyenletes nyersdarab-vastagsághoz
- A használt gépeken ellenőrizték a lövéshüvely, a dugattyú és a lövéshenger állapotát
Az egyenletes adagolás elengedhetetlen feltétele az ismételhető töltési arányoknak. Az adagoló-, olvasztó- és tartókemencék közötti különbségeket a következő cikkünkben tárgyaljuk: Adagoló-, olvasztó- vagy tartókemence?
Gyakran feltett kérdések
Megváltoztatható-e a dugattyú átmérője egy meglévő gépen?
Gyakran igen, a gyártó által megadott tartományon belül. A lövőhüvelynek, a dugattyúnak, a hüvely rögzítésének és esetleg a szerszám illesztésének is össze kell illeszkednie. Ellenőrizze, hogy mely méretek engedélyezettek az adott géphez.
Miért a folyékony sűrűséget használják a szilárd sűrűség helyett?
A hüvelyt folyékony fémmel töltik meg, amely nagyobb térfogatot foglal el, mint ugyanazon tömeg szilárd halmazállapotban. A szilárd sűrűség használata alulbecsülné a szükséges térfogatot.
A nagyobb befecskendező egység mindig a biztonságosabb választás?
Nem feltétlenül. A túlméretezett egység alacsony töltési arányt vagy nagyobb dugattyút eredményezhet alacsonyabb fajlagos nyomás mellett. A cél a megfelelő illeszkedés, nem pedig a maximális érték elérése.
A FISS segít összehasonlítani a fröccsöntési adatokat az alkatrészével.
Küldje el nekünk az alkatrész öntési tömegét, ötvözetét és a szerszám méreteit. A FISS ellenőrizheti, melyik használt hidegkamrás öntőgép kínál megfelelő kombinációt az öntési kapacitás, a dugattyúméretek és a szorítóerő tekintetében.
