



A szorítóerő a nyomásos öntésben: számítás és gépválasztás
A szorítóerő az egyik első műszaki adat, amelyet a nyomásöntő gép kiválasztásakor összehasonlítanak. Ugyanakkor egy nagyobb öntvény nem feltétlenül igényel arányosan nagyobb gépet pusztán azért, mert többet nyom. A releváns erő az öntvény hatékony vetített felületére és a hozzá tartozó áramlási rendszerre ható nyomásból adódik. A szerszám méreteinek, az adagolási kapacitásnak és a folyamat követelményeinek is összhangban kell lenniük.
Hogyan határozzák meg a szükséges szorítóerőt?
Egyszerűsített első ellenőrzésként számítsuk ki a nyitási erőt a hatékony vetületi terület és a fémnyomás szorzataként. Alkalmazzunk megfelelő műszaki biztonsági tényezőt, és hasonlítsuk össze az eredményt a gép használható szorítóerejével. A vetített felületet a szerszám elválasztó síkjának irányában kell mérni, és annak ki kell terjednie a teljes betöltő- és túlfolyó rendszer nyomás szempontjából releváns területeire, nem csupán a látható, kész öntvényre.
Miért hajlamos az olvadt fém a zárt szerszám kinyitására?
A befecskendezés és a nyomásfokozás során az olvadt fém hatást gyakorol a kitöltött üreget és a vonatkozó betápláló rendszert meghatározó felületekre. Az ebből eredő, a szerszámnyitás irányába ható erőkomponens a két szerszámfelét szétválasztani igyekszik.
A reteszelő egységnek ellensúlyoznia kell ezt az elválasztó vagy nyitó erőt. Ha a rendelkezésre álló erő nem elegendő a tényleges öntési körülményekhez, az elválasztó felületek helyenként kinyílhatnak, és peremmaradványok vagy egyéb minőségi problémák alakulhatnak ki.
A gép névleges szorítóereje nem azonos a befecskendezési nyomással. A két érték különböző fizikai mennyiségeket ír le. Hasonlóképpen, egy nagy névleges szorítóerővel rendelkező gép is alkalmatlan lehet a szorítólemez geometriája, a rögzítőrudak közötti távolság, az adagolási kapacitás vagy a szerszám magassága miatt.
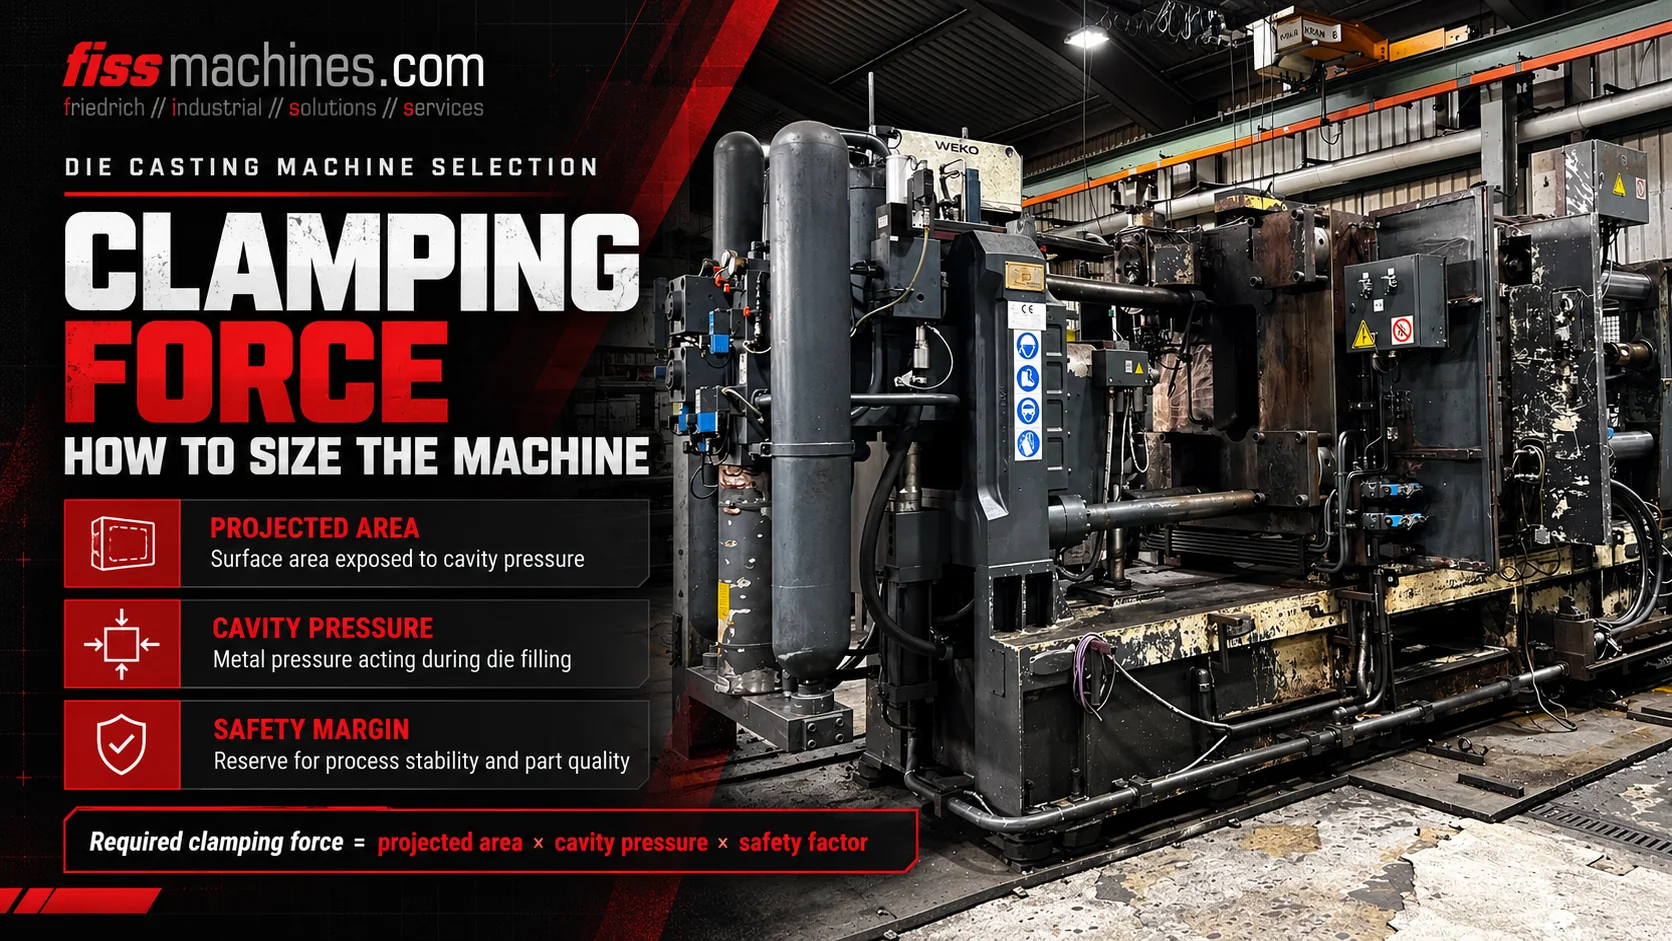
Nyomás a szerszámban
A kiugró üregre és a csatorna területére ható nyomás nyitási terhelést eredményez.
Hatékony nyomásfelület
A releváns geometriát a szerszám elválasztó síkjára vetítjük.
A gép zárási kapacitása
A reteszelő rendszer a névleges működési határok között ellenáll a kinyitási erőnek.
Mi tartozik a vetített területhez?
A vetített felület nem a háromdimenziós alkatrész teljes külső felülete, hanem a kitöltött öntvényrendszer nyílásirányból nézve releváns területe. A kiválasztott szerszám esetében az öntvény mellett figyelembe kell venni a nyomás szempontjából releváns beömlőcsatornákat, csatornákat és túlfolyóelemeket is.
A szakirodalom a formázási rendszerben további, a géptől és a folyamattól függő nyomásterületeket is leír. Ezért a pontos hatékony területet a szerszám és a befecskendezési elrendezés alapján kell kiszámítani, nem pedig fénykép vagy az alkatrész tömege alapján becsülni.
Két különböző tömegű öntvény hasonló rögzítőerőt igényelhet, ha effektív vetített területeik és öntési nyomásuk hasonló. Ezzel szemben egy viszonylag könnyű, de lapos és széles alkatrész jelentős vetített területtel rendelkezhet.
A szorítóerő-számítás áttekinthető példája
Az egységek következetessége érdekében a nyitási erő egyszerűsített becslése: Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. A mértékegység-átváltás abból adódik, hogy 1 bar nyomás 1 cm²-en 10 N-nak felel meg.
Vegyünk egy hipotetikus, 800 cm²-es hatékony vetített felületet és egy feltételezett, 600 bar-os hatékony fémnyomást. Az így kapott becsült nyitási erő: 800 × 600 / 100 = 4 800 kN. Ha – pusztán illusztrációként – 1,25-ös mérnöki biztonsági tényezőt választanánk, az összehasonlítási érték 6 000 kN lenne.
A jelen példában szereplő biztonsági tényező nem általános biztonsági tényező, sem pedig a gyártó által jóváhagyott gépnévleges teljesítmény. A tényleges tervezés során figyelembe kell venni a szerszám felépítését, a magelrendezést, a tényleges nyomásváltozásokat, a befecskendező egységet, a gép műszaki adatait és a vonatkozó műszaki szabályokat.
| Bemeneti adatok | Példakénti érték | Jelentés |
|---|---|---|
| Hatékony vetített terület A | 800 cm² | Feltételezett nyomásreleváns vetületi terület |
| Fémnyomás p | 600 bar | A feltöltött rendszerben ható feltételezett nyomás |
| Számított nyitási erő | 4 800 kN | 800 × 600 ÷ 100 |
| Példakénti biztonsági tényező | 1,25 | Csak példaként szolgál; nem általánosan alkalmazható |
| Példakénti összehasonlítási érték | 6 000 kN | 4 800 × 1,25 |
Miért kell gondosan megválasztani a nyomásértéket?
A nyomásos öntés különböző sebesség- és nyomásfázisokból áll. A fröccsöntő rendszer, a nyomásfokozó mechanizmus és a nyomátvitel ismerete nélkül a hidraulikus működtető kijelzett értéke nem helyettesítheti közvetlenül a szerszámban uralkodó tényleges fémnyomást.
A fémnyomás az üreg kitöltése és a megszilárdulás során változhat. A szerszám kialakítása, a beömlőnyílás befagyása, a nyomáscsúcsok és a nyomásfokozás időzítése mind befolyásolhatják, hogy mely terhelési feltételek relevánsak a gép méretezéséhez.
Komoly projektmunkák esetén ne általános internetes értékekre támaszkodjon, hanem igazolt öntési és gépi adatokat, folyamat számításokat, valamint a felelős gyártó vagy szerszámmérnök specifikációját használja.
A működtető oldalán mért érték
A fémnyomáshoz való viszonyításhoz a megfelelő gépi átváltás szükséges.
Öntvényoldali mennyiség
A tényleges befecskendezési és nyomásfokozási feltételekhez kell igazítani.
Átmeneti terhelés
A szerszámok és a folyamatok értékelése során adott esetben figyelembe kell venni.
Miért lehet, hogy egy elegendő szorítóerővel rendelkező gép mégsem alkalmas a feladatra?
A gépnek fizikailag is alkalmasnak kell lennie a szerszám befogadására. A rögzítőrudak közötti távolság, a szorítólemez méretei, a szerszám rögzítése, a szerszám minimális és maximális magassága, a nyitási löket és a kivető elrendezése határozzák meg, hogy a szerszám használható-e.
A fröccsöntő egységnek megfelelő fröccsöntési kapacitással és lökethosszal, kompatibilis fröccsöntőhüvellyel vagy melegkamrás rendszerrel, valamint az ötvözethez megfelelő feldolgozási tartománnyal kell rendelkeznie. A gépnek emellett szükség lehet hidraulikus magkihúzó áramkörökre, vákuumcsatlakozókra, szerszámhőmérséklet-szabályozásra, valamint kompatibilis kivételi és permetező berendezésekre is.
Egy átfogó értékelés összekapcsolja az alkatrész és a szerszám geometriáját a gépválasztással és a kívánt gyártási ciklussal. A névleges szorítóerő csupán egy része ennek a döntésnek.
- A csatorna- és túlfolyó-rendszert is magában foglaló effektív vetített felület
- Szükséges fémnyomás és fröccsöntési profil
- Névleges és használható szorítóerő
- A húzókarok közötti távolság és a használható szorítófelület
- Megengedett szerszámmagasság és szükséges nyitási löket
- Adagolási kapacitás, hüvely vagy befecskendező rendszer konfigurációja
- Kibocsátó és magkihúzó funkciók
- Hőmérséklet-szabályozás, vákuum és automatizálási csatlakozások
Mit kell ellenőrizni egy használt gépen a szükséges erőosztály tekintetében
Egy használt öntőgép esetében ellenőrizze a tényleges modellt, a megadott szorítóerő-értéket és a műszaki állapotot. Vizsgálja meg a húzókarokat, a szorítólemezeket, a karos vagy hidraulikus reteszelő alkatrészeket, a központi kenést, a reteszelési pozíció visszajelzését és az összes releváns karbantartási előzményt.
A gépet lehetőség szerint megfelelő üzemi körülmények között kell ellenőrizni. Azonban a tiszta külső megjelenés vagy a típustáblán feltüntetett érték önmagában nem bizonyítja a teljes öntési teljesítményt egy új öntőformával.
A FISS különböző méretű használt hidegkamrás és melegkamrás gépeket, valamint komplett öntőcellákat kínál. A végleges konfigurációt a bevált szerszámok és a gyártási követelmények alapján kell kiválasztani.
Gyakran feltett kérdések a nyomásos öntés szorítóerejéről
Mi a különbség a szorítóerő és a befecskendezési nyomás között?
A szorítóerő a szerszám kinyitását ellensúlyozó mechanikai erő, amelyet általában kN-ben adnak meg. A befecskendezési vagy fémnyomás az olvadt anyagra ható nyomás, amelyet általában bar-ban vagy MPa-ban adnak meg.
Az öntvény súlya határozza-e meg a gép méretét?
Önmagában nem. A hatékony vetített felület és a fémnyomás határozzák meg az alapvető nyitóerő-számítást. A fröccsöntési kapacitás és a geometria további követelmények.
Befolyásolja-e a magcsúszka a gép kiválasztását?
Igen. A csúszka geometriája és reteszelése befolyásolhatja a szerszámok helyi terhelését és az alkalmazható tervezési tartalékot; a hidraulikus áramköröknek és a vezérlőfunkcióknak is össze kell illeszkedniük.
Mindig szükséges-e 1,25-ös biztonsági tényező?
Nem. A példában szereplő érték csupán illusztrációs jellegű. Az alkalmazandó biztonsági tényezők a tervezési módszertől, a szerszám felépítésétől, valamint a gép és a szerszám műszaki adataitól függenek.
Elég-e a megfelelő szorítóerő egy használt gép jóváhagyásához?
Nem. A rögzítőrudak közötti távolságot, a szorítólemezeket, a szerszám magasságát, a nyitási löketet, az injektáló egységet, a kivetőket, a magkihúzást, az automatizálást, a biztonsági berendezéseket és a gép tényleges állapotát is ellenőrizni kell.
Válasszon használt öntőgépet hitelesített műszaki adatok alapján
A FISS támogatja a használt hidegkamrás és melegkamrás gépek nemzetközi adás-vételét. Hasonlítsa össze a kiszámított folyamatkövetelményeket a gép teljes műszaki adataival és állapotával.
Használt öntőgépek megtekintéseMűszaki alapok és források
Műszaki képlet és a vetített felület elve: Handbuch Urformen, 1.6.4.1.1. szakasz, 1.45–1.46. egyenletek. A példákban szereplő számok kifejezetten hipotetikusak; a tűréshatárok nem minősülnek általános tervezési jóváhagyásnak. Eredeti szöveg és példa.
