



A nyomásos öntés hibáinak magyarázata: porózusság, zsugorodás, hidegzáródás és hólyagok
Egy vizuálisan elfogadható nyomásos öntvény is tartalmazhat pórusokat, zsugorodási üregeket vagy helyi hibákat. Egyes hibák csak CNC-megmunkálás, hőhatás vagy szivárgásvizsgálat után válnak láthatóvá. Az állandó minőség biztosításához ezért nem elegendő csupán a felület ellenőrzése: a fém előkészítését, az öntési profilt, a szerszám szellőzését, a hőmérséklet-szabályozást és az öntőberendezés állapotát is összefüggő folyamatként kell értékelni.
Melyek a leggyakoribb hibák a nagynyomású öntés során?
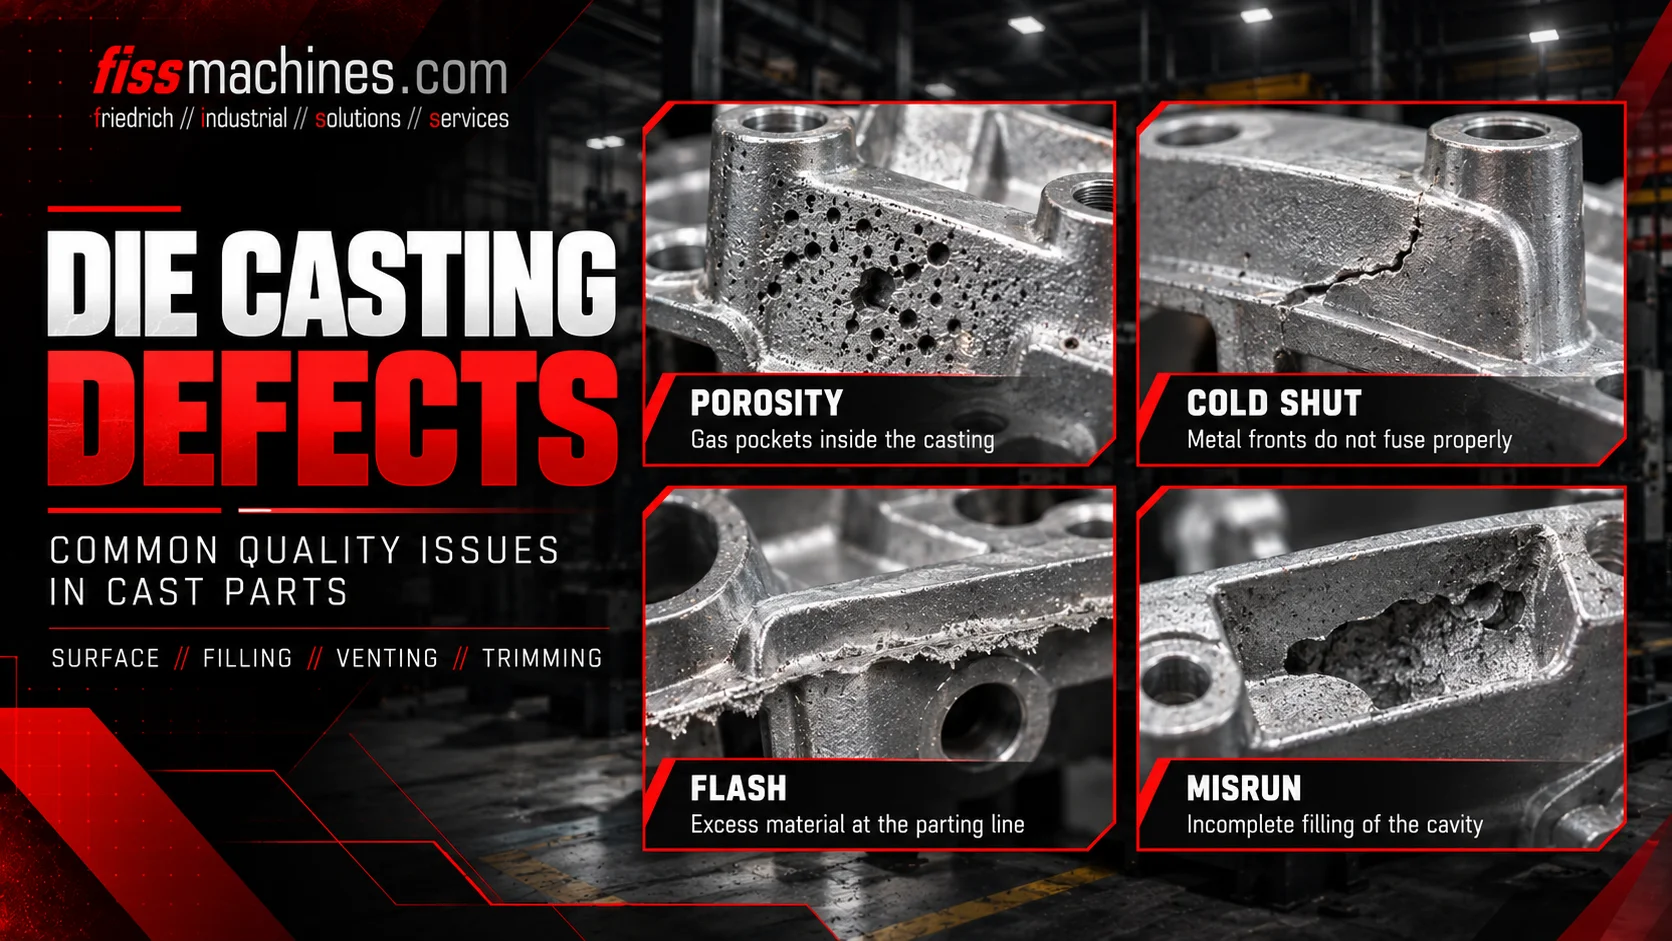
A fontosabb hibacsoportok közé tartoznak a beszorult vagy felszabadult gázok által okozott gázporózitás, a megszilárdulás során fellépő zsugorodással járó zsugorodási porózitás, a hidegzárások, ahol az olvadt fém frontjai nem egyesülnek megfelelően, a hiányos öntések, ahol az öntőüreg nem töltődik ki teljesen, valamint a hőkezelés után láthatóvá váló hólyagok. Ezek megjelenése önmagában nem mindig elegendő a megbízható kiváltó ok diagnosztizálásához.
Miért nem jelent még a hiba neve önmagában diagnózist?
Ugyanaz a vizuális tünet különböző okokhoz kapcsolódhat. A pórusok keletkezhetnek beszorult levegőből, a maradványokból felszabaduló gázokból, az olvadékkezelésből vagy a megszilárdulás során bekövetkező térfogatcsökkenésből. Ugyanazon öntvényen belül is különböző mechanizmusok léphetnek fel.
A kiváltó okok elemzése során össze kell kapcsolni a hiba helyét és morfológiáját az öntési görbével, a betöltőcsatorna és a szellőzőnyílások elrendezésével, az olvadék minőségével, a formahőmérséklettel, a befúvási recepttel és az utómunkálatokkal. Ha minden hibát egyetlen nyomás- vagy hőmérséklet-beállításra vezetünk vissza, az megbízhatatlan javításokhoz vezet.
| Hiba | Jellemző megfigyelés | Lehetséges kiváltó tényezők |
|---|---|---|
| Gázporózitás | Gázzal töltött üregek, néha lekerekítettek | Levegőbevonás, folyamatgázok, korlátozott szellőzés vagy az olvadékkal kapcsolatos gázok |
| Zsugorodási porozitás | A megszilárdulás során bekövetkező zsugorodással összefüggő üregek | Forró pontok, adagolási korlátozások, nyomásátvitel és megszilárdulási út |
| Hidegzár | Két fémfront találkozásánál kialakuló varrat vagy vonal | Korai lehűlés, oxidrétegek és kedvezőtlen betöltési út |
| Folyamathiba | Az üreg kitöltetlen része | Elégtelen folyékonyság vagy nem megfelelő töltési feltételek |
| Hólyag | A felületen kiemelkedő buborék, gyakran hőhatás után | A felület közelében rekedt belső gáz tágulása |
Gázporozitás: honnan származik a beszorult gáz?
A hidegkamrás gépekben a dugattyú nem megfelelő kezdeti mozgása felboruló olvadékhullámokat okozhat a befecskendező hüvelyben, és levegőt zárhat be, mielőtt a fém eléri a beömlőnyílást. A csatornában és az üregben lévő felesleges levegőnek a nagyon rövid töltési fázis alatt el kell távoznia.
Gázok akkor is keletkezhetnek, amikor a leválasztószer vagy a kenőanyag maradványai felmelegednek. A helyi szellőzőnyílások elzáródása növelheti az öntvényben visszamaradó gáz mennyiségét. A feldolgozott ötvözet esetében az olvadt fém tisztaságát és az oldott gáz tartalmát is figyelembe kell venni.
A szellőzőrendszerek, a túlfolyó zsebek és – adott esetben – a vákuumtámogatás célja a gázbezáródás csökkentése. Ezek közül egyik sem kompenzálja automatikusan a kedvezőtlen töltési profilt vagy a túlzott permetezési maradványokat.
Ellenőrzött első fázis
Kerülje a nem megfelelő olvadékhullámokat és az azokhoz kapcsolódó légbuborékok kialakulását.
Nyitott gázútvonalak
Ellenőrizze a szellőzőnyílásokat, a túlfolyó területeket és a vákuumcsatlakozókat, amennyiben vannak ilyenek.
Ismételhető felvitel
Kerülje a túlzott maradékanyag-képződést és az ellenőrizhetetlen gázképződést.
Miben különböznek a zsugorodási üregek a gázpórusoktól?
A folyékony fém lehűlés és megszilárdulás közben összehúzódik. Ahol a megszilárdulási folyamat és a nyomásátvitel nem képes kompenzálni ezt a térfogatváltozást, helyi zsugorodási üregek vagy mikropórusok alakulhatnak ki.
A gyakorlatban nehéz lehet megkülönböztetni a gáz- és a zsugorodási pórusokat, különösen akkor, ha a kialakulási mechanizmusok átfedik egymást. Az alak és a helyszín nyomra vezethet, de nem feltétlenül bizonyítja az eredetet. Szükség lehet metallográfiai vizsgálatra, röntgenfelvételre vagy CT-vizsgálatra, folyamatelemzéssel kombinálva.
A fontos tényezők közé tartozik a szerszám hőmérséklete, a keresztmetszet vastagsága, a helyi hőpontok, a beömlőcsatorna befagyása, a nyomás időzítése és az általános töltési terv. Magában a nagyobb nyomásfokozás beállítása nem garantálja a javulást, ha a nyomás nem jut el az érintett zónába.
Hidegzárások és hibás öntések: összefüggenek, de nem azonosak
Hidegzáródás akkor keletkezik, amikor a szomszédos fémáramok találkoznak anélkül, hogy szilárd kötést képeznének. Látható vonalként vagy varratként jelenhet meg. Ehhez hozzájárulhatnak az oxidrétegek, a helyi lehűlés, valamint a fémfrontok találkozási szöge és sebessége.
A kitöltési hiba azt jelenti, hogy az öntőüreg nem töltődött ki teljesen; egy sarok, vékony borda vagy más rész hiányzik. Lehetséges kiváltó okok lehetnek a nem megfelelő fémhőmérséklet, a nem megfelelő beömlőnyílás és csatorna kialakítása, a túlzott áramlási ellenállás vagy a nem megfelelő kitöltési teljesítmény.
A megfelelő korrekciós intézkedés a tényleges kitöltési mechanizmustól függ. A szimulációs eredmények, a szerszámhőmérsékletek és a befecskendezési görbék áttekintése hasznosabb lehet, mint egyetlen gépparaméter bizonyíték nélküli módosítása.
Hiányos összekapcsolódás
A két fronthullám találkozik, de nem olvad össze egy szilárd, folytonos területté.
Hiányos kitöltés
Az olvadék nem éri el vagy nem tölti ki teljesen az üreget.
A bizonyítékok összehasonlítása
Hasonlítsa össze a hiba helyét az áramlási irány, a hőmérséklet és az adagolási adatokkal.
Miért alakulhatnak ki hólyagok a hevítés után?
A felület közelében beszorult gáz a későbbi hőkezelés során tágulhat, és helyi kiemelkedést vagy hólyagot okozhat. Ez különösen fontos, ha hőkezelés utáni utómunkálatokat terveznek, mivel a jelentős gázbeszorulással rendelkező nagynyomású öntvények bizonyos hőkezelési feltételek mellett nem alkalmasak lehetnek.
A kockázat az ötvözettől, az öntvény minőségétől, a gáz elhelyezkedésétől, a hőmérséklettől és a gyártási előzményektől függ. Nem minden felületi hólyagnak pontosan ugyanaz az oka, ezért egy metszett minta és a vonatkozó gyártási adatok segíthetnek megkülönböztetni a gázzal kapcsolatos hólyagokat az egyéb felületi károsodásoktól.
A megelőzés már a folyamat elején kezdődik: szabályozott töltés, megfelelő szellőzés, a helyzethez igazított leválasztószer-kezelés és stabil öntőforma-hőmérséklet.
Mely vizsgálatok segítenek a hibák megbízható azonosításában?
A szemrevételezés és a méretellenőrzés hasznos a felületi hibák felismeréséhez, de a belső porozitás kimutatásához további módszerekre van szükség. Az alkatrésztől és annak elfogadási kritériumaitól függően röntgenvizsgálat, ipari komputertomográfia, metszés, metallográfia, sűrűségmérés vagy szivárgásvizsgálat lehet megfelelő.
A mérési módszert a funkcionális követelménynek megfelelően válasszuk ki. A tömítőfelület, a szerkezeti terület és a kozmetikai alkatrész eltérő elfogadási kritériumokat igényelhet; félrevezető lenne minden pórust egyformán kritikusnak tekinteni.
Ismétlődő hibák esetén dokumentálja az üreg helyzetét, a lövésszámot, a hőmérsékleti viszonyokat, a kezelőváltásokat és a gép jellemzőgörbéit. Ezen adatok összevetése gyakran több információt nyújt, mint az elszigetelt selejtek vizsgálata.
- Jelölje meg a hibát egy meghatározott alkatrészrajzon
- Osztályozza, hogy a megfigyelt hiba felületi vagy belső-e
- Ellenőrizze az olvadék kezelését, adagolását és az öntési profilt
- Ellenőrizze a szerszám szellőzőnyílásait, túlfolyóit és az esetleges vákuumrendszert
- Ellenőrizze a befecskendezési receptet és a szerszám hőmérsékleti állapotát
- Válasszon ki egy megfelelő ellenőrzési módszert a kívánt funkcióhoz
- Rögzítse a korrekciós intézkedéseket, és hasonlítsa össze a mért eredményeket
Hogyan befolyásolja az öntőcellák állapota a minőség állandóságát
A gép állapota fontos, ha a nyomást és a sebességet több ezer cikluson át meg kell ismételni. A kopott befecskendező alkatrészek, az instabil hidraulika, a hibásan működő öntőforma-hőmérséklet-szabályozó berendezések vagy az adagolás, a permetezés és a kivonás közötti megbízhatatlan interfészek hozzájárulhatnak a folyamat változékonyságához.
Használt öntőgép vagy komplett cellák ellenőrzésekor győződjön meg az injektálórendszer állapotáról, a folyamatnyilvántartások rendelkezésre állásáról, valamint a névleges szorítóerőről és az adagolási kapacitásról. A FISS támogatja a használt öntőgépek és automatizálási berendezések nemzetközi adás-vételét.
Gyakran feltett kérdések a nyomásöntési hibákról
A gázporózitás és a zsugorodási porózitás ugyanaz?
Nem. A gázporózitás a beszorult vagy felszabadult gázokkal kapcsolatos; a zsugorodási porózitás pedig a megszilárdulás során fellépő zsugorodással és a helyi kompenzáció elégtelenségével függ össze. Előfordulhatnak vegyes formák is.
A röntgenvizsgálat minden hibát képes kimutatni?
Nincs olyan módszer, amely minden körülmények között minden hibát felismerne. A felismerhetőség a hiba méretétől, helyétől, az anyag vastagságától és a vizsgálati módszertől függ.
Miért alakulnak ki hidegzárások?
A hidegvarratok akkor alakulhatnak ki, amikor a különálló fémfelületek nem kötődnek össze megfelelően, például hőveszteség, oxidrétegek vagy kedvezőtlen áramlási mintázat miatt.
A befecskendezési nyomás növelése kiküszöböli a zsugorodási hibákat?
Nem feltétlenül. A hatás a nyomás időzítésétől, a beömlőnyílás megszilárdulásától, az adagolástól és a helyi hőmérsékleti viszonyoktól függ.
Előfordulhatnak hólyagok a hőkezelés után?
Igen. Az öntvény felületéhez közel rekedt gázok a hevítés során tágulhatnak, és az ötvözettől és a feldolgozási körülményektől függően látható hólyagokat képezhetnek.
Mérje fel öntőgépének és a gyártási folyamat követelményeit
A FISS használt öntőgépeket, berendezéseket és komplett öntőcellákat kínál. A megbízható választás érdekében hasonlítsa össze a folyamatigényeket, a befecskendező rendszer állapotát és a rendelkezésre álló automatizálási lehetőségeket.
Fedezze fel a használt nyomásos öntőgépeketMűszaki alapok és források
Műszaki háttér: Handbuch Urformen, 1.6.4.1.2 (töltés), 1.6.4.1.4 (szellőzés) és 1.8 (minőség/szimuláció) szakaszok. A vizsgálati módszerek és a kiváltó okokra vonatkozó útmutatások általános műszaki kontextusban értendők, nem pedig ellenőrizetlen diagnózisként. Eredeti szöveg.
