



A nyomásos öntőformák megértése: rögzített és mozgó felek, kivetők és csúszkák
A nyomás alatt álló fémöntő szerszám egy precíziós szerszám, amely nyomás alatt formálja a folyékony fémet. Fő elemeinek összehangoltan kell működniük: a rögzített szerszámfél vezeti be az olvadt fémet, a mozgó szerszámfél a géppel együtt nyílik meg, a kivetők eltávolítják a megszilárdult öntvényt, a csúszkák pedig kialakítják azokat a részleteket, amelyek a fő nyitási irányban nem szabadíthatók ki. Ezen elemek megértése segít a megfelelő használt nyomásos öntőgép kiválasztásában is.
Melyek a nyomás alatt öntőszerszám fő alkotóelemei?
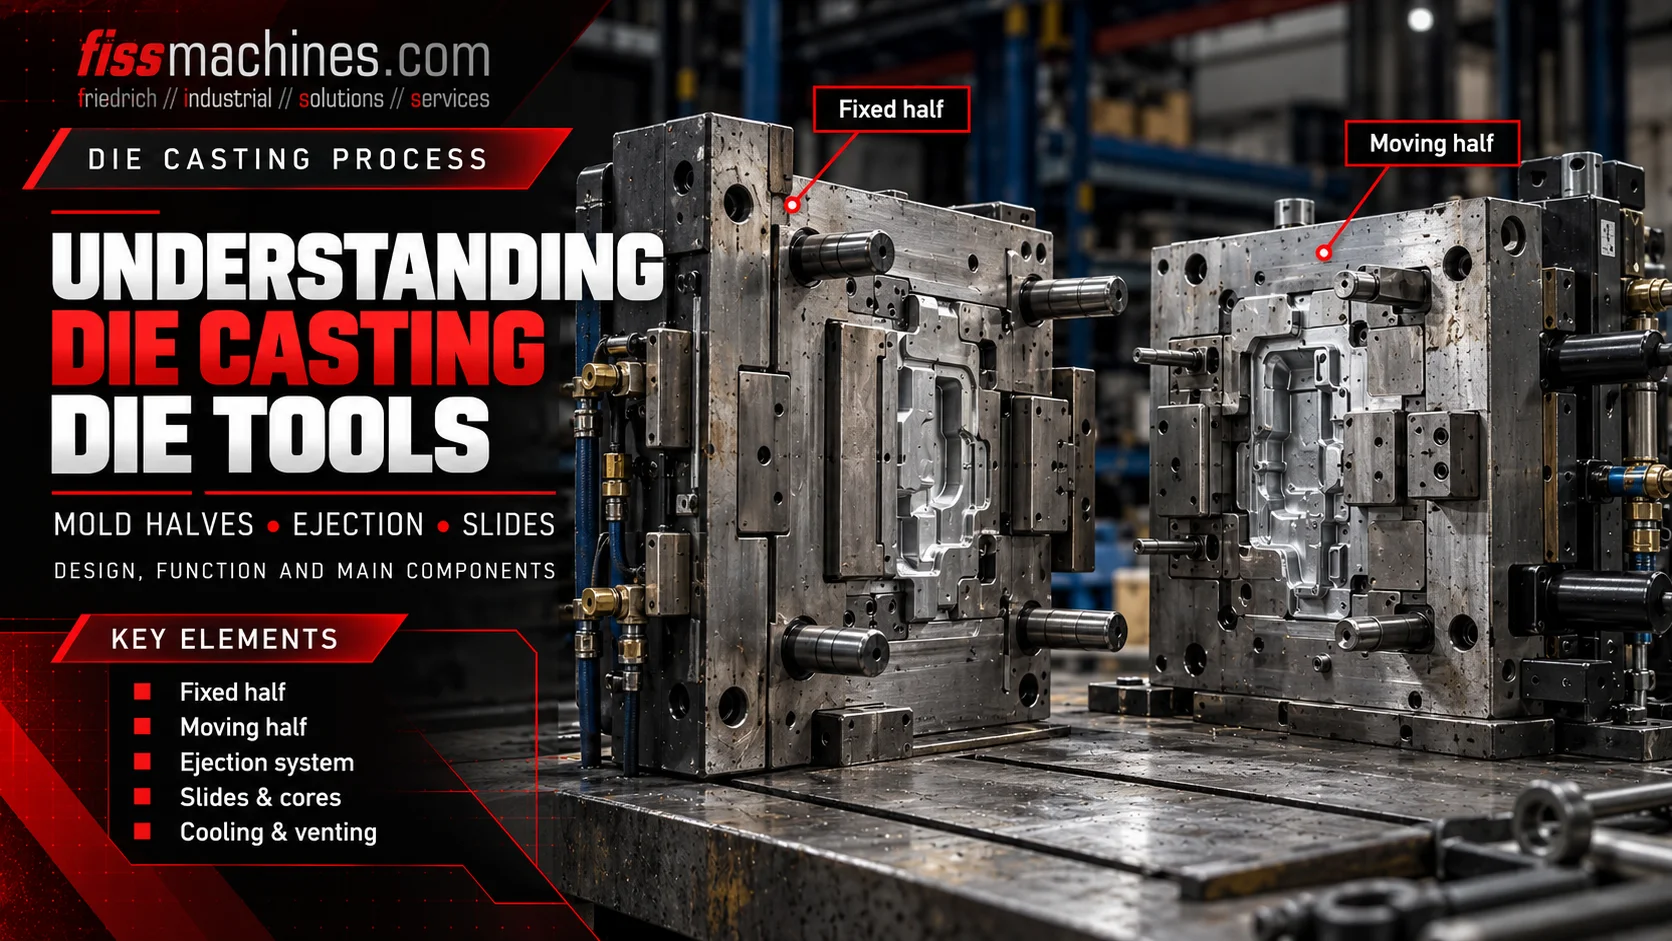
Egy tipikus nagynyomású öntőszerszám egy rögzített, befecskendező oldali félből és egy mozgó, kivető oldali félből áll. Tartalmazhat továbbá szerszámbetéteket, csatornákat és beömlőnyílásokat, túlfolyó- és szellőzőelemeket, hűtő- vagy hőmérséklet-szabályozó köröket, kivetőcsapokat, valamint mechanikusan vagy hidraulikusan működtetett csúszóelemeket. A pontos elrendezés az öntvény és a szerszámkoncepciótól függ.
Hogyan működnek együtt a szerszám két fele?
A rögzített szerszámfél a gép rögzített szorítólemezeire van felszerelve, a fröccsöntési oldalon. A mozgó szerszámfél a mozgó szorítólemezre van felszerelve, és általában az öntvénykibocsátó rendszert tartalmazza. A két fél az elválasztó felületen találkozik, és a fröccsöntés során a gép tartja őket zárva.
Az öntőüreg mindkét fél formázott felületei, valamint szükség esetén további magok és mozgó elemek alkotják. A szerszámbetétek lehetővé teszik a nagy terhelésnek kitett vagy bonyolult részletekkel rendelkező területek külön gyártását, karbantartását vagy cseréjét. A gép a szükséges megszilárdulási idő letelte után kinyitja a szerszámot; ezután az öntvény kiszabadul és eltávolítható.
A műszaki rajzon meg kell különböztetni az üreg felé néző felületet a mozgó fél hátsó oldalától. A kivetőcsapok általában a mozgó oldali szerszámbetét mögül közelítik meg az öntvényt; nem lépnek be a szerszámba az elválasztóvonal felől, mint különálló külső alkatrészek.
Fröccsöntő oldali szerelvény
A rögzített szorítólemezre van felszerelve; gyakran magában foglalja a fémbeömlési területet és az üreg egy részét.
Kivetőoldali szerelvény
A gép kinyitásakor mozog, és általában a formázó felület mögötti kivető rendszert tartalmazza.
Meghatározott zárási felület
Az érintkező felületeknek pontosan kell záródniuk, és biztosítaniuk kell a fém szabályozott visszatartását és a szellőzést.
Hogyan szabadítják ki a kiadócsapok és a kiadólemez az öntvényt
Miután a szerszám kinyílt és az összes szükséges csúszka visszahúzódott, az öntvényt el kell választani a szerszámtól. A kivető szerelvény általában egy vagy több kivetőlemez által megtámasztott kivetőcsapokból, vezetőelemekből, valamint a gép kivetőmechanizmusához kapcsolódó hajtásból vagy csatlakozóból áll.
A kiszorítás során a lemezek a csapokat előre mozgatják a mozgó fél megfelelően illesztett furatain keresztül. A csapok felületei a megfelelő öntvénypontokra nyomást gyakorolnak, ideális esetben úgy osztva el az erőt, hogy ne sérüljenek a vékony falak vagy a funkcionális felületek. Ezt követően a rendszer visszatér a következő zárási mozdulat előtt.
A tipikus problémák közé tartoznak a beragadt csapok, a nem megfelelő kenés, az egyenetlen kivetés vagy a látható csapnyomok. Ezek a tünetek nem egyszerűen a kivetőerő növelését, hanem a szerszám hőmérsékletének, beállításának, a csapok hézagának, az öntvény geometriájának és a működési sorrendnek a felmérését igénylik.
Mikor szükségesek a csúszkák és a magok?
Az olyan elemek, mint a keresztirányú furatok, az oldalsó nyílások és az alámetszések, nem mindig szabadíthatók ki a szerszám fő nyitási iránya mentén. Ezeknek a geometriáknak a kialakításához mozgó magokat, gyakran csúszkáknak vagy magcsúszkáknak nevezett elemeket használnak.
A kivitelezéstől függően a csúszkát mechanikusan, a szerszám mozgásával, vagy hidraulikus meghajtással lehet működtetni. Az öntés előtt el kell érnie a kívánt formázási pozíciót, majd a nyitási és kilökési sorrend meghatározott pontján vissza kell húzódnia.
A csúszóvezetékek, rögzítőfelületek vagy tömítések kopása méreteltérésekhez, szivárgáshoz vagy a szerszám elakadásához vezethet. A használt gép kiválasztásakor ezért figyelembe kell venni a gép rendelkezésre álló hidraulikus magkihúzó áramköreit és vezérlőfunkcióit.
Oldalsó nyílásokat alakít ki
Olyan geometriát hoz létre, amely egyébként megakadályozná az alkatrész közvetlen kioldását.
Irányítja a mozgást
Korlátozza a mozgást és támogatja az ismétlődő pozicionálást.
Ellenáll a nyomásnak
Támogatja a magot a fémtöltés során ható erőkkel szemben.
Öntőcsatornák, beömlőnyílások, szellőzőnyílások és hőmérséklet-szabályozó körök
A csatorna- és öntőcsőr-rendszer az olvadt fémet az öntőüregbe vezeti. Kialakítása befolyásolja a kitöltési viselkedést és azt, hogy mennyi anyagot kell később a csatornákból és öntőcsőrökből eltávolítani. A túlfolyó zsebek és a megfelelően kialakított szellőzőnyílások segítik az áramlás szabályozását, és lehetővé teszik a levegő és a folyamatgázok távozását az öntőüregből.
A szerszám hőmérséklet-szabályozó csatornái megfelelő közeget keringetnek, hogy befolyásolják a szerszám hőmérsékletét és a helyi megszilárdulási feltételeket. A külső szerszámpermetezés kiegészíti, de nem helyettesíti a belső hőmérséklet-szabályozást. A túl sok leválasztószer-maradék szintén ronthatja a szellőzés hatékonyságát.
Mindezek az elemek egy összefüggő folyamatot alkotnak: a beömlőnyílás geometriájának, a szellőzésnek, a helyi hűtésnek vagy a permetezési feltételeknek a megváltoztatása befolyásolhatja az öntvény minőségét. Éppen ezért a szerszámot nem elszigetelt mechanikai alkatrészként, hanem az öntési paraméterekkel együtt kell értékelni.
| Öntőforma-elem | Fő funkció | Jellemző ellenőrzés |
|---|---|---|
| Öntőcsatorna és öntőnyílás | Az olvadt anyag közvetlen bejuttatása az üregbe | Sérülés, lerakódások, erózió és a tervezett áramlási út |
| Túlfolyó és szellőzőnyílás | Az utolsó töltési területek kezelése és a gázok eltávolítása | Lerakódások, elzáródások és kopás |
| Hőmérséklet-szabályozó kör | Helyi hőmérsékleti viszonyok szabályozása | Szivárgásmentesség, áramlás és csatlakozások |
| Formázóbetétek | A szükséges öntvénygeometria előállítása | Repedések, erózió, kopás és igazítás |
Egy egyszerűsített folyamat a bezárástól a kivetésig
Egy összehangolt öntési ciklus során általában a mozgatható magokat a helyükre tolják, a szerszámot bezárják és reteszelik, az üreget megtöltik, majd a szükséges tartási vagy nyomásfokozási feltételeket biztosítják. A megszilárdulás után a magokat szükség szerint kivonják, a szerszám kinyílik, az öntvényt kilökik és eltávolítják.
A pontos sorrend géptől, öntőformától és alkalmazástól függően eltérő lehet. Például egyes oldalsó magok a nyitás előtt, alatt vagy után különböző időpontokban mozognak. A reteszelések biztosítják, hogy a gép ne záródjon be, amíg a kivetők, csúszkák, robotok vagy permetező szerszámok nem biztonságos helyzetben vannak.
- A bezárás előtt ellenőrizze a csúszkák és a magok helyzetét
- A következő öntés előtt ellenőrizze, hogy a kivetők visszatértek-e
- Ellenőrizze, hogy az eltávolító és permetező egységek elhagyták-e a szerszámterületet
- Figyelje a szerszám hőmérsékletét és a hűtőfolyadék áramlását
- Tartsa tisztán az elválasztó felületeket és a szellőzőnyílásokat
Milyen összefüggéseknek kell fennállniuk a szerszám és a nyomásöntő gép között?
Gépcsere vagy használt gép vásárlása esetén a szerszám méretei és tömege csak a kezdet. A szorítólemez mérete, a rögzítőrudak közötti távolság, a szükséges nyitási löket, a szerszám magassága vagy vastagságtartománya, valamint a kivetőcsatlakozásnak kompatibilisnek kell lennie a tényleges szerszámmal.
A gépnek emellett elegendő szorítóerővel kell rendelkeznie a tervezett felülethez és öntési nyomáshoz, megfelelő adagolási kapacitással, a szükséges magkihúzó áramkörökkel és megfelelő folyamatcsatlakozásokkal. Az azonos névleges szorítóerő-osztály önmagában nem bizonyítja, hogy egy adott szerszám beépíthető.
A FISS használt hidegkamrás és melegkamrás öntőgépeket, valamint a hozzájuk tartozó automatizálási megoldásokat kínál. A berendezések rendelkezésre állását és a gépek konkrét alkalmasságát mindig a tényleges projektadatok alapján kell ellenőrizni.
Gyakran feltett kérdések a nyomásos öntőformákról
Mi a különbség a rögzített és a mozgó szerszámfelek között?
A rögzített fél az injekciós oldalon lévő rögzített szorítólemezre van rögzítve. A mozgó fél a mozgó szorítólemezzel együtt nyílik, és általában az ejektor-szerelvényt tartalmazza.
Hol vannak elhelyezve a kivetőcsapok?
Egy tipikus nagynyomású öntőformában a kivetőcsapokat a mozgó oldalon lévő formázó felületek mögötti kivetőlemezek támasztják alá, és azok a beépített furatokon haladnak át, hogy kinyomják az öntvényt.
Miért használnak csúszóelemeket?
A csúszkák és a mozgó magok olyan furatokat, alávágásokat és oldalsó alakelemeket hoznak létre, amelyek a szerszám fő nyitási irányában nem szabadíthatók fel.
Minden öntőszerszám hidraulikus csúszóelemekkel van felszerelve?
Nem. Számos öntvényt magmozgatás nélkül is ki lehet venni; más szerszámok mechanikus mozgásokat, hidraulikus csúszóelemeket vagy ezek kombinációját alkalmazzák.
Bármely, megfelelő szorítóerővel rendelkező gépre felszerelhető egy szerszám?
Nem. A szorítólemezek és a rögzítőrudak geometriájának, a nyitási és kilökési löketeknek, az adagolási kapacitásnak, a közegcsatlakozásoknak, a magkihúzó berendezésnek és a vezérlőelemeknek is meg kell felelniük.
Megfelelő öntőgépet keres?
A FISS támogatja a használt öntőgépek és komplett öntőcellák adás-vételét. Hasonlítsa össze a tényleges öntőformák adatait és a gyártási követelményeket a rendelkezésre álló berendezésekkel.
Használt nyomásos öntőgépek megtekintéseMűszaki alapok és források
Műszaki alapok: Bührig-Polaczek, Michaeli és Spur (szerk.), Handbuch Urformen, 1.6.4. szakasz, Carl Hanser Verlag. A FISS gépkategóriái és műszaki kiválasztási információk. Eredeti szöveg; szerzői joggal védett ábrák nem szerepelnek.
