



Vágás a nyomásos öntés során: vágógépek, öntőformák és utómunkálatok
Amikor a nagynyomású öntvényt kivesszük a szerszámból, előfordulhat, hogy még mindig rajta vannak a bevezetőcsatornák, a túlfolyások és a vékony öntvényperemek. Ezek eltávolítása nem csupán esztétikai célú beavatkozás, hanem egy meghatározott gyártási lépés. A vágóprések, a vágószerszámok és a későbbi soron lévő sorjátlanító rendszerek segítik az alkatrészek előkészítését az ellenőrzéshez, az összeszereléshez vagy a CNC-megmunkáláshoz.
Mit csinál egy vágóprés a nyomás alatti öntés során?
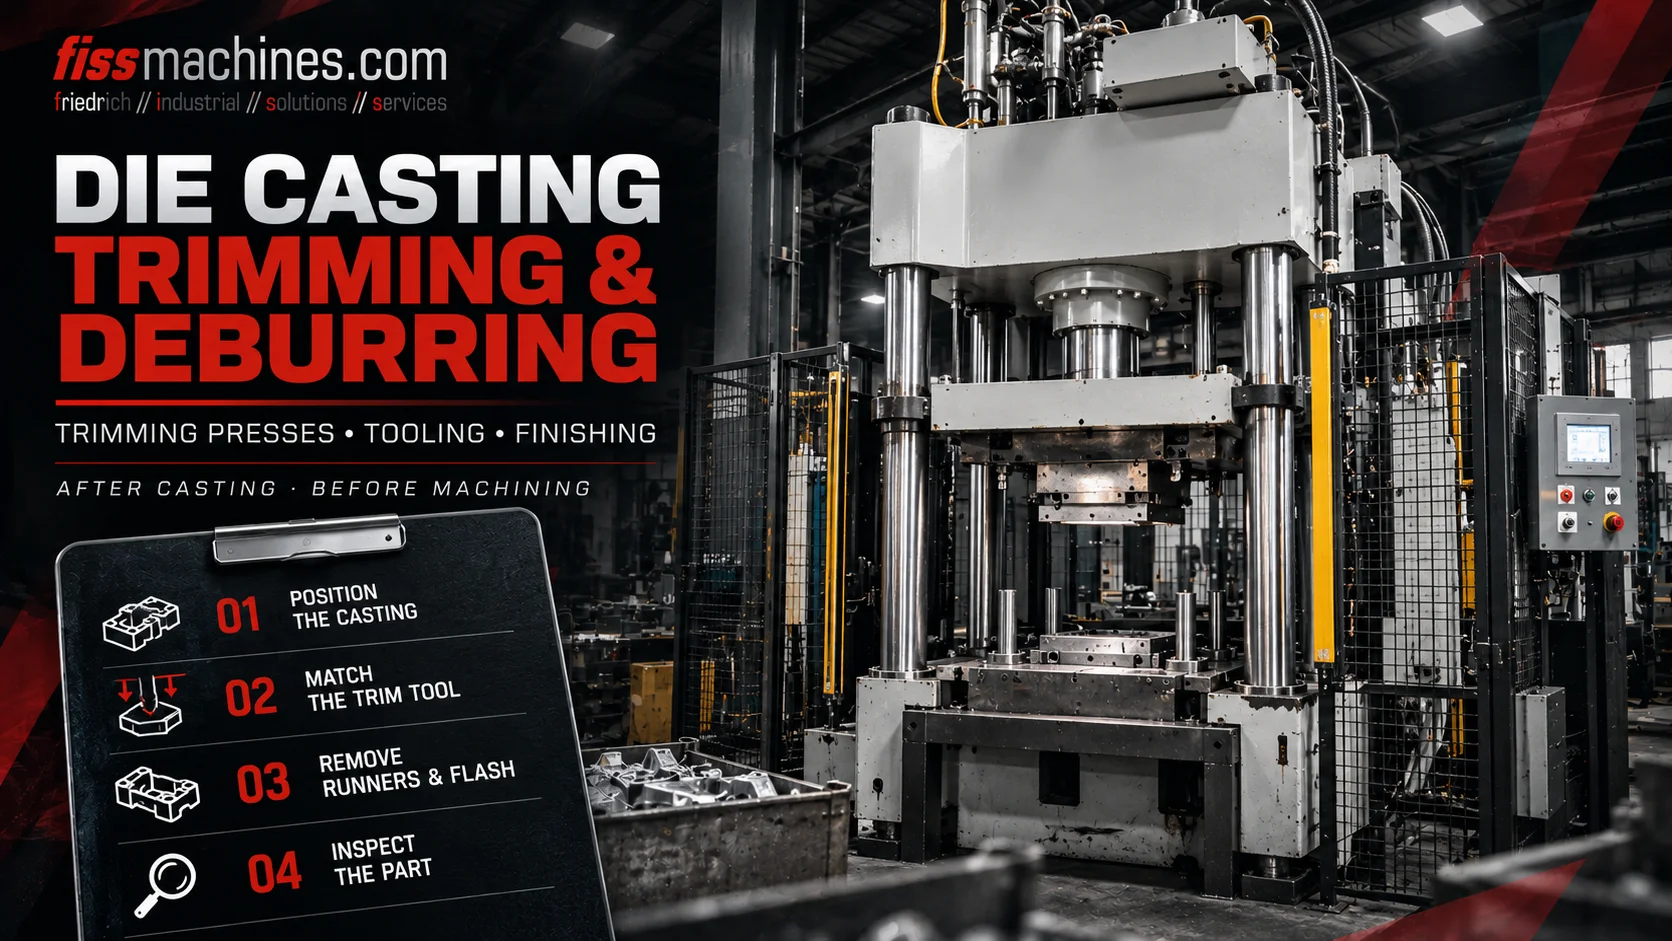
A vágóprés egy speciális vágószerszámot vezérel szabályozott löket segítségével, hogy leválassza a betöltőcsatornákat, a túlfolyó részeket és a kiválasztott felesleges anyagot az öntvényről. A folyamat integrálható robotizált kivétellel és szállítással. A geometriától és a minőségi követelményektől függően további sorjátlanításra vagy megmunkálásra lehet szükség.
Az öntvény eltávolításától a vágott alkatrészig
Miután az öntvény kellő mértékben megszilárdult, a szerszám kinyílik, és az alkatrészt kézzel, robot segítségével vagy kivételővel veszik ki. Az öntvényen még mindig előfordulhatnak öntőcsatorna-rendszer, beömlőnyílás-maradványok, túlfolyó zsebek és peremek mentén kialakult öntvényperemek.
Egy automatizált cellában egy anyagmozgató robot átviheti az öntvényt egy megmunkáló présgéphez, miután a szerszámterületet megtisztították. Az alkatrészt egy megfelelő megmunkáló szerszámba helyezik, és megfelelő pontokon rögzítik. A présgép ezután végrehajtja a meghatározott löketet, leválasztva a felesleges anyagot.
A levágott öntvényt eltávolítják, és továbbhaladhat a szemcseszórás, a rezgőcsiszolás, a mosás, az ellenőrzés vagy a CNC-megmunkálás felé. Ez a folyamatmenet az alkalmazástól függően változik; nem minden öntvényhez ugyanaz a vágóberendezés szükséges.
A munkadarab biztonságos eltávolítása
Az alkatrész, valamint a hozzá rögzített adagoló- és túlfolyó rendszer elhagyja az öntőformát.
Meghatározott elemek leválasztása
Egy megfelelő vágószerszám eltávolítja a kívánt betöltőcsatornákat, öntőcsatornákat és a felesleges éleket.
A kritikus felületek utómunkálatai
A specifikációktól függően további sorjátlanítás, homokfúvás vagy megmunkálás következik.
Hogyan működik egy vágóprés és a hozzá tartozó szerszámok?
Egy tipikus öntvényvágó prés merev vázzal, felső vagy mozgó nyomólemezzel, alsó szerszámtartóval és a szükséges erőt és lökethosszt biztosító hajtással rendelkezik. A hidraulikus hajtás elterjedt, de a pontos kialakítást az adott alkalmazáshoz igazodva kell megtervezni.
A vágószerszám pozicionáló és támasztó elemeket, vágóéleket, valamint szükség esetén kivető- vagy lehúzó mechanizmusokat tartalmaz. A vágási geometriát az adott öntvényhez gyártják; egy általános célú vágószerszám nem helyettesítheti automatikusan a gyártáshoz specifikus vágószerszámot.
A présnek nem kell ugyanakkora erőt kifejtenie, mint a nyomásöntő gép szorítórendszerének. A levágási erő az elválasztandó anyagtól, a vágási hossztól, a tényleges vastagságtól, a geometriától és a szerszámozási feltételektől függ. Ezt az adott művelethez kell meghatározni.
| Alkatrész | Funkció | Értékelési szempont |
|---|---|---|
| A prés vázszerkezete és vezetői | A vezetett, ismételhető löket fenntartása | A vezető rés, igazítása és deformációja |
| Hidraulikus vagy egyéb hajtás | A préserő és a lökethossz biztosítása | Szivárgások, sebesség, nyomás és vezérlés |
| Vágószerszám | Az anyag pozicionálása és elválasztása | Vágóél sérülése, illeszkedése, kopása és támasztása |
| Kibocsátás és leválasztás | A levágott alkatrész vagy hulladék kiadása | Megbízható eltávolítás és biztonságos alkatrészkezelés |
A vágás, a sorjátlanítás és a CNC-megmunkálás különböző feladatok
A vágás általában olyan meghatározott öntvényelemek – például öntőcsatornák és túlfolyóüregek – leválasztását jelenti, amelyet présgéppel és vágószerszámmal végeznek. A sorjázás a kisebb maradék sorjakat vagy éles éleket célozza meg, és különböző eljárásokkal végezhető el.
A felületi követelményektől függően a befejező munkálatok magukban foglalhatnak kézi szerszámokat, robotizált sorjátlanítást, rezgőcsiszolást, homokfúvást vagy célzott megmunkálást. A CNC-megmunkálást olyan esetekben alkalmazzák, ahol a precíz funkcionális felületeknek, furatoknak vagy meneteknek szigorúbb tűréshatárokat kell teljesíteniük.
A préssel megmunkált öntvény ezért nem feltétlenül tekinthető kész alkatrésznek. A teljes folyamatláncot a tényleges ellenőrzés és az ügyfél követelményei alapján kell meghatározni.
A hozzáérő elemek eltávolítása
A sajtolószerszám leválasztja a beömlőcsatornákat, a csatornákat és a kiválasztott túlfolyókat.
Élek javítása
A maradék sorják, éles élek és apró maradványok eltávolítása.
Precíziós elemek létrehozása
Készítse el a furatokat, illesztési felületeket és egyéb, megmunkálást igénylő méreteket.
Hogyan működnek együtt a kivezető robotok és a vágóprések?
A robotikus anyagmozgatás összekötheti az öntőgépet a vágópréssel. A fogóknak alkalmazkodniuk kell az alkatrész tényleges geometriájához és hőmérsékletéhez, miközben biztonságos átvitelt és ismételhető elhelyezést kell biztosítaniuk.
A folyamatnak meg kell akadályoznia az ütközéseket a nyomásos öntőgép, a kivezető rendszer, a vágóprés és bármely kiürítő berendezés között. Elengedhetetlenek a biztonsági védőburkolatok, a felügyelt hozzáférés és a megfelelően integrált gépi jelek.
A ciklusidőt nem lehet kizárólag a prés löketideje alapján értékelni. A betöltés, a pontos pozicionálás, a vágás, az alkatrész és a hulladék eltávolítása, valamint az esetleges hűtési vagy ellenőrzési lépések mind hozzájárulnak a cellaciklus hatékonyságához.
Milyen hibák keletkezhetnek egy nem megfelelő vágási művelet következtében?
A rossz alkatrész-támasztás vagy a tompa vágóélek deformálhatják a vékony öntvényrészeket, vagy nem kívánt élletöréseket okozhatnak. Az eltérő beállítás egyenetlen vágási vonalakhoz vagy a funkcionális felület károsodásához vezethet.
A legmegfelelőbb megoldás a vágószerszám geometriájának, a gép beállításának, az alkatrész elhelyezkedésének, a műveletsorrendnek és az öntvény anyagának állapotának szisztematikus ellenőrzése. A vágási folyamat nem képes kijavítani az öntés során keletkezett porózitást vagy egyéb hibákat.
- Ellenőrizze, hogy az öntvény megfelelően ül-e a rögzítőberendezésben
- Ellenőrizze a szerszám vágóéleit és a kopó alkatrészeket
- Ellenőrizze a vágási síkot, a vágási úthosszt és a szerszám beállítását
- Figyelje az alkatrész torzulását és az élek minőségét
- Győződjön meg arról, hogy a hulladékot eltávolították, és az nem akadályozza a szerszám működését
- Ellenőrizze a biztonsági koncepciót és az automatizálási interfészeket
Hogyan értékeljük egy használt öntvényvágó présgépet
Egy használt vágógép esetében a névleges préserő csupán a kiindulási pont. Ugyanilyen fontosak a pontos munkaméretek, a nyílásszélesség, a lökethossz, a nyomólemez geometriája, a kezeléshez szükséges hozzáférés, a vezérlőrendszer és a szerszámcsatlakozások.
Ellenőrizze a vázat, a vezetőket, a hidraulikus rendszert, az elektromos berendezéseket, a szerszámok elhelyezését, a biztonsági berendezéseket és a gép dokumentált előzményeit. Egy használt présgép esetében szükség lehet új vágószerszámra és a gyártócellához való hozzáigazításra.
A FISS használt vágópréseket kínál öntvényekhez és ipari alkalmazásokhoz. A présgépet és a hozzá tartozó tartozékok körét a vásárlás előtt az alkatrészhez és a gyártási követelményekhez kell igazítani.
| Kiválasztási kritérium | Miért fontos |
|---|---|
| Sajtolóerő | Meg kell felelnie az adott vágási műveletnek |
| Lökethossz és szabad tér | Meg kell felelnie a szerszám magasságának és mozgásának |
| Asztal és vezető elrendezése | Befolyásolja a szerszám illeszkedését, az ismételhetőséget és a hozzáférhetőséget |
| Kezelés és védőburkolat | Meghatározza a teljes cellához való biztonságos csatlakozást |
| Dokumentáció és állapot | Támogatja a szervizelést, a szállítást és az újraüzembe helyezést |
Gyakran feltett kérdések a nyomásos öntés utáni vágásról
Mit távolít el a nyomásos öntés utáni vágóprés?
A vágószerszámtól függően elválaszthatók a csatornák, a beömlőnyílások, a túlfolyók, a peremek és egyéb meghatározott felesleges anyagok.
Minden öntvényhez szükség van vágóprésre?
Nem. A választott utómunkálati módszer az alkatrész geometriájától, az öntési eljárástól, a gyártási mennyiségtől és a minőségi követelményektől függ.
A vágás megegyezik-e a sorjátlanítással?
Nem pontosan. A vágás általában a nagyobb, meghatározott, az alkatrészhez kapcsolódó elemeket választja le, míg a sorjátlanítás a maradék sorjákat vagy éles éleket távolítja el.
Hogyan számítják ki a szükséges préserőt?
Ez az anyagtól, a tényleges vágási hossztól, a vastagságtól, a vágási geometriától és a szerszám állapotától függ. Ez eltér az öntőgép szorítóerőjétől.
Használható-e egy használt vágóprés más típusú öntvényekhez is?
Gyakran igen, feltéve, hogy az erő, a löket, a munkatér, a vezérlés és a biztonsági berendezések megfelelőek. Előfordulhat, hogy alkatrészspecifikus vágószerszámra és egyéb módosításokra van szükség.
Használt vágóprést keres?
A FISS használt vágópréseket kínál, és támogatást nyújt a gépek kiválasztásában, valamint nemzetközi berendezésprojektekben. A présgépet, a vágószerszámot és a kezelési koncepciót mindig a tervezett öntvényhez kell igazítani.
Használt vágóprések megtekintéseMűszaki alapok és források
Általános folyamatismertetés: Handbuch Urformen, 1.7.2 és 1.7.3 szakaszok az elválasztásról és a sorjátlanításról; a FISS nyilvános használt vágóprés-kategóriája. Eredeti cikk; nincs gépspecifikus teljesítményre vonatkozó állítás.
