



Lövedékhüvelyek és dugattyúk hidegkamrás nyomásos öntésben: működés és kopás
A hidegkamrás nagynyomású öntés során az olvadt fémet egy adagolóhüvelybe vezetik, majd egy dugattyú nyomja azt a csatorna- és beömlőrendszeren keresztül a zárt öntőformába. Bár az adagolóhüvely és a dugattyúhegy a reteszelőegységhez képest viszonylag kis alkatrészek, hő-, mechanikai és tribológiai állapotuk befolyásolhatja a töltési viselkedést, a ciklusstabilitást és a karbantartási költségeket.
Milyen funkciójuk van a betöltőhüvelynek és a dugattyúnak?
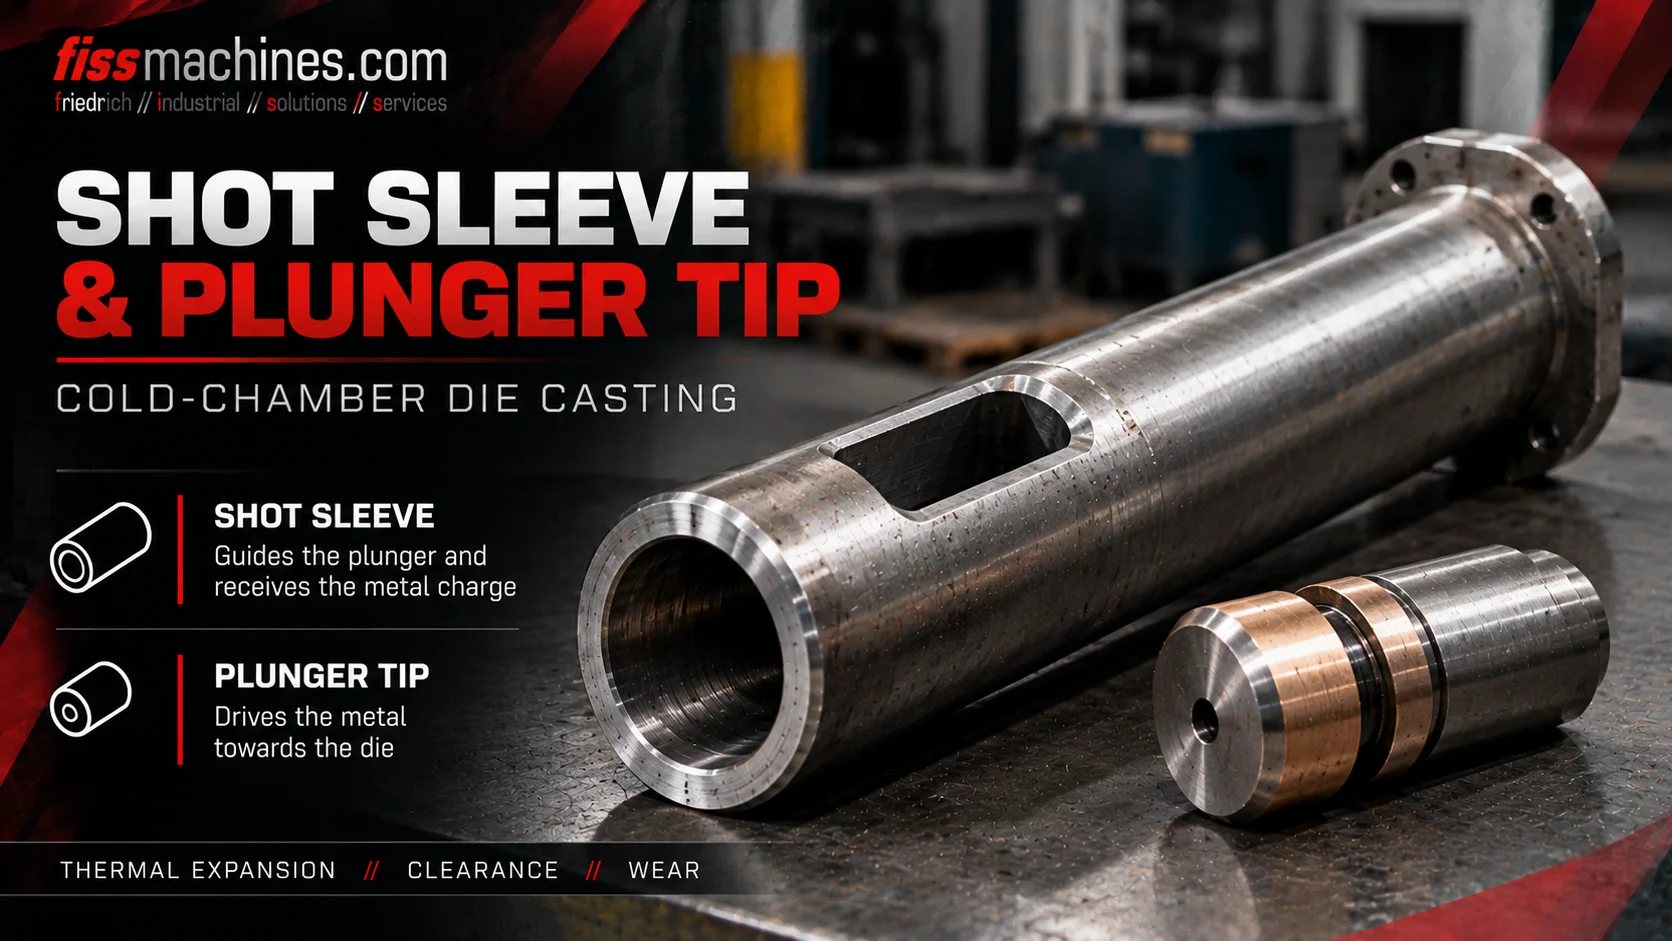
A betöltőhüvely befogadja a kimért mennyiségű olvadt fémet, míg a dugattyú és a dugattyúhegy azt a szerszám felé nyomja. A folyamat általában egy szabályozott kezdeti mozgásból, egy gyors töltési löketből és egy nyomásfokozási fázisból áll. A kopás, a túl nagy hézag vagy a nem megfelelő kenés zavarhatja ezt a folyamatot.
Befecskendező hüvely, dugattyúcsúcs és hajtás: mi tartozik egymáshoz?
Egy tipikus vízszintes hidegkamrás fröccsöntő rendszer tartalmaz egy, a szerszám vagy a rögzített szorítólemez oldalára szerelt fröccsöntő hüvelyt, egy töltő- vagy öntőnyílást, egy dugattyúhegyet, egy dugattyúrudat és egy fröccsöntő hajtást. A hüvely köti össze a fémbevezető területet a szerszám csatornarendszerével.
A dugattyúhegy szándékosan szabályozott hézaggal mozog a hüvely belsejében. Felépítésének és anyagainak ellenállniuk kell a forró fémmel való érintkezésnek és az ismételt gyorsulásoknak. A gyártótól függően a hegy tömítő- vagy kopógyűrűs kialakítást, valamint speciális kenést vagy hűtést alkalmazhat.
A fröccsöntő hüvelyt soha nem szabad kizárólag az átmérője alapján értékelni. A hossz, a belső geometria, a rögzítés, a bemeneti nyílás helyzete, a hegy kialakítása, a hőviselkedés és a gép fröccsöntési profilja együttesen kell, hogy kompatibilis rendszert alkossanak.
Irányítja az olvadt anyagot
Fogadja az olvadt fémet, és vezetőhengerként szolgál a előrehaladó dugattyú számára.
Kiszorítja a fémet
A befecskendezési mozgást átviszi a fémre, miközben szabályozott hézaggal dolgozik.
Szabályozza a löketet
A gép és a folyamat beállításainak megfelelő sebességet és nyomást biztosít.
A hidegkamrás fröccsöntési ciklus három fontos szakasza
Az első mozgási fázisban a dugattyú szabályozott módon halad előre. A cél az, hogy a fémet úgy tolják el, hogy ne keletkezzenek felesleges, levegőt befogó hullámok. A választott lassú befecskendezési profilnak meg kell felelnie a töltési szintnek és a hüvely geometriájának.
A következő fázisban a fröccsöntő rendszer felgyorsul, hogy a szükséges időn belül kitöltse a szerszámüregét. A lassú fröccsöntésről a gyors fröccsöntésre való átmenetet össze kell hangolni a csatorna- és beömlőnyílás-kialakítással, az öntvény geometriájával és a hőmérsékleti viszonyokkal.
A feltöltés után a nyomásrendszer az öntési folyamat előírásainak megfelelően nyomásfokozási vagy tartási fázist alkalmaz. Ez a nyomásviselkedés befolyásolja az adagolást a megszilárdulás korai szakaszaiban, de nem képes minden gázzárványt eltávolítani, illetve a rosszul tervezett áramlási útvonalat kijavítani.
| Folyamatlépés | Elsődleges cél | Jellemző kockázat |
|---|---|---|
| Ellenőrzött kezdeti löket | Az olvadék előrehaladása a levegő beszorulásának korlátozása mellett | Hullámok kialakulása vagy korai levegőbevonás |
| Gyors töltési löket | Az üreg kitöltése a szükséges sebességgel | Hideg átfedések, erózió vagy levegőbeszorulás a nem megfelelő beállítások miatt |
| Nyomásfokozás | A szükséges utótöltési nyomás alkalmazása | Nem megfelelő nyomásátvitel vagy nyomáscsúcsok |
A lövőhüvely és a dugattyú kopásának gyakori jelei
Minden ciklusban magas hőgradiensek, fém-fém érintkezés, súrlódás és ismétlődő mechanikai terhelés lép fel. A lövéshüvelyen karcolások, helyi erózió, tapadó lerakódások vagy méretváltozások jelentkezhetnek. A dugattyúcsúcsok és a tömítőelemek kophatnak vagy megsérülhetnek.
A túl nagy hézag miatt a fém átjuthat a dugattyúhegy körül; a rendszertől függően ez lerakódásokhoz, beragadáshoz, instabilitáshoz vagy fém szivárgáshoz vezethet. Ezzel szemben a nem megfelelő alkatrészek vagy a hőtágulás miatt kialakuló elégtelen működési hézag beragadáshoz vezethet.
A befecskendezési nyomásgörbe változása, szokatlan löket súrlódás vagy ismétlődő szivárgás okot ad a kivizsgálásra. Ezek a tünetek önmagukban nem jelentenek diagnózist: a hidraulikai állapotot, a kenést, a hőmérsékletet és a befecskendezési paramétereket is figyelembe kell venni.
Karcolások és lerakódások
Ellenőrizze a furatot helyi sérülések és túlzott anyagfelhalmozódás szempontjából.
Kopás és szivárgás
Ellenőrizze a gyártó által megadott illesztési hézagot és a tömítőelemeket.
Megnövekedett ellenállás
Hasonlítsa össze az erő- vagy nyomásgörbéket a mechanikai vizsgálati és folyamatadatokkal.
Miért fontos a kenés és a hőmérséklet-szabályozás?
A dugattyúcsúcs és a lövőhüvely közötti csúszó felület megfelelő működési koncepciót igényel. A kenés típusának, mennyiségének és helyének meg kell felelnie a gép vagy alkatrész gyártójának ajánlásainak, valamint a feldolgozott ötvözetnek.
A túl kevés kenés felgyorsíthatja a kopást; a túlzott mennyiségű vagy rosszul elhelyezett kenőanyag nem kívánt maradványokat és folyamatgázokat eredményezhet. A cél nem a maximális kenés, hanem a szabályozott, ismételhető felvitel.
Ha a hüvely, a hegy vagy a hűtési körülmények megváltoznak, a működési hőmérsékleten szükséges illeszkedés is változhat. A kopott alkatrészeket jóváhagyott kombinációként cserélje ki, ahelyett, hogy méretellenőrzés nélkül szerelne be névlegesen hasonló alkatrészt.
Gyakorlati ellenőrzőlista használt hidezkamrás gépekhez
A fröccsöntő egység szemrevételezéses ellenőrzése hasznos kiindulási pont, de a működési fröccsöntési profil további információkat nyújt. Amennyiben a gép működőképes, vizsgálja meg a gép lassú és gyors fröccsöntési viselkedését, a nyomásgörbéket, valamint az esetleges beragadások vagy a hegyek gyakori cseréjének előzményeit.
Felújítás vagy gépáthelyezés során mérje meg a hüvely furatát és a kopási zónákat, ellenőrizze a fúvókát, a tömítőelemeket, a rúd igazítását, a kenőrendszert és a hűtőcsatlakozásokat. Győződjön meg arról, hogy a megfelelő műszaki jellemzőkkel rendelkező pótalkatrészek rendelkezésre állnak.
- Jegyezze fel a fröccsöntőhüvely átmérőjét, hosszát és szerelési típusát
- Vizsgálja meg a belső furatot karcolások, erózió és lerakódások szempontjából
- Ellenőrizze a dugattyúcsúcs állapotát és a gyártó által meghatározott hézagot
- Ellenőrizze a rúd igazítását, a csatlakozást és a vezetőtámaszt
- Ellenőrizze a kenőberendezést és a hűtőcsatlakozásokat
- Ha rendelkezésre áll, vizsgálja meg a befecskendezési sebesség és nyomás görbéit
- Ellenőrizze a pótalkatrészeket, a kézikönyveket és a szervizdokumentációt
A lövőhüvely a szélesebb géppark egyik eleme
A befecskendező egységnek meg kell felelnie a szükséges fröccsmennyiségnek, az ötvözetnek és a csatornarendszernek. Ugyanilyen fontosak a szorítóerő, a használható szerszámméretek, a hidraulika állapota, az automatizálás és a pótalkatrész-ellátás.
A FISS használt hidegkamrás öntőgépeket és komplett öntőcellákat kínál. Egy használt gép esetében a megfelelő fröccsnyomóhüvelyt és dugattyúberendezést dokumentálni kell, és a jövőbeli gyártási feladat szempontjából kell értékelni, nem pedig pusztán azért tekinteni alkalmasnak, mert a gép korábban már üzemelt.
Gyakran feltett kérdések az öntőhüvelyekről és a dugattyúkról
Használnak-e fröccsöntő hüvelyt a melegkamrás fröccsöntésnél?
Az itt leírt hagyományos vízszintes fröccsöntő hüvely és dugattyú elrendezés a hidegkamrás gépekhez kapcsolódik. A melegkamrás gépek egy másik, merülő fröccsöntő elrendezést alkalmaznak.
Miért fontos a lassú befecskendezési fázis?
A megfelelő kezdeti sebességprofil elősegíti a fémnek a beömlőnyílás felé történő mozgását, miközben korlátozza a hullámok felborulását és a nem kívánt levegő beszorulását a befecskendező hüvelybe.
Mi okozza a dugattyúcsúcs kopását?
Ehhez hozzájárulhat a hőterhelés, a súrlódás, a koptató részecskék, a nem megfelelő kenés, valamint a helytelen illesztés és az igazítási problémák.
A dugattyúcsúcs kopása mindig porozitást okoz?
Nem. A kopás befolyásolhatja a fröccsöntés stabilitását, de a porózusságnak számos lehetséges oka lehet. A töltési feltételeket, a szellőzést, az olvadék minőségét és a folyamatadatokat együttesen kell értékelni.
Bármilyen csere dugattyúcsúcs felszerelhető?
Nem. Az anyagnak, az átmérőnek, a hézagnak, a tömítési megoldásnak és a hőmérsékleti feltételeknek meg kell felelniük a fröccsöntő hüvelynek és a gyártó előírásainak.
Használt hidegkamrás öntőgépet keres?
A FISS támogatja az egyes gépek és komplett öntőcellák adás-vételét. Ellenőrizze az injektáló egységet, az adagolási kapacitást és a gép általános állapotát az Ön alkalmazásához.
Hidegkamrás gépek megtekintéseMűszaki alapok és források
Műszaki alapok: Handbuch Urformen, 1.6.4.1.1. szakasz a hidegkamrás fröccsöntési fázisokról. A kiegészítő megjegyzések általános műszaki ellenőrzési útmutatások, nem gyártóspecifikus tűréshatárok. Eredeti összefoglaló; a forrásból származó ábrák nem kerültek átvételre.
