



Permetezés a nyomásos öntés során: Miért fontos a leválasztószer, a permetezési mintázat és a hűtés?
Miután az öntvényt kivették a nyitott öntőformából, azonnal megkezdődik a következő öntés előkészítése. A szerszám felületeit meg kell tisztítani, szükség esetén lehűteni, és meghatározott mennyiségű leválasztószerrel vagy kenőanyaggal kell kezelni. A szerszámpermetezési technológia ezért fontos szerepet játszik a ciklusok közötti ismételhető feltételek fenntartásában.
Mi a szerszámpermetezés célja a nyomásos öntés során?
A szerszámpermetező gépek és permetezőrobotok két öntési ciklus között kezelik a nyitott szerszámot. Az alkalmazástól függően felvihetnek leválasztószert, kifújhatják a laza maradványokat, befolyásolhatják a felületi hőmérsékletet, és kenhetik a kiválasztott mozgó szerszámalkatrészeket.
A cél nem a maximális permetezési mennyiség elérése, hanem a szerszám geometriájához és hőmérsékleti állapotához igazodó, ismételhető permetezési mintázat kialakítása.
Öntőforma permetezése két öntési ciklus között
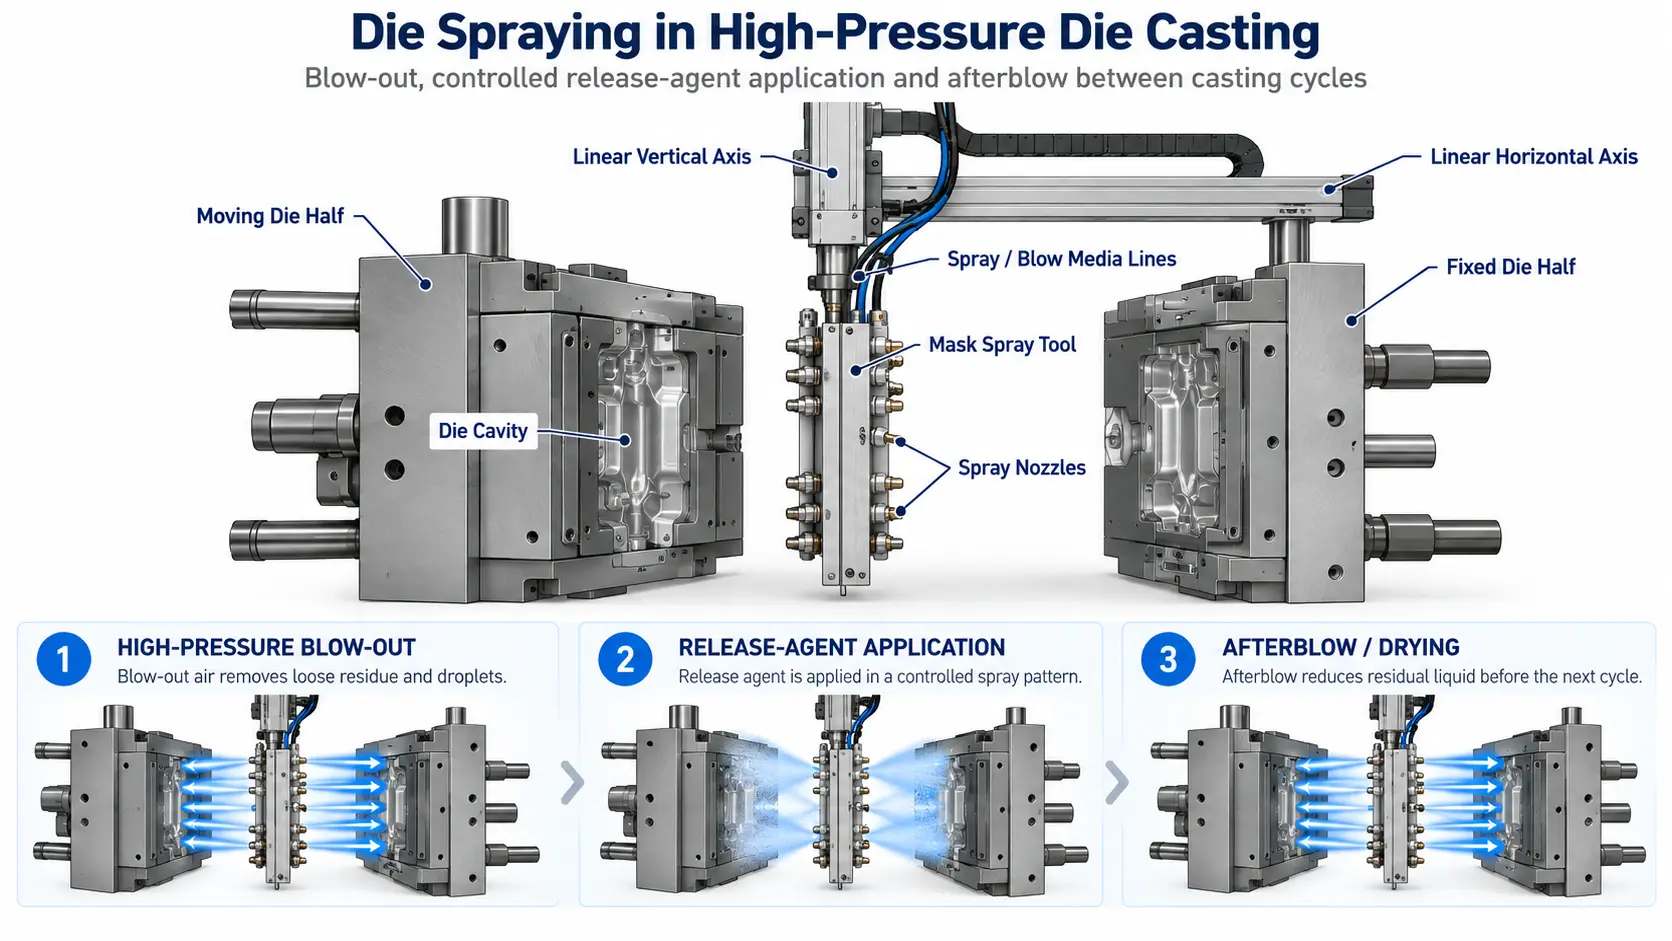
Egy automatizált öntőcellában a permetező egység a szerszámfélék között mozog, miután az öntvényt eltávolították. A szerszámhoz igazított permetező eszköz több fúvókát helyez el a kívánt felületek közelében.
A permetezési koncepciótól függően a folyamat magában foglalhatja a nagynyomású kifújást, a szabályozott leválasztószer-felvitelt és egy utolsó utófújást, mielőtt a permetezőegység visszahúzódik.

A szerszámpermetezés egyszerre több feladatot is ellát
A szerszám a gyártás során ismétlődő hő- és mechanikai terheléseknek van kitéve; a kinyitás után a következő öntési ciklus megkezdése előtt vissza kell állítani egy meghatározott állapotba.
Egy modern öntőforma-permetező rendszer ezért több, mint egy olyan berendezés, amely egyszerűen csak folyadékot permetez az öntőformára. Az alkalmazástól függően többféle funkciót is ellát.
Meghatározott leválasztó réteg kialakítása
A leválasztószert a szerszám kiválasztott területeire viszik fel, hogy elősegítsék a megszilárdult öntvény megbízható leválasztását a szerszámról.
A laza maradványok kifújása
A levegőfúvás eltávolíthatja a laza részecskéket, cseppeket és maradványokat az üregekből, kontúrokból és a nehezen elérhető szerszámrészekről.
A felületi hőmérséklet befolyásolása
A permetezés megváltoztatja a nyitott szerszámfelület hőmérsékleti viszonyait is, ezért kölcsönhatásba lép a belső hőmérséklet-szabályozó rendszerrel.
A mozgó szerszámalkatrészek kezelése
A szerszámtól függően, a csúszkák és más mechanikai terhelésnek kitett mozgó alkatrészek célzottan kenhetőek.
Mikor történik a szerszámpermetezés?
A permetezési folyamat két öntési ciklus között zajlik. A permetező rendszer csak akkor léphet be a munkaterületre, miután a szerszám kinyílt és az öntvényt eltávolították.
Mielőtt a gép újra bezáródna, a permetező egységnek teljesen vissza kell húzódnia, és el kell érnie a meghatározott biztonsági pozícióját.
A szerszám kinyitása és az öntvény eltávolítása
Miután a megszilárdulás megfelelő mértékben megtörtént, a szerszám kinyílik, és az öntvényt eltávolítják a munkaterületről.
Helyezze a permetező szerszámot a szerszámfelei közé
A permetezőgép vagy robot elhelyezi a permetezőszerszámot a nyitott öntőforma felületei közé.
A szerszám kifújása
A nagynyomású vagy technológiai levegő eltávolíthatja a laza maradványokat és cseppeket a kritikus területekről.
Elválasztószer felvitele
A fúvókák a programozott permetezési mintázatnak megfelelően felviszik a leválasztószert a szerszám meghatározott területeire.
Szükség esetén utófújás
A permetezési folyamattól függően, további fúvóka levegővel csökkenthető a maradék folyadék mennyisége, mielőtt a permetező egység visszahúzódna.
A gép visszahúzása és kioldása
Miután a permetező egység elérte a biztonságos parkolási helyzetét, a nyomásos öntőgép megkezdheti a következő ciklust.
Miért fontosabb a permetezési mintázat, mint a teljes permetezési mennyiség?
Egy öntőforma sem geometriailag, sem hőmérsékletileg nem azonos az egész felületén. Az üregek, magok, csúszkák, mély kontúrok és helyenként nagy terhelésnek kitett területek eltérő mennyiségű kenőanyagot, levegőt és hűtőhatást igényelhetnek.
Egy jól megtervezett permetező eszköz ezért nem feltétlenül kezel minden felületet azonos mennyiséggel. A fúvókák vagy fúvókacsoportok úgy helyezhetők el, hogy a meghatározott szersámzónák megkapják a szükséges kezelést.
A szellőzőterületek különösen érzékenyek. A felesleges maradékanyag nem zavarhatja a szellőzőnyílásokat és a túlfolyó területeket, mivel ezeknek a részeknek a formatöltés során működőképesnek kell maradniuk.
Mely paraméterek határozzák meg az ismételhető permetezési folyamatot?
A megfelelő fröccsöntési program a szerszámtól, az öntvény geometriájától, az ötvözettől, a szerszám hőmérsékletétől, a leválasztóanyagtól és a kívánt ciklusidőtől függ.
| Paraméter | Szerepe a permetezési folyamatban |
|---|---|
| Mozgási pálya | A pozíció, a behatolási mélység, a sebesség és a tartózkodási idő határozzák meg, hogy a szerszám mely területei kerülnek lefedésre. |
| Permetezési idő | A szelep nyitási ideje befolyásolja, hogy mennyi ideig kezelik az egyes területeket. |
| Elválasztószer mennyisége | Az adagolási feltételek, a keverékarány, a fúvóka geometriája és a szelepvezérlés befolyásolják az alkalmazást. |
| Porlasztó levegő | A légnyomás és a fúvóka geometriája befolyásolja a cseppek kialakulását és a permetezés eloszlását. |
| Fúvólevegő | A kifújás és az utófújás eltávolíthatja a maradványokat és a fennmaradó folyadékot a szerszám felületéről. |
| Zónaszabályozás | Az egyes fúvókák vagy fúvóka-csoportok külön-külön kezelhetik a különböző területeket. |
A szerszámpermetezés és a szerszámhőmérséklet-szabályozás együttesen működnek
A szerszám hőkezelése nem kizárólag a belső hőszabályozó csatornákon keresztül történik. A permetezés szintén megváltoztatja a szabadon álló szerszámfelület hőállapotát.
A belső hőmérséklet-szabályozást és a külső permetezési kezelést ezért együttesen kell figyelembe venni. Egy olyan szerszámterület, amely belsőleg már erősen lehűtött, elkülönböző felületkezelést igényelhet, mint egy hőterhelés szempontjából nagyon igénybe vett terület.
A szerszám hőviselkedéséről bővebben a következő részben olvashat: Hőmérséklet-szabályozás a nyomás alatti öntés során .
Milyen típusú öntőform-permetező rendszerek állnak rendelkezésre?
A megfelelő rendszer kiválasztása a szerszám méretétől, a gép elrendezésétől, a rendelkezésre álló munkaterülettől, a szükséges ciklusidőtől és a permetezési mintázat bonyolultságától függ.
Egytengelyes permetezőgépek
Egy meghatározott lineáris mozgás pozicionálja a permetezőszerszámot egy rögzített pálya mentén. Ez a kialakítás viszonylag egyszerű és egyértelműen meghatározott permetezési feladatokhoz alkalmas.
Kéttengelyes permetezőgépek
A függőleges és vízszintes mozgás nagyobb rugalmasságot biztosít a szórófej pozicionálásakor a nyitott szerszámon belül.
Permetezőrobotok
A többtengelyes ipari robotok képesek követni bonyolultabb programozott pályákat, és eljutni különböző permetezési pozíciókba.
Pneumatikus permetező egységek
A pneumatikus rendszerek egyszerű és megismételhető mozgásokat biztosítanak, és felhasználhatók kompakt permetezési alkalmazásokhoz.
A permetező eszköz határozza meg, hogy mi jut el ténylegesen a szerszámhoz
Még egy precíz permetezőgép is csak akkor képes ismételhető folyamatot biztosítani, ha a permetezőfej megfelel a szerszám kontúrjának és a szükséges anyageloszlásnak.
A kialakítástól függően a permetező eszköz tartalmazhat több fúvóka-csoportot és különálló anyagáram-köröket. Ezek a meghatározott pozíciókba juttathatják a leválasztószert, a porlasztó levegőt és a fúvó levegőt.
A fúvókák elrendezése határozza meg a permetezési irányt, a permetezési kúpot és az elosztást a szerszám felületén. Emiatt a permetezőfejet általában az adott szerszámhoz és öntési alkalmazáshoz igazítják.
Milyen öntőforma-permetező berendezéseket kínál a FISS?
A FISS használt öntőforma-permetező gépekkel, permetező rendszerekkel, permetező eszközökkel és a hozzájuk tartozó kiegészítő berendezésekkel kereskedik hideg- és melegkamrás öntőberendezésekhez.
Az aktuális rendelkezésre állástól függően, a kínálat egytengelyes és kéttengelyes gépeket, szervohajtású permetező rendszereket, pneumatikus egységeket, permetezőrobotokat, permetező szerszámokat és leválasztószer-adagoló alkatrészeket tartalmaz.
A hidegkamrás automatizálási termékpaletta olyan berendezéseket tartalmaz, amelyek olyan elismert gyártóktól származnak, mint a Wollin, a Gerlieva, az Acheson, a Pomac és a Böhmer, az aktuális raktárkészlettől függően.
formapermetező gépek és permetezőrobotok
A FISS különböző automatizált permetezési megoldásokat kínál hidegkamrás öntőgépekhez, valamint a megfelelő permetezőszerszámokat és kiegészítő berendezéseket.
Kompakt és pneumatikus permetező rendszerek
A kompakt vagy pneumatikus permetező rendszerek automatizált szerszámkezelésre használhatók forrókamrás alkalmazásokban.
Az egyes szóróeszközök és egyéb szóróalkatrészek is felhasználhatók utólagos felszereléshez vagy komplett öntőcellákhoz.
Mit kell ellenőrizni egy használt öntőgép-permetező berendezés vásárlásakor?
A gyártó és a gyártási év önmagában nem elegendő. A munkatartománynak, a mozgási tengelyeknek, a permetező eszköznek, az adagoló rendszernek és a vezérlőrendszernek meg kell felelnie az új öntőgépnek és öntőformának.
- függőleges és vízszintes lökethossz
- a mozgási tengelyek száma és típusa
- a szerszámterületbe való behatolási mélység
- a permetezőfej megengedett tömege
- a vezetők, csapágyak, szíjak és hajtások állapota
- a szórófej és a fúvókák elrendezése
- leválasztószer-körök és hordozóanyag-ellátás
- porlasztó- és fúvólevegő
- szelepek, nyomásszabályozók és áramlásszabályozás
- vezérlőrendszer és rendelkezésre álló permetezési programok
- csatlakozások a nyomás alatti öntőgéphez
- parkolási helyzet és biztonsági véghelyzetek
- leválasztószer-tartály és szivattyúrendszer
- vezérlőszekrény és műszaki dokumentáció
A permetezőgép nem működik elszigetelten
A permetezést, az öntvény kivételét, a fémadagolást, a szerszám hőmérséklet-szabályozását és a gép mozgását időben és térben is össze kell hangolni egy automatizált öntőcellán belül.
Különösen fontos a szerszámterület biztonságos felszabadítása. A permetező berendezések és a kivételi rendszerek átfedő munkaterületeket használhatnak, ezért szükség van a gépek műveletsorának összehangolására és biztonsági reteszelésekre.
A teljes gyártócelláról áttekintést talál a Automatizálás a nyomásos öntőcellában című részben.
A jó permetezési folyamat minden öntőterületet csak a szükséges mértékben kezel
A szerszámpermetezés a nyomásos öntési ciklus szerves része. A permetezőrendszer előkészíti a szerszám felületeit a következő öntésre, és befolyásolja a kioldási tulajdonságokat, a tisztaságot, valamint a szerszám hőállapotát.
A kulcs nem a maximális permetezési mennyiség, hanem egy szabályozott folyamat, megfelelő fúvókaelrendezéssel, permetezési idővel, porlasztó levegővel, fúvó levegővel és ismételhető mozgással.
A szerszámpermetezést és a szerszám belső hőmérséklet-szabályozását ezért együtt kell figyelembe venni. A következő öntési ciklus stabil feltételei attól függenek, hogy mindkét rendszer összehangoltan működik-e.
Kérdések a nyomásos öntés során alkalmazott szórófejes permetezésről
Mit csinál egy szerszámpermetező gép?
Két öntési ciklus között kezeli a nyitott szerszámot. Az alkalmazástól függően felviszi a leválasztószert, kifújja a maradványokat, befolyásolja a felületi hőmérsékletet és kenést biztosít a kiválasztott szerszámalkatrészeknek.
Mikor történik a szerszám permetezése?
Miután a szerszám kinyílt és az öntvényt eltávolították. Mielőtt a gép újra bezárulna, a permetező egységnek vissza kell húzódnia és el kell érnie a biztonságos pozícióját.
Miért használnak leválasztószert?
A leválasztószer meghatározott réteget képez a kiválasztott szerszámfelületeken, és elősegíti az öntvény későbbi leválasztását.
Hűti-e a szerszámpermetezés a szerszámot?
Igen, a permetezési folyamat befolyásolhatja a szabadon álló szerszámfelület hőmérsékletét. Ezért ezt a szerszám belső hőmérséklet-szabályozásával együtt kell figyelembe venni.
Mi az utófújás?
Az utófúvás egy kiegészítő levegőfúvási lépés, amelyet a leválasztószer felhordása után hajtanak végre. A permetezési folyamattól függően ez segíthet a maradék folyadék eltávolításában, mielőtt a szerszám visszahúzódna.
Mi határozza meg a permetezési mintázatot?
A fontos tényezők közé tartozik a fúvóka kialakítása, a fúvóka helyzete, a leválasztószer mennyisége, a porlasztó levegő, a permetezési idő, a mozgási pálya és a zónánkénti szabályozás.
Telepíthető-e egy használt öntőszerszám-permetező gép egy másik öntőgépre?
Elvileg igen. A munkatartománynak, a tengelyeknek, a permetezőszerszám rögzítésének, a vezérlőrendszernek, az adagolóanyag-ellátásnak és a biztonsági koncepciónak illeszkednie kell az új alkalmazáshoz. A permetezőszerszámot és a permetezési programot általában módosítani kell.
A FISS használt öntőformás permetezőgépeket, permetezőrendszereket és permetezőszerszámokat kínál.
A megfelelő rendszernek illeszkednie kell a nyomásos öntőgéphez, a munkatartományhoz, a mozgási tengelyekhez, a permetezőfejhez, a fúvókák elrendezéséhez, az anyagellátáshoz és a vezérlőrendszerhez.
Forrás
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (szerk.): Handbuch Urformen, Carl Hanser Verlag. Különös figyelmet fordítottak a nyomásos öntési ciklussal, a szerszám előkészítésével, a leválasztó- és kenőanyagokkal, valamint a szerszám szellőzésével kapcsolatos alapvető ismeretekre.
